


转炉炼钢核心原料全解析:从热金属到辅助材料
转炉(BOF)炼钢所需物料体系
转炉炼钢过程(图1)需六大类物料:
- 基本原料:热金属(铁水)、废钢、石灰等
- 辅助原料:脱氧剂、增碳剂
- 公用气体:氧气、氮气、氩气等
- 耐火材料:砌筑料、喷补料、补炉料等
- 消耗性探头:测温探头、取样探头
- 冷却水:氧枪冷却、烟气冷却
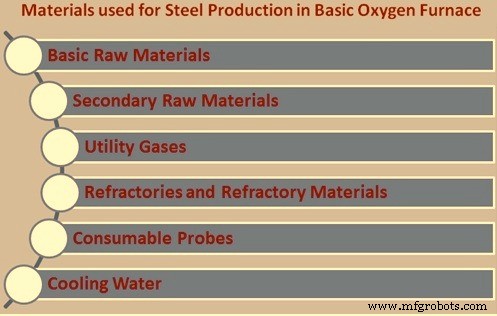
图1 转炉炼钢所需物料
基本原料详解
热金属(铁水)
铁单元与能量主要来源。高炉出铁用敞口罐或鱼雷罐运输。敞口罐需经铁水包保温后入炉。典型成分(波动较大):C 3.8–4.5%、Si 0.5–1.5%、Mn 0.25–1.5%、P 0.05–0.15%、S 0.03–0.08%。
铁水脱硫可降 S 至 0.001%。成分取决于高炉操作/配料:高炉冷运行 → Si↓ S↑;高炉负荷高 P → 铁水 P↑。
C、Si 是主要放热元素。铁水 Si 高 → 氧化放热多 → 可多装废钢;Si 也影响渣量、石灰消耗、铁收得率。
铁水通常饱和 C,C 含量随温度↑、Mn↑ 升高,随 Si↑ 降低。
工艺控制关键:入炉前精确测温(通常 1300–1350°C)并知晓 C 含量,为静态配料模型、终点控制提供核心输入。
脱硫:高温、低氧势有利。C、Si 提高硫活度促进脱硫。故铁水预脱硫(降至 0.004–0.005% 典型)优于转炉内脱硫。关键:脱硫渣必须高效除渣,防带入转炉回硫。
称重精度:罐车称重或入炉称重,误差直接影响终点成分/温度/炉次重量及静态模型准确性。
废钢
铁单元第二大来源。厂内自产(连铸切头/轧钢废钢/炼钢车间回收/维修废钢)或外购。
装箱要求:按配比装箱,称重准确,直接影响终点表现。
装箱顺序:轻废钢前、重废钢后 → 倾箱时轻料先落底保护炉衬;重料在上靠近氧枪冲击区快熔。
预处理:超大件剪切/割炬/氧枪切割;薄料压块。大/重件难熔,未熔透导致终点高温/成分偏差。
联合吹炼 显著改善混合、促进大块废钢熔化。
废钢带入 Cu、Mo、Sn、Ni 等不可氧化残留元素,均匀溶于钢液;Al、Si、Zr 可全氧化入渣;P、Mn、Cr 在金属/渣间分配;Zn、Pb 主要随烟气挥发去除。
废钢比典型 10–35%,取决于铁水 Si/C/温度、后燃枪使用等工况。
直接还原铁(DRI)
部分钢厂作冷却剂兼铁源。典型:T.Fe 89–94%(金属化 88–96%)、C 0.1–4%、Al₂O₃+SiO₂ 2.8–6%、FeO 3–8%、微量 CaO/MgO。P 0.005–0.09%、S 0.001–0.03%、N 通常 <20 ppm。
25–30mm 团块/热压块入炉,块经钝化防自燃。通过料仓系统加入。
生铁
部分钢厂补铁源。需热量熔化,熔后等同热金属。随废钢混装入废钢箱。
铁矿石
块矿作冷却剂兼废钢替代。残留元素(Cu/Zn/Ni/Mo)低。冷却效果约废钢 3 倍。还原铁矿石吸热 → 需更多铁水、更少废钢。
加入时机关键:主吹高碳期早加入 → 有效还原铁氧化物。晚加 → 降铁收得率、恶化终点渣成分。出钢前仅作冷却用 → 渣高氧化流动 → 增加带渣入包;未还原矿石延迟反应 → 突降温/包内剧烈反应过氧化。
轧制氧化铁皮可作冷却剂,显著提高铁废比,但易剧烈翻渣(渣量增大+反应加速)。
石灰与白云石
烧石灰(CaO):石灰石煅烧所得。消耗量取决于铁水 Si、铁废比、初末硫磷。质量关键:小块+高孔隙 = 高活性 = 快速成渣。常见质量问题:烧透心、消化(消石灰)、过多细粉、低活性。质量标准详见专文。
烧白云石(CaO·MgO):配烧石灰饱和渣中 MgO,减少炉衬 MgO 溶入渣中。典型 MgO 36–40%、CaO 54–58%。加入量维持渣 MgO > 饱和线 → 渣低腐蚀性、减缓/消除化学侵蚀炉衬。
部分钢厂直接加生白云石:兼作冷却剂+MgO源,但煅烧吸热延迟降温。
渣溅喷炉前调渣 亦加烧白云石,要求成分/粒度受控。
石灰石/生白云石作冷却剂:终点温高时加石灰石,煅烧吸热降温。150t 炉次加 1t 石灰石约降 12°C(视炉次/渣况而定)。
氟石(CaF₂):渣流动化剂,降粘度,溶解包裹石灰颗粒的 2CaO·SiO₂ 层促进石灰溶解。但强腐蚀所有耐材(转炉/钢包)、烟气系统生成强酸腐蚀结构件+环保排放问题 → 现极少量慎用。
辅助原料(脱氧剂/增碳剂)
出钢时加入钢包。
脱氧:炼钢最后阶段。出钢时钢液含 400–800 ppm 活性氧。投入钢包适量铁合金/特种脱氧剂完成。
主流脱氧剂 = 批量铁合金:硅铁、硅锰、锰铁。兼作脱氧+合金化,最经济合金化途径。赋予钢材特殊性能。
亦用于晶粒控制、改善力学性能。工艺/钢种不同 → 铁合金种类/用量差异大。加入铁合金提高:耐腐蚀/氧化、高温强度、耐磨(配合 C)、蠕变强度等。铁合金是全钢种、合金钢/不锈钢生产必需原料。
增碳:终点 C 低于规范时,钢包投增碳剂回碳。常用:焦粉、石油焦。大量加入显著降温。
公用气体
氧气
水冷枪超音速喷射精炼。高品质钢要求高纯氧:≥99.5%,理想 99.7–99.8%。残余 0.005–0.01% N₂、其余 Ar。
拉瓦尔喷嘴(收敛-发散)喷口,马赫数 >1。现代转炉多用 4–5 喷嘴枪头,流量 640–900 Nm³/min。
氮气
底吹搅拌 + 渣溅喷炉。底部透气砖/通气元件吹 N₂ 搅拌高碳区熔池。流率 <0.2 Nm³/t·min。典型主吹前 60–80% 阶段吹入。早期 CO 剧烈析出防 N 吸入钢液。
渣溅喷炉:出钢后调质渣 + N₂ 高压喷溅炉壁/炉口形成保护渣层。
氩气
底吹搅拌低碳区熔池。流率同 N₂。典型主吹后 20–40% 阶段吹入。
耐火材料
三类:镁碳砖(主体)、镁质喷补料(损伤部位喷补)、补炉料(炉底侵蚀区拼补,多用废砖)。详见专文《转炉耐火衬里》。
消耗性探头
吹完后取样分析探头、铁水包/转炉终点测温探头——一次性消耗。
冷却水
双重用途:
1. 氧枪冷却:防枪头烧蚀。铜喷嘴+钢枪身,循环水压 ~0.6 MPa。水流经喷嘴中心、外管回流,喷嘴区最大流速设计。出水温 ≤60–65°C 关键指标。
2. 烟气冷却:转炉煤气 1600–1700°C → 炉口间接水冷/蒸发冷却系统(ECS)降至 ~900°C。ECE 需除盐水(回收蒸汽)。
部分钢厂炉口锥体水冷:锥体壳+唇环受益。
水质关键:含氧化物/污垢 → 管内结垢 → 传热恶化 → 缩短枪寿命。
制造工艺