


转炉氧枪技术深度解析:设计原理、性能影响因素与前沿创新
氧枪在转炉中的核心角色
转炉炼钢使用水冷氧枪,将超音速高速氧流喷射至液面进行精炼。氧射流动量/动能决定其穿透液渣/液金属的能力,在较小区域内强化氧化反应。射流速度与穿透特性取决于喷嘴(枪头)设计。
顶吹氧枪射流是供氧源、搅拌熔池能量源。涉及的主要炉内现象:氧射流与液态金属物理作用形成熔池凹陷(空腔)、液态金属搅拌、飞溅/粉尘产生、脱碳生成 CO 的后燃反应。为优化上述现象,氧枪设计/操作不断改进:采用拉瓦尔喷嘴高效转化压力能为动能增强搅拌;多孔枪头分散射流抑制飞溅/粉尘同时实现大流量供氧。
引入底吹联合工艺后,顶吹射流作为搅拌能量源地位下降,但设计/操作灵活性大幅提升。
吹氧核心反应与热力学
吹氧根本目的:脱碳至终点规范。主反应:C + ½O₂ → CO (ΔG = -66 kcal/mol, 1600°C),强放热。少量 CO₂(<10%) 由 CO 与氧后燃生成。伴随氧化反应:
Si + O₂ → SiO₂ (-137.5)
Mn + ½O₂ → MnO (-58.5)
2P + 2.5O₂ → P₂O₅ (-148.5)
均强放热,提供精炼热量、升温。Si 氧化最早发生,生成 SiO₂ 与石灰成渣。
氧化反应发生于氧射流冲击区——空腔。凹陷深度函数:射流动量/推力。
F = W·(Ve/g) (W: 质量流率, Ve: 出口速度, g: 重力加速度)
喷嘴设计目标:特定流量(Nm³/min)下达成马赫数、射流轮廓、穿透渣层与液态金属反应所需冲击力。
拉瓦尔喷嘴与超音速射流物理
氧气经喷嘴喉部马赫数=1 后发散段膨胀加速至超音速(马赫数>1),出口马赫数通常 2.0–2.4。膨胀使氧气降温至约 -100°C,强化喷嘴内外壁冷却。
射流出口扩散衰减,保持超音速核心一定距离。扩散半角通常 10–16°,部分设计达 23°。
工况偏离设计的后果:
• 过膨胀(Overblown):入口压力过高,射流出口未充分膨胀 → 外部激波损失能量 → 冲击力弱于理想膨胀射流。
• 欠膨胀(Underblown):射流内部膨胀至环境压力后停止膨胀 → 流体脱离喷嘴内壁 → 炉内高温气体回烧侵蚀喷嘴出口 → 缩短寿命 + 射流力损失 → “软吹”工况。
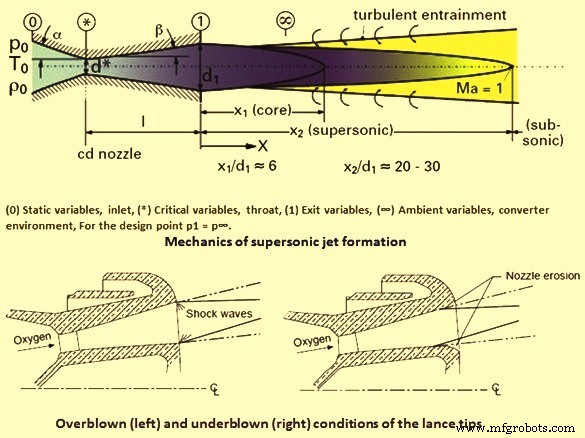
图1 超音速射流形成与过/欠膨胀工况
氧枪主体结构
核心部件:氧气进口接头、氧气出口(枪头)——高导热铸/锻铜精密加工喷嘴;枪身——同心多层管(外管/中间管/中心氧气管)。设计补偿热胀冷缩:外管高温膨胀,内部 O 型密封/接头吸收位移。应力自由设计、钢厂级制造质量保障可靠性。
冷却水防烧蚀:铜喷嘴+钢枪身,循环水 ~0.6 MPa。水经喷嘴中心流道高速流过最高温区、外管回流。维持设计流量、出水温 ≤60–65°C 是长寿命关键。
喷嘴设计须保证工艺变量与设计参数一致。入口压力偏高 → 射流低效;偏低 → 快速磨损、超音速射流失效。
影响氧枪性能的关键因素
- 铁水 Si 含量:决定渣量、射流穿透难度、翻渣倾向。
- 枪位高度:过低 → 高温烧蚀枪头;过高 → 射流推力衰减、精炼时间延长、耗氧增。必须纳入喷嘴设计计算。
- 氧流量:受供氧能力/环保限制。
- 马赫数:越高射流越强劲。
- 喷嘴数量与倾角:早期单孔直吹 → 翻渣剧烈。3孔微倾角改善。现代主流 4–6 孔。
冲击面积对比(流量 565 Nm³/min, Ma=2, 枪高 1.8m):
3孔12°→1.41m² | 4孔12°→1.52m² | 5孔12°→1.61m² | 5孔14°→1.67m²。
倾角增大 → 横向分力增强 → 搅拌强化;过大 → 耐材磨损加剧。
影响氧枪寿命的因素
长寿命 = 经济运行。但实际工况参数差异大(铁水成分/造渣/石灰质量/枪型/动静态控制/供氧压力/炉型),仅能给出通用规律。
最脆弱部位:枪头冠部,暴露 >2000°C。需 ~100% IACS 导电率铜(热导率成正比)。锻铜可达标,铸铜受限通常 ≥90% IACS。
典型寿命:200 炉次,优秀厂达 400 炉,差厂 <100 炉。
冷却水:流量/出水温/水质(无氧化物/污垢防结垢)是核心。
枪位:穿透需求 vs 烧蚀风险平衡。
欠膨胀 → 喷嘴出口回烧侵蚀 → 失效。
枪头结渣(骷髅):机械清除/烧除均可能损伤枪头。
两大隐性因素:
1. 压损不确定性:设计静压在阀站调定,非喷嘴入口。阀站→喷嘴摩擦/局部阻力压损 0.03–0.15 MPa(视管网几何)。理论计算全网络可压缩流压损极难 → 入口压力/温度/炉内静压均为估值。偏离设计工况 → 快速磨损、吹炼不稳。
2. 操作扰动:翻渣/供氧压力波动/加冷却矿/副枪取样 → 实际流量偏离设计。喷嘴内外形成复杂“菱形波”压缩/膨胀波系 → 加速喷嘴缘磨损。
氧枪前沿创新
后燃枪(双流氧枪)
脱碳生成 90% CO,后燃生成 CO₂ 高放热 → 额外热量。适用高废钢比转炉。双出口:主氧同常规枪头分布;辅助氧独立控制、高位吹入炉口上方,与逸出 CO 反应释热 → 熔化更多废钢、控制炉口结渣。
渣溅喷炉功能集成
出钢后残渣调质(成分/温度关键) → 关氧开氮 → 枪降至离炉底 ~1m → 高压氮气喷溅液态渣覆盖炉壁/炉口 → 形成保护渣层。
两种模式:① 空炉全渣溅射 ② 带钢液+渣溅射(主覆盖炉耳/上部)。吹炼方式不同。溅渣 2–3 分钟,炉身垂直,氮流量随枪高自动控制。
成果:炉衬寿命跃升 >20,000 炉/大修周期,喷补量降至 <0.5 kg/t 钢。
制造工艺