


电弧炉炼钢用铁水:优化钢铁生产的关键策略
电弧炉(EAF)炼钢使用铁水的优势与实践
电弧炉炼钢对炉料选择具有极大灵活性。传统炉料为100%冷废钢,但因废钢供应、质量、价格波动及残留元素、氮含量限制特定钢级生产,EAF操作者成功采用了直接还原铁(DRI)、热压块铁(HBI)、生铁或铁水等替代炉料。
铁水使用的适用场景
铁水在废钢短缺和/或电力短缺、电价高昂的地区更受青睐。主要来源是高炉,因此邻近高炉的EAF适合用铁水,否则需用生铁(需额外熔化能量)。铁水与废钢配比范围宽广:从100%废钢到20%废钢+80%铁水。目前许多EAF设计允许炉料中铁水比例高达80%。
铁水-废钢组合炉料的核心优势
铁水含溶解碳和硅,氧化放热提供大量化学热能,加上铁水显热,大幅降低EAF炼钢耗电。铁水经高炉除渣,无非金属夹杂。但需控制铁水中碳引发的剧烈反应,通过控制加入速率管理炉内碳含量。
主要收益包括:
① 生产率提升、渣起泡改善、炉料碳含量增加;
② 高纯度、低脉石含量,适合生产低残留钢种;
③ 成分稳定可控,规避废钢成分波动;
④ 化学能高效传递,促进快速熔化、缩短冶炼周期;
⑤ 允许使用低品位废钢(因铁水残留低)。
能量贡献量化分析
铁水温度约1300℃以上,1吨1430℃铁水仅Fe含量即提供约250 kWh显热。生铁节能通常3.1-3.6 kWh/%生铁,铁水提升至4.8 kWh/%铁水。大量用铁水可将耗电降至200 kWh/t铁水以下,极大缓解弱电网压力。
铁水对EAF关键工艺参数的影响
残留元素稀释
残留元素(杂质元素)冶炼中无法去除,产品含量取决于炉料带入量。加入纯净铁水可通过稀释将液态钢中残留元素降至可接受水平。
钢中氮含量控制
氮导致钢脆化和应变时效。铁水氮含量低,稀释降低钢中氮;同时铁水中碳沸腾产生CO气体,进一步降低氮含量。
氢去除
脱碳产生的CO气体有助于脱氢。实测:脱碳速率1%/h可在10分钟内将氢从8 ppm降至2 ppm。
生产率与操作参数
用铁水增加氧消耗,提升EAF生产率、缩短冶炼周期、提高铁收得率、降低比耗电。节电范围:4-8 kWh/%铁水。图1展示铁水比例与耗电、生产率关系。
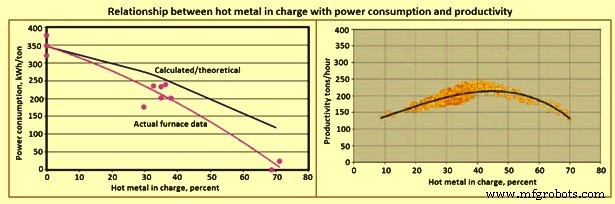
图1 炉料中铁水比例与耗电、生产率的关系
碳的关键作用
EAF炼钢需碳与氧、氧化铁反应促进渣起泡,满足成品碳要求,并提供化学能节省电能。CO气泡助渣起泡(形成乳化层),包覆电弧,提高能量传递效率(表1)。
| 表1 电弧类型与电能传递效率 | ||
|---|---|---|
| 序号 | 电弧类型 | 电能效率% |
| 1 | 自由燃烧 | 26 |
| 2 | 部分被起泡渣包围 | 65 |
| 3 | 完全被起泡渣包围 | 93 |
| 4 | 部分电阻加热 | 97 |
| 5 | 完全电阻加热 | 100 |
完全浸没电弧于起泡渣中极大提升能量传递,减少辐射损失。EAF总需碳量取决于:炉料碳含量、计划氧消耗、目标出钢碳、铁收得率与碳成本经济性、废气系统能力。碳通常以煤/焦形式加入(含灰分)。铁水碳含量3.8%-4.5%,相比外购碳源显著降本。
因炉料碳回收率不稳定,许多EAF转用生铁/铁水等高碳炉料稳定操作。大量用生铁/铁水时甚至无需加炉料碳。每1%铁水提供0.435 kg/t炉料碳(假设4%C、92%废钢收得率)。20%铁水相当于近9 kg/t炉料碳。金属炉料碳回收率极高(90%-100%),考虑回收率提升,可替代10-60 kg/t炉料碳。
EAF设计特性与脱碳能力
EAF核心瓶颈是脱碳能力。高碳炉料需更长脱碳时间。常规EAF无法采用转炉级氧枪强度。铁水比例超40%曾被视为上限(氧枪能力不足降低生产率),但现代EAF设计已支持高达80%铁水。
常规EAF氧枪限制源于:剧烈飞溅、回火、电极消耗增加、耐火衬侵蚀、炉盖和三角区寿命缩短。常规EAF脱碳速率0.06%-0.1%。过高炉料碳会因该限制延长冶炼周期。图2展示脱碳速率与铁水比例关系。
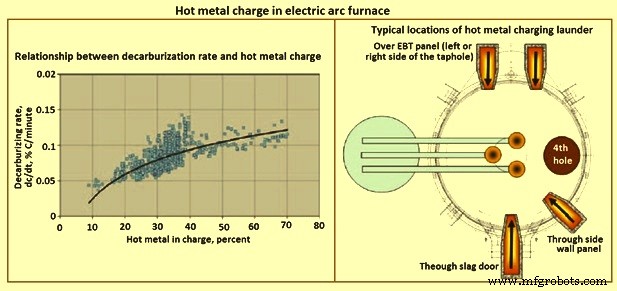
图2 电弧炉炉料中铁水比例
与DRI/HBI碳含量对比
DRI/HBI含氧化铁,需额外碳还原,增加炉料碳需求。铁水冶金化率100%,无此需求。
铁水中硅锰的贡献
铁水含大量Si、Mn,氧化放热提供化学能,降低耗电。但其氧化物呈酸性,增加熔剂(CaO、MgO)消耗以维持渣碱度。
铁水加料工艺与安全控制
铁水加料看似简单实则复杂。接触高氧化渣或冷废钢会剧烈反应,失控导致渣铁溢出、电极臂损坏。加料位置:炉盖或出渣门。摆动炉盖浇注易因与高氧化渣快速混合引发爆炸,建议加铁水前投入脱氧剂(硅铁粉、铝粉、碳化钙)。
关键控制点:
① 通电加料避免产能损失;
② 铁水包倾动精准控制,保证稳定流速;
③ 流槽尽可能短防冻结;
④ 浇注间隙预热流槽。
为利用铁水显热,宜闭合炉盖加料。替代方案:通过插入炉侧的流槽浇注,耗时长但更安全。
现代EAF多点位喷氧(非单一出渣门枪),实践证明30%-40%铁水比例更适宜。部分钢厂成功用到50%,但超50%会因C、Mn、Si氧化放热过度导致过热操作问题。
新技术实现EAF高速脱碳不损收得率、不超废气系统负荷。EAF技术演进使铁水经济利用率从50%上限提升至80%,充分释放铁水能量价值。
制造工艺