


转炉耐火材料衬里优化:提升可用率与延长寿命
基本氧气炉(BOF)耐火衬里
基本氧气炉(BOF)耐火衬里的目的是在转炉运行期间提供最大炉龄可用性,满足生产要求,确保最低单位耐火材料消耗。为此必须:优化衬里设计、优化衬维护实践、转炉操作保持良好技术纪律。图1展示转炉横截面典型耐火衬里布置。
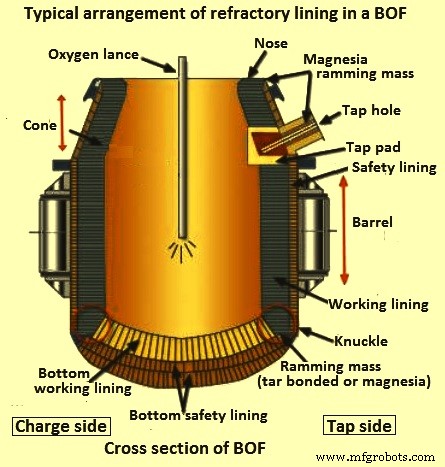
图1 BOF典型耐火衬里布置
衬里设计
BOF耐火衬里磨损源于多种因素单独或组合作用:
- 冶炼时长决定渣铁在转炉停留时间
- 渣化学成分化学侵蚀腐蚀
- 液态钢铁与渣温度
- 熔体氧化状态腐蚀
- 吹氧(O₂)及转炉倾动时渣铁冲蚀侵蚀
- 粉尘气体冲击磨蚀
- 装废钢铁水冲击
- 氧枪射流冲击穿透
- 冶炼周期热循环
- 出渣清理时机械损伤
因各因素作用不同,转炉存在多个磨损区域。
转炉操作与衬里配置对衬里寿命影响巨大。出钢温度随铸造钢级所需过热度、二次精炼设施而显著变化。熔体氧化状态对BOF衬里磨损极其关键,高温加剧其影响。渣化学成分多维度重要。镁碳(MgO-C)砖为碱性耐火材料,需碱性渣。碱性渣亦会尝试从砖中溶解氧化镁(MgO)至饱和。典型MgO饱和度约8%,视温度氧化状态而定。若不添加MgO(通常以烧结白云石形式),渣优先溶解衬里加剧磨损。渣化学与氧化状态温度相关,高FeO水平和高温稀释碱度与MgO含量,加速动力学反应速率。冲蚀磨蚀效应与炼钢操作实践高度相关。
理论上转炉耐火衬里应按耐火材料类型与不同厚度设计,使转炉大修周期结束时无材料浪费,即所有区域(图2)耐火材料同时磨损至停止厚度。但实践中并非如此,某些区域耐火材料磨损更快。平衡衬里设计旨在最优耐火成本下延长衬寿。平衡衬里指经仔细研究转炉耐火磨损规律后,不同区域采用不同质量厚度耐火材料。亦称分区衬里:磨损较轻区段配置较低质量或较薄耐火材料;高磨损区段配置高耐磨、通常较贵耐火材料,延长严重磨损区寿命。
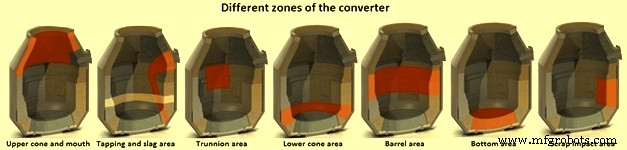
图2 转炉不同区域
转炉衬里常用耐火材料从焦油结合白云石、沥青结合白云石、沥青结合镁砂,到采用树脂结合、金属添加、石墨、烧结/电熔99%纯MgO的先进耐火材料。耐火材料需具备耐高温、适应转炉冶炼周期剧烈环境变化的性能组合。转炉耐火材料期望具备高温强度、抗氧化性、抗渣性平衡。目前MgO-C耐火材料最流行。
MgO-C耐火材料关键变量
提升MgO-C耐火材料质量以延长转炉衬寿的关键变量:
- 镁砂类型:化学成分、晶粒尺寸、密度
- 结合类型与砖机压力类型(摩擦压力机/液压机)
- 结合剂:沥青、树脂、用量、再浸渍
- 石墨类型:纯度、粒度、用量
- 抗氧化剂:类型、用量、粒度
- 砖物理指标:密度、气孔率、强度(高温/常温)
压力机类型规模(摩擦/液压)影响砖性能。
镁砂
MgO-C砖最大成分为MgO砂,其成分性能对砖特性起关键作用。多种MgO砂可供选择。优质MgO砂耐碱性渣、冲蚀磨蚀、高温。砂密度、尺寸、化学成分至关重要。化学上,砂中CaO/SiO₂比重要。比值应为零或>2:1确保形成高熔点二硅酸二钙。部分MgO砂CaO/SiO₂高达6:1,但易水化。低比值导致低熔相形成,高温强度灾难性损失。砂中次生矿物量重要,故SiO₂含量应极低(<0.3%)。高硼(B)含量极关键,因其破坏砂高温强度。
砂密度
砂密度范围3.2-3.5 g/cm³以上。低密度意味着高气孔率,易渣渗透。
晶粒尺寸
大晶粒通常优于小晶粒,因间隙气孔率降低减少渣渗透晶界机会,降低高温服役中砖内C对MgO还原敏感性。还原过程破坏砖内C与砂中MgO,产生镁金属蒸气与CO气体。晶粒尺寸>140μm视为大晶粒。电熔MgO晶粒可超1000μm,但电熔料化学成分、晶粒尺寸可能有波动。
结合剂
MgO-C砖为碳结合砖,焦结合剂残留细分碳将砖结合在一起。
石墨类型
石墨不湿润炼钢渣,防止渣渗透砖体随后溶解MgO砂。石墨高导热性将热量从砖表面带走,降低侵蚀反应动力学。化学上石墨均为纯C,但含部分灰分(石墨矿床粘土矿物)。杂质石墨引入SiO₂、Al₂O₃等助熔剂,仅产生负面影响。片状石墨常用,因其抗氧化性优于土状石墨,导热性更高。一般石墨用量5%-25%,其他条件相同时石墨含量越高,砖抗渣性与导热性越好。
抗氧化剂
金属粉末添加于MgO-C砖,作为O₂清除剂延缓石墨与碳结合氧化。粉末通过在砖内形成复杂金属-碳化物-氧化物键显著提升高温强度。
BOF衬里设计因厂而异,均旨在实现目标寿命与可用性,尝试均衡BOF不同区域不同磨损机制的磨损。图3展示典型转炉分区衬里。
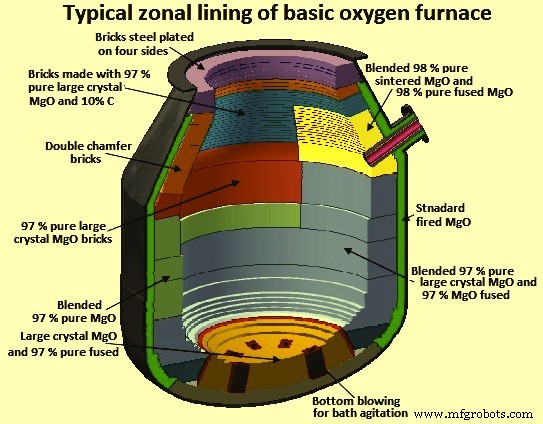
图3 典型转炉分区衬里
衬里维护实践
多种衬里维护实践用于延长转炉耐火衬里寿命:
激光测量衬里磨损
利用激光束测量衬里厚度技术(图4),目前广泛应用。激光束在转炉本体校准点与磨损衬里点间反射,计算机分析绘制剩余衬里厚度。此信息亦可比较不同耐火材料磨损率、避免炉壳损伤。实用价值在于确定控制喷补维护需求。通过激光识别实际需喷补区域实施维护,控制喷补料用量。
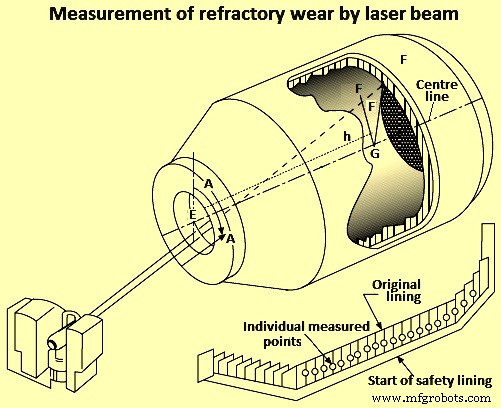
图4 激光束测量耐火衬里磨损
渣中MgO水平控制
渣中MgO水平是延长衬寿关键因素。目标是投入MgO超过操作温度下渣饱和水平。高渣MgO改善渣包覆时包覆特性及渣溅时粘附特性。MgO来源通常为低成本镁质材料。用过的碱性衬里材料亦可用于此目的。渣中MgO水平应基于出钢温度确定。
渣包覆
通过摇动转炉形成渣工作衬里的技术。需极大关注转炉操作。成功要件:选择正确渣型、适量添加剂调节渣、正确摇动转炉、必要时弃渣、最佳时机包覆。这些需精心策划正确执行。
渣溅
渣溅技术大幅提升转炉衬寿。利用炼钢残留渣经调节后喷涂于耐火表面,作为后续冶炼周期工作衬里。高压氮气(N₂)吹送液态粘性渣至转炉不同部位粘附工作衬里。渣溅仅需转炉上一炉出钢后、下一炉开始前2-3分钟,转炉垂直状态下进行。氮气流量基于氧枪高度控制,通常自动化。溅渣在后续冶炼周期作为工作衬里。成为延长转炉衬寿有力工具。需用氧枪吹氮气于残留渣。
喷补
喷补技术延长衬寿。在遭遇严重磨损区域(如耳轴、渣线)喷射耐火材料(通常为整体耐火材料)。喷补通常仅在选择性区域进行。使用射手式喷枪应对恶劣工艺环境。喷补料通常为水基。喷补料材质研究持续改进。喷补有成本,喷补量需与炼钢单位耐火成本平衡。
转炉衬里结构与材料选用
转炉衬里通常采用双层耐火砖:较薄安全衬里保护炉壳,厚度150-225mm;较厚工作衬里厚度450-750mm。安全衬里大部分可跨越多个工作衬里周期。安全衬里用钢挡圈与砂浆固定。转炉砌筑步骤:
- 大修后转炉冷却,机械拆除残留工作衬里(通常用拆砖机),旋转转炉倒置卸料
- 修复安全衬里受损部分,免砂浆安装工作衬里
- 原则上工作衬里采用最少切砖环扣结构,靠砖锥度(热面小于冷面)定位
转炉不同区域磨损工况与推荐耐火材料如下:
炉底
熔融金属、渣、气体侵蚀耐火材料。合吹转炉因吹氧枪冷却气体与炉底衬里温度梯度产生热机械应力。MgO-C衬里在炉底区域不提供增强性能。深吹时炉底磨损加快。大修周期内炉底修复通常用白云石富集粘性渣堆底或液态渣与碎碱性砖混合修补。合吹操作对炉底高应力,通常用含改性剂沥青浸渍烧结MgO耐火砖块。
炉底透气砖及周边
底吹透气砖搅拌熔池导致周边耐火材料局部磨损。磨损源于熔融钢湍流冲蚀耐火材料、冷气体流动热应力。首选高密度低气孔率沥青结合浸渍MgO-C耐火砖块(基于电熔MgO)。
装料挡渣墙
装料挡渣墙通常位于出钢口对面。承受落下废钢冲击载荷(有时为重型如钢坯端头)。熔融钢亦冲蚀挡渣墙。此外测温取样探枪从此侧伸入倾斜炉体,导致高温渣冲刷挡渣墙区域。初期用沥青浸渍烧结MgO砖解决。随着MgO-C材料延长转炉寿命,挡渣墙成为主要磨损区,采用含金属添加树脂结合MgO-C获得良好性能。这些材料提供良好抗冲击、韧性强度与抗渣渗透(得益于石墨存在)。
出钢口区域
出钢口承受高温液态钢冲蚀与液态渣腐蚀。耐火材料开发沿用挡渣墙思路。早期材料被沥青结合浸渍含金属添加MgO-C取代。因出钢口主导磨损机制为高温渣侵蚀,大晶粒MgO制造的耐火砖块迅速成为标准。沥青结合浸渍耐火材料在出钢口表现优异,因耐火砖块气孔中碳作用还原渗透渣氧化物。
渣线交叉区
位于下部出钢口区与静止熔池上液面交汇处,工况极复杂:渣侵蚀、高温、冲蚀同时在出钢时发生。需耐高温渣侵蚀兼具抗氧化性的耐火材料。基于大晶粒MgO、高纯片状石墨、含金属添加的沥青结合浸渍MgO-C效果良好。高纯石墨片特别有用,因其限制石墨片固有杂质氧化物导致的"自氧化"。
耳轴区
转炉耳轴区最难维护,因位于旋转轴无法渣洗。耐火材料磨损主要为碳结合氧化导致工作面损失。喷补是维护此区唯一可行方法,首选高抗氧化耐火砖块。
筒身主体
筒身主体可分两区:(i)曲臂区,(ii)上侧壁区。
曲臂区常为主要磨损区,设计变更常有效改善性能。主要承受严重渣侵蚀,特别是非吹炼期间。需极佳抗渣腐蚀冲蚀材料。
上侧壁承受渣侵蚀,亦经历极端温度循环。使用抗渣材料。但此区衬里还需能接受并保持渣包覆。
取样渣线区
锥体分布于装料挡渣墙两侧区域,倾斜测温取样时受渣优先侵蚀。沥青结合浸渍MgO-C在此区表现良好。
锥体区
锥体区承受高速气流携带夹带颗粒高温冲蚀,氧化性气氛。树脂结合MgO-C材料在此区表现良好。
上锥体区
上锥体顶部6-10圈,磨损机制受出渣清理影响。机械出渣清理时耐火砖损坏:渐进式砖端损失或整砖脱落。此区前提要求高韧性结合强度与抗氧化性。沥青浸渍MgO,有时配合共模金属板(氧化膨胀紧固砖圈),是该区最成功耐火材料。
制造工艺