


焊接钢管制造工艺:缝型与尺寸全解析
焊接钢管生产工艺
钢管是长中空管,主要用于将流体或流态产品从一地输送至另一地。主要由两种截然不同生产工艺生产,形成直缝焊管或无缝管。
焊接钢管按纵向直缝或螺旋(螺旋)缝生产。管径范围约6-2500mm,壁厚0.5-40mm。
焊管生产原料为轧制扁平产品,视管生产工艺、尺寸和应用,可为热轧(HR)或冷轧(CR)钢带/带钢,及HR宽带钢或钢板。原料可在热态或冷态成型管形。成型工艺可为连续或单管成型。
连续管成型工艺中,从累积器取出开卷带材,连续卷材前后端对焊。单管成型工艺中,单根管长进行成型焊接。
压力焊接工艺
焊管生产主要用两类焊接工艺:(i) 压力焊接;(ii) 熔化焊接。常用压力焊接工艺:(i) 压力焊如Fretz-Moon工艺;(ii) 直流(DC)电阻焊(ERW);(iii) 低频(LF)电阻焊;(iv) 高频(HF)感应焊;(v) HF传导焊。常用熔化焊接工艺:(i) 埋弧焊(SAW);(ii) 气体保护焊。
| 表1 焊管生产工艺 | |||||
|---|---|---|---|---|---|
| 成型工艺 | 焊接工艺 | 焊接类型 | 缝型 | 管径范围(OD) mm | |
| 连续工艺 | 高压焊接 | Fretz-Moon | 纵向 | 13-115 | |
| 电阻焊(ERW) | 1. 直流(DC) 2. 低频(LF) 3. 高频(HF) | 纵向 | 10-20 | ||
| 10-115 | |||||
| 20-600 | |||||
| 电弧焊(熔化焊) | 1. 埋弧焊(SAW) 2. 气保焊(MAG)(定位焊) 3. 气保焊(TIG,MIG,ERW)* | 螺旋 螺旋/纵向 | 168-2500 | ||
| 405-2030 | |||||
| 30-500/ 10-420 | |||||
| 1. 单次成型 2. 三辊弯曲机 3. C型压机 | 1. 埋弧焊(SAW) 2. 气保焊(TIG,MIG,ERW)* | 纵向 | 500以上 | ||
| 200-600 | |||||
| 1. 单次成型 2. U/O型压机 | 1. 埋弧焊(SAW) 2. 气保焊(MAG)(定位焊) | 纵向 | 455-1625 | ||
| *不锈钢(SS)管 | |||||
Fretz-Moon工艺
常用压力焊接工艺为Fretz-Moon工艺。
Fretz-Moon工艺——以发明者命名。连续钢带在成型焊接线中加热至焊接温度(图1)。辊连续将带材成型开口管。随后对接边缘压合,用锻焊技术焊接。可生产外径40-115mm管,焊接速度200-100m/min。
目前Fretz-Moon工厂无限长管直接送入减径机。减径机在出料线将同热管轧制成至约13mm各直径。管再切割成定尺放冷却床。此组合优势:Fretz-Moon厂可用于单一恒定管径,省去昂贵换辊重置工作。
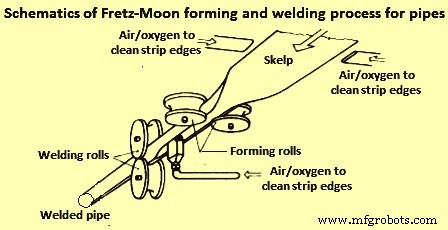
图1 Fretz-Moon管成型焊接工艺示意图
用HR卷作原料。高速开卷,带材存循环累积器。存储材料作连续生产缓冲,使运行带尾端对焊下一卷带头端。连续带材进入隧道炉加热高温。侧向排列燃烧器使带材边缘温度升至焊接温度,比带材中心高100-150℃。成型机架连续将来料带成型开口管,周长在下游挤压焊接机架略微减小(约3%)。焊接机架与前机架偏移90°。焊接机架产生镦压压力使边缘压合焊接。焊接结构在下游减径机架进一步压缩,再偏移90°。减径机架定尺管。无减径机时,下游飞锯切割无限长管成定尺。切管经冷却床送管精整段。
ERW管生产工艺
直流(DC)和交流(AC)均用于ERW管生产。AC焊接用低频或高频电流。
DC工艺
DC工艺采用准直流效应(方波系统)。方波焊机主特征:仅用高压/小电流直到焊接点。电气上DC与方波主差别:线电流经全波整流不经降压变压器。DC工艺用于小管纵向焊接,外径≤20mm(特殊情况30mm),薄壁0.5-2mm。用CR带作原料因公差要求。
DC焊接优于LF和HF焊接优势:内部焊缝光滑余高小。这在管需内部光滑焊缝且无法去除焊接飞边时重要(如换热器管)。
DC工艺应用范围受工艺用盘电极传输电功率限制。焊接速度50-100m/min。DC工艺管通常后续冷减径。因此管主体壁厚比焊缝区略增,管几乎无内部焊缝凸起。
LF工艺
LF工艺用50-100Hz交流焊接。由两绝缘铜合金盘电极组成,不仅供电还作成型工具和产生焊接压力元件(图2)。生产直径10-115mm纵向焊管,焊速达90m/min视壁厚而定。
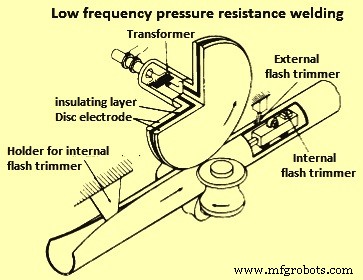
图2 低频压力电阻焊
电极是工艺关键部件,须提供匹配生产管径凹槽,且运行中持续监测凹槽磨损。
压力焊接过程中材料在焊缝区形成内外飞边,需下游内外修边器在线去除。工艺可生产高完美度焊缝,前提是仔细监控满足各种要求。
HF工艺
HF电阻焊管生产工艺20世纪60年代引入。用200-500kHz高频交流电流。管成型和能量输入由独立单元执行。带材在辊成型机或可调辊架(自然功能成型)成型开口管,适用广泛管产品。含管线管和结构管,尺寸约20-600mm外径、壁厚0.5-16mm,及下游减径机管坯。原料为HR宽带钢或带钢。视管尺寸应用,特别是精密管,带材可先酸洗或用CR带。高速开卷,带材存循环累积器。存储材料作连续生产缓冲,使拖尾端对焊下一卷带领端。管焊机连续以10-120m/min速度从累积器拉带运行。
图3显示辊成型机原理。辊成型机用于最大600mm管径。通常含8-10基本驱动成型机架,带材分阶段(1-7机架)逐渐成型开口管。最后三道次(8-10机架)通常为精整道次,引导开口管至焊接台(11)。成型辊须精确匹配最终管径。大管径也可用自然功能成型。
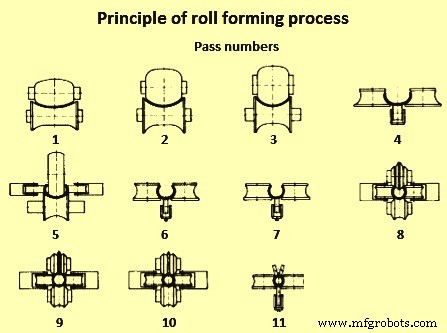
图3 辊成型工艺原理
成型机架主要特征:多非驱动内外成型辊,宽产品直径范围可调,漏斗状成型线逐渐弯曲带材成开口管形。仅入口破碎机架和出口端精整机架实际驱动。辊成型机机架示意图见图4,显示各截面细节指示变形度n和成型辊各段排列。
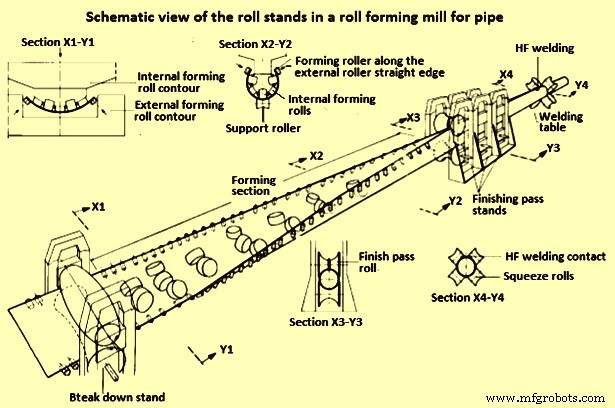
图4 辊成型机机架示意图
焊接工艺同时用压力和热将开口管带边缘结合,无填料。焊接机架挤压压力辊逐渐使开口管边缘靠拢并施加焊接所需压力。用HF交流电作焊接热源有多优势。例:比普通交流电产生导体截面极高电流密度(通量)。因HF,HF电流在导体中心核心建立磁场。导体欧姆电阻在此场最高,电子沿导体外表面区域最小电阻路径流动(集肤效应)。故电流沿开口管带边缘流至边缘相接点(焊接点),邻近效应促进负导体集中,导致高能量利用率。居里点(768℃)以下,电流穿透深度仅百分之几mm。钢加热超此温度成非磁性,450kHz区电流穿透深度升至几分之几mm。
焊接电流可通过滑动接触导电方式或单/多匝线圈感应方式导入开口管。因此术语区分HF感应焊(HFI)和HF传导焊。管HF焊示意图见图5。
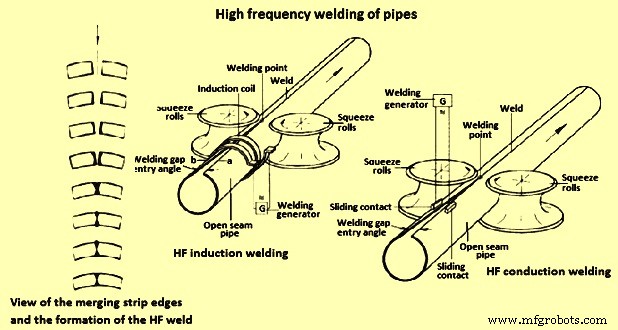
图5 管HF焊接
近年为适应小批量、高强低合金(HSLA)钢级、极端壁厚/直径比,开发直边成型工艺。用辊直边代替底部成型辊,大幅缩短成型线长度。此法可成型壁厚/直径比1:8至1:100管材。
通过集中工具调整(CTA)成型工艺减少管规格转换时间提高机组效率。成型线所有辊安装在梁上,通过CTA由单电机调整。意味着全规格范围无需换成型辊(工具)。显著减少规格转换和设置时间。
带材进成型段前经矫直和纵向修边器修剪恒定宽度。切边可额外倒角为焊接准备。带材成型开口管,间隙尚宽,经精整机架送至焊接台。顶部精整辊宽度向焊接点锥度收窄,决定入口间隙角度并控制焊接台中心位置。汇聚带边缘经成型挤压辊推压结合,经HF电阻焊焊接。电流可感应方式通过开口管周围感应线圈或导电方式通过滑动接触绕开口管传递。
压力焊接管(ID约30mm以上)产生内外飞边,通常趁热刨削去除。管在2-6道定径机架间圆整定径。机架通常设计周向压下。工艺也使管矫直。在机出口段增设多股成型辊定径单元,可直接将圆管成型特种型材。
修边焊缝经无损检测,管经飞切机切成所需长度。切管方法:(i) 窄感应加热区折断;(ii) 盘刀旋转切割;(iii) 冷或摩擦切断锯。
HF压力焊缝可留原焊态或视管应用后续正火范围热处理。连续管可部分感应退火,或单管切定尺后单独热处理。
HF感应焊工艺焊速达120m/min视壁厚应用而定。工艺见图5。HF传导焊称“Thermatool”工艺。焊速达100m/min视壁厚应用而定。工艺也见图5。
熔化焊接工艺
熔化焊接钢管通常用于管道建设大口径管生产。熔化焊接用管成型工艺:(i) 三辊弯曲板成型,冷/热成型;(ii) C型压机板冷成型;(iii) U/O型压机板冷成型;(iv) 螺旋管成型宽带/板冷成型。见图6。
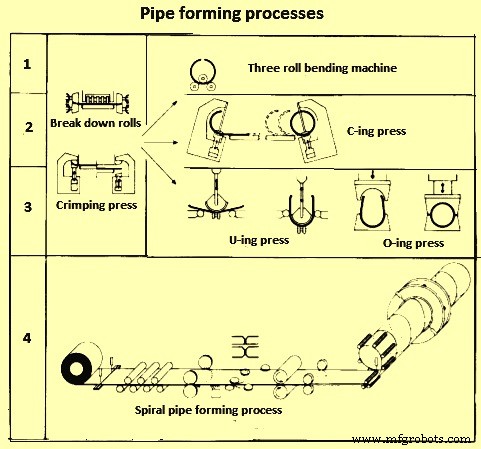
图6 管成型工艺
上述四工艺中,后两种即:(i) U/O型压机板冷成型;(ii) 螺旋管成型宽带/板冷成型,是当今大多数生产设施常用工艺。
埋弧焊(SAW)或气保定位焊配合下游SAW广泛接受为大口径管焊接标准方法。熔化焊接也用于高合金不锈钢螺旋和纵向焊管生产。产品为薄壁管,直径约10-600mm。除纯TIG(钨极惰性气体保护焊)外,各种组合焊法也用。如:TP(钨等离子)弧焊+TIG,TP+MIG(熔化极惰性气体保护焊),TP+SAW工艺。
SAW工艺
SAW工艺是隐蔽电弧电熔焊法。比焊条电弧焊,SAW电弧隐于渣焊剂毯下。SAW特征:高熔敷率,本质源于大焊接电流配合有利热平衡。
填充金属为盘装亮面焊丝,按熔敷率连续送入熔池。母材(管)上方焊接电流经滑动接触导入焊丝,经接地线回路连接管材(图7)。
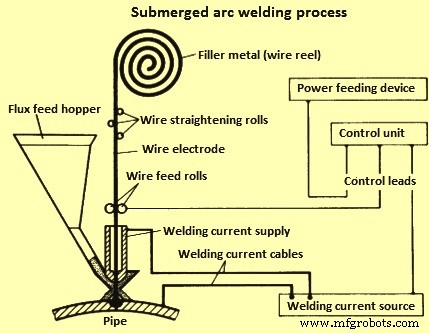
图7 埋弧焊工艺
电弧熔化来料焊丝和开口管边缘。连续送入焊剂部分经电弧热熔化,形成液态渣覆盖保护熔池、熔化焊丝和电弧免受大气影响。
焊剂还促进焊缝成型,作为合金元素供体补偿熔化氧化损失。许多情况下专门用于合金化焊缝金属赋予特定化学力学性能。电弧移动后遗留液态渣固化。未熔焊剂真空回收再利用。固化渣易去除。焊丝和焊剂化学成分须匹配被焊材料。管SAW焊通常双工艺(首道焊后封底/背焊),通常先内焊后外焊,确保两道充分重叠。
结果为熔合焊缝一般无需进一步热处理。SAW焊可用交直流,多丝系统可组合交直流。SAW效率以单位时间填充金属熔敷率(熔敷速率)衡量。结果可获极高焊速。
增大焊接电流可提高熔敷率。但受焊剂限流能力限,单丝焊最大输入约1200A。超此限需部署多焊丝。这允许更高总电流焊接而无单焊丝超焊剂限流能力。实际操作中,用2、3或4电极多丝焊配置获更高熔敷率,实践焊接条件下获更高焊速。
高性能焊剂下三丝焊通常对20mm以内壁厚足够高效。壁厚>20mm需第四丝维持焊速从而达生产效率。多丝焊成本效益应用要求:工艺参数优化确保可靠达成焊缝规定质量要求。实践中视焊接工艺、壁厚、焊剂类型可达1-2.5m/min焊速。
气体保护电弧焊
也是电熔焊工艺。电弧效应产生熔池。电弧可见,在电极和工件间燃烧。电极、电弧、熔池由持续送入焊区惰性或活性保护气体保护防大气侵害。
气保电弧焊按电极类型和气体分类。通常分两大类:(i) 钨极气体保护焊(GTAW)即TIG、TP、THG(钨氢气)弧焊;(ii) 熔化极气体保护焊(GMAW)即MIG、MAG(熔化极活性气体)焊。管生产主要用TIG、MIG、MAG。TIG和MIG主要用不锈钢管生产。TIG焊电弧在不熔化钨极和工件间燃烧。填充金属主要无直流输入送入。保护气体从气嘴流出保护电极、填充金属、液池免大气接触。
保护气体惰性通常氩(Ar)、氦(He)或混合气。MIG/MAG工艺中,弧在工件和熔化消耗电极间燃烧,提供填充金属。MIG保护气体惰性通常Ar、He或混合气。MAG工艺保护气体活性为纯CO₂或CO₂、Ar、O₂混合气。MAG越来越多用于大口径纵向和螺旋焊管定位焊。定位焊也作后续SAW熔池背衬。最佳焊缝要求:精确边缘准备(双V坡口大钝边)、良好连续定位焊。大口径管生产定位焊速约5-12m/min。
纵向焊管生产(U/O成型工艺)
纵向焊管用钢板在开式模U成型和闭式模O成型压机成型。工艺称UOE成型(U成型、O成型、扩径),用于单根长度达18m纵向大口径焊管生产。现代厂设计管径约400-1620mm,壁厚6-40mm。原料钢板。工艺物料流向示重要操作检验阶段(图8)。
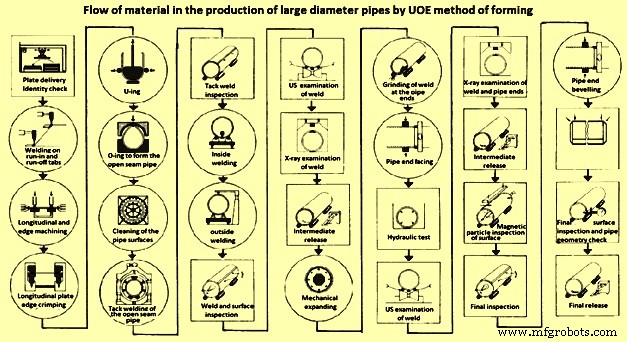
图8 UOE成型大口径管生产物料流向
焊接开始前,平板焊接引弧板和引出板确保SAW工艺引弧引出现象发生在管金属外。板弯成开口管前,两纵向边缘经刨边机加工确保平行。按板厚切割焊接坡口。
第一成型阶段:板纵向边缘区域压边。弯曲比大致对应开口管直径。压边在专用成型压机进行。第二阶段:板一步操作弯成U形,圆弧半径工具推板进两支撑间。操作末期减小支撑距离施加微过弯抵消回弹。第三成型操作:U形放入O型压机单操作成圆开口管。
U成型和O成型压机工艺协调确保有效抵消回弹,开口管尽可能圆、纵向边缘对齐。需高压机负荷。
开口管边缘压合(消除错边)在定位焊机架(通常辊笼形式),经自动MAG焊机连续焊缝结合。视管厚焊速5-12m/min。
定位焊管经辊道分配系统送SAW机架,分别单线先内后外焊。焊缝经移动管在托架下固定焊头沉积。内焊焊头装伸入管内臂上。为防焊缝错位,内外焊头持续监控控制完美对准焊缝中心线。视管尺寸(直径壁厚)可用任意多丝SAW工艺。焊后送精整段。
焊后管通常不满足直径圆度公差要求。故精整部门彻底检查,冷扩定径。用机械或液压扩径机。扩径量约1%,确定开口管初始周长时考虑此值。生产流程在精整部完成管端加工和必要返修。
管端加工前水压试验。然后全长焊缝区最终超声(US)自动检查。自动US检查指示和管端焊缝区再经X射线检查。所有管端也US检查叠层和分层。
螺旋管生产
螺旋管即螺旋缝管。生产中热带钢或薄板经螺旋成型设施恒定弯曲半径连续成型管,对接带边缘在线连续焊接。
比较纵向焊管生产(每管径需特定带宽),螺旋管生产特点:单一带宽可生产不同直径管。因带材送入成型单元入口角可变。入口角越小,同带宽产出管径越大。管径与带宽技术最优比1:2至1:2.2。进料角、带宽、管径间数学依赖关系适用螺旋管生产,见图9。
螺旋焊接工艺生产管径约500-2500mm。原料通常宽HR带钢,壁厚达20mm。壁厚>20mm一般需单根30m以内钢板。
螺旋管生产有两类设施:(i) 集成成型SAW管加工线;(ii) 分离成型SAW管加工线(图9)。
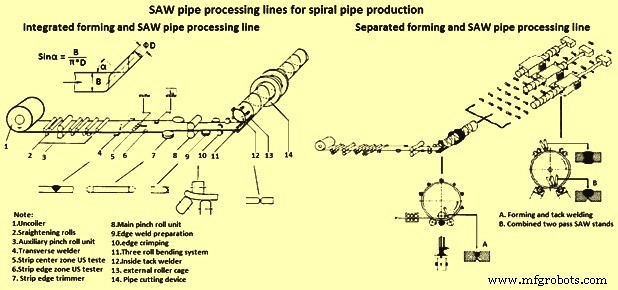
图9 螺旋管生产SAW管加工线
集成成型SAW焊接线
集成成型SAW焊接线是螺旋管传统生产设施。此类设施生产过程含:(i) 带材准备阶段;(ii) 管成型结合同步内外道次SAW单元。带材准备阶段除焊接带材外,还矫直带材并修剪精确宽度。带材边缘需严格公差精加工,定义边缘压边防成型时不允许脊形成/尖峰。
从开卷机送入带材经SAW焊接上一卷拖尾端。焊缝沉积在后形成管内表面面。外道次SAW在成品管单独线沉积。带材经矫直机再经修边机切恒定宽度。额外装置倒角边缘准备主SAW焊接。进成型段前带边缘压边防连接处脊/尖峰。
集成线中,带准备阶段紧随同步内外SAW焊接成型工艺。夹辊单元按预定入口角送带进成型段。
成型段目的:按图9数学关系将准确准备宽度'A'带材以特定进料角弯成直径'D'圆柱管。
生产螺旋焊管用多种成型法。除直接鞋法有限制外,两主螺旋焊接技术(图10)通常用:(i) 内径辊笼三辊弯曲;(ii) 外径辊笼三辊弯曲。三辊弯曲系统用多个个别导向辊而非单成型辊。
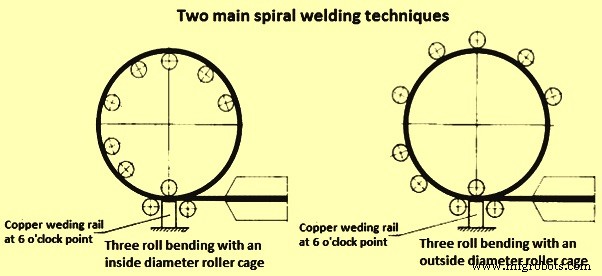
图10 两主螺旋焊接技术
辊笼固定管轴最大化管圆度,确保焊接点带边缘无错位汇聚。利于达成精确管尺寸,机出管已达标准直径、圆度、直线度公差。故焊后无需扩径/定径。
螺旋管成型SAW机中,汇聚带边缘先约6点钟位置内焊,半圈后12点钟位置外焊。焊头对准焊缝中心和间隙控制自动执行。
生产管串经飞行切断装置切定尺。单管送精整部门管端加工和必要返修完成生产。管端加工前水压试验。全焊缝区US检查,管端焊缝区X射线检查。此外每管全圆周US检查叠层/分层。如需水压试验前焊缝区和母材也US检查。
此工艺生产率由SAW操作速度决定。管成型通常能显著更高生产率。为利用螺旋管成型段效率,工厂现设计为分离成型SAW线。此类厂成型线配定位焊设施,生产速度匹配成型线速度。SAW线在多个独立焊接机架离线缝焊,匹配成型线生产率。
分离成型SAW焊接线
分离成型SAW焊接线主特征:两独立生产单元含(i) 内部定位焊管成型;(ii) 独立焊接机架内外SAW操作。
除因更快成型定位操作达成更高成本效率外,分离两操作还有技术优势:两操作可单独优化。
螺旋管成型段中,汇聚带边缘(一在已成型管段、一在来料带)经内部定位焊连续结合。定位焊用MAG焊12m/min速度约6点钟位置区域进行。通常用CO₂保护气。焊接位置下焊缝边缘几乎无间隙经刚性固定导向辊运行。
切断装置将定位焊管串切所需单根长度。此切管工艺是螺旋成型线最后操作。因定位焊速高,需用水注射高速等离子切割枪代替常规氧乙炔切割枪。定尺管送下游SAW操作,在组合双道次SAW机架最终焊接。
特殊辊道按螺旋缝精确旋转管,使SAW焊头先内焊后外焊。内外焊头精确焊缝中心线对准控制需此操作以最小化焊缝错位。内外道次焊接用二丝或三丝法。
除少量修改外,后续管端加工、水压试验、无损检查和力学测试原则上同集成螺旋焊线。这些测试检查反馈即时给各生产阶段,确保持续产品质量优化。
制造工艺