


Tempcore工艺:热轧带肋钢筋高效生产技术
Tempcore工艺生产热机械处理(TMT)钢筋
Tempcore工艺生产钢筋是一种专利工艺:热轧钢筋离开轧机最后机架后立即经水强力表面淬火,随后风冷过程中靠芯部残余热量回火淬硬表层。
Tempcore工艺是20世纪70年代初由比利时列日冶金研究中心(CRM)开发的热机械处理工艺之一,旨在从低碳钢坯生产高屈服强度可焊钢筋,不损害延性且无需添加微合金元素。
钢筋性能要求
强度配合延性、可焊性和成形性是钢筋最基本质量要求。因此屈服强度配合抗拉强度是标准中钢筋第一要求,钢级按规定最小屈服强度分级。使用高等级钢筋经济,因同等荷载条件下用钢量少,总成本降低。保证钢筋屈服强度提高时,给定土木工程用钢筋重量减少,钢筋成本降低。用量减少也降低施工中运输、搬运和安装成本。
许多施工现场钢筋组装技术中,焊接是确保尺寸精度的必要手段。许多情况下绑扎连接不够强,机械连接不总适用。因此焊接成为要求,大量现场焊接发生。故钢筋可焊性也是主要关注点。已知钢筋可焊性要求低碳含量(约0.25%甚至0.22%用于抗点焊工艺)和低碳当量(约0.45%)。可用多种焊接方法如手工电弧焊(MMAW)、气保焊(GMAW)、闪光焊(FW)和电阻焊(RW)。其中搭接和十字焊因热输入低、散热快对热影响区裂纹最敏感。
另一重要性能是弯曲性。良好弯曲性使最优设计成为可能,进一步降低成本。连接钢筋需良好反弯能力。事实上一些标准规定钢筋须通过小芯棒(钢筋直径3-4倍)弯曲和反弯测试,甚至在寒冷天气(-20℃)。
早期混凝土结构设计基于应力概念,假设正常出现荷载仅在钢筋产生弹性应力。此时结构安全可用应力比定义,如工作应力与钢筋屈服应力比(图1a)。但近年研究表明基于应力计算钢筋混凝土不足,因某些情况下须吸收一定程度局部塑性变形而不破坏钢筋(如捣固时)。此时混凝土结构安全用应变比表示,如可能发生局部塑性变形与钢筋均匀伸长率比(图1b)。这种设计现被许多国家采用,要求钢筋具延性,规定收到钢筋和焊接钢筋保证均匀伸长率达4%。
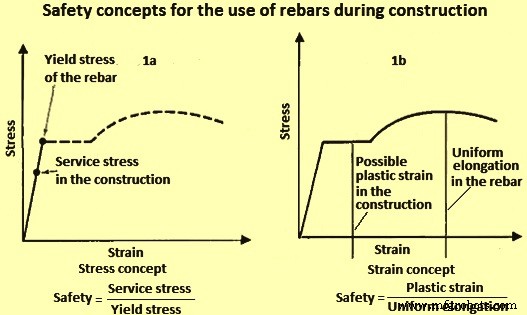
图1 钢筋施工使用安全概念
防止反弯后延性丧失是混凝土结构安全另一重要方面,再次强调良好反弯能力必要性。此外,高屈服强度钢筋也可减小高层建筑主梁宽度或柱尺寸,降低混凝土和搬运成本。加工中为安全需足够延性,对抗震设计结构尤重要。从加工角度,弯曲反弯需良好延性。对延性关注反映在所有标准中,通常规定180°弯曲最小芯棒直径和总伸长率。
其他要求包括疲劳抗力、高低温性能、冲击性能、耐腐蚀性,但各国标准一般不规定,尽管关注度增加。
综上,从钢筋要求和用户角度看,钢筋需具重要性能:(i) 高屈服强度;(ii) 良好可焊性;(iii) 良好弯曲和反弯性;(iv) 延性。
钢筋生产工艺
有多种常规工艺生产高强可焊钢筋,可分两大类(图2)。
钢筋可空冷后作为轧制态使用。生产此类钢筋通过调整化学成分提高屈服强度,但碳锰含量须保持低水平以避免显著降低可焊性。通过微合金化,即添加适量微合金元素如铌、钒实现。
钢筋可热轧后经应变硬化生产,如冷变形。此类钢筋可通过增加应变硬化程度提高屈服强度。此法能从低碳锰钢生产高强可焊钢筋。例为冷扭带肋钢筋(CTD钢筋)。
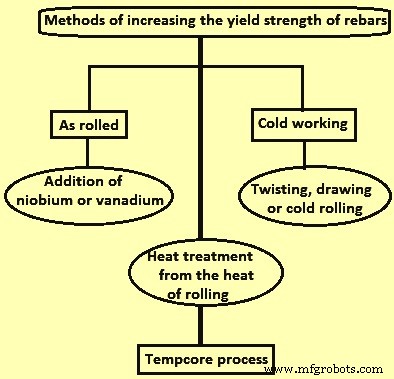
图2 生产高强可焊钢筋工艺分类
Tempcore工艺
生产钢筋轧机中,钢坯在加热炉加热至约1150℃,经系列轧制单元逐步轧制成最终钢筋尺寸形状。离开最后单元后施加受控冷却,使钢筋经历三阶段冶金转变,如典型连续冷却转变(CCT)图所示(图3)。CCT图显示Tempcore工艺依赖温度和时间。
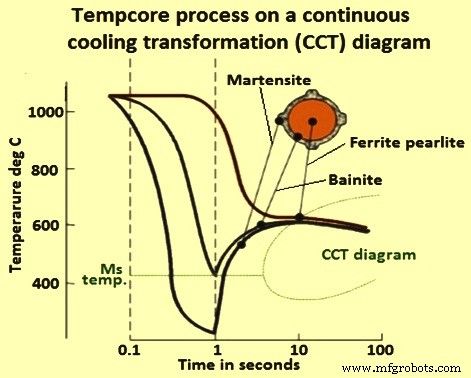
图3 CCT图上的Tempcore工艺
Tempcore工艺重要特征是极大通用性。给定直径和钢成分下,通过正确选择第一阶段持续时间(冷却时间)和淬火装置水流量(冷却强度),钢筋性能可大幅调整。正确应用可使屈服强度增加150-230MPa,延性无过度显著下降。Tempcore钢筋在无任何合金元素添加情况下实现高强(可焊)等级和强度提升。
Tempcore工艺能从低碳低锰钢生产高强可焊钢筋,无需添加昂贵微合金元素如钒或铌。因同一钢坯成分可用于不同钢级和直径,厂内可显著合理化。水淬自回火处理直接在精轧机架后在线进行,不降低轧制速度或生产率。通过Tempcore处理和微合金化学成分审慎结合,可生产新高等级(屈服强度>700MPa、抗拉强度>800MPa),特别是大直径钢筋(达75mm)。
Tempcore钢筋生产工艺有三阶段:(i) 表层淬火;(ii) 马氏体自回火;(iii) 芯部转变。正确应用工艺导致钢筋屈服强度增加,增量取决于冷却强度。工艺示意图见图4。
第一阶段:钢筋离开热轧机最后机架通过特殊水冷段。冷却效率使钢筋表层淬火成马氏体而芯部保持奥氏体。当钢筋皮下形成确定厚度马氏体层(外部横截面温度降至马氏体转变起始温度Ms以下)时停止淬火。
第二阶段:钢筋离开强冷段,横截面建立温度梯度,热量从中心向表面传递。表层温度升高导致马氏体自回火。Tempcore名称说明淬火阶段结束时芯部残余热回火马氏体层。
第三阶段:钢筋在冷却床缓慢冷却时,奥氏体芯部转变为铁素体+珠光体或贝氏体+铁素体+珠光体。因此Tempcore钢筋本质为同心复合材料:硬外层、软芯部、中间过渡硬化层。在相对低碳含量下,Tempcore钢筋提供高强度、优异延性和可焊性等优势。
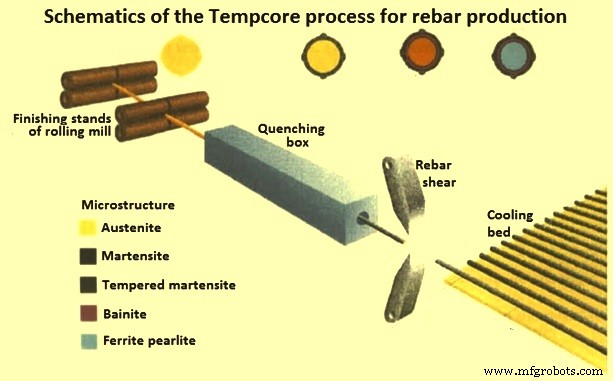
图4 Tempcore钢筋生产工艺示意图
CRM开发了两个Tempcore工艺模型(图5),持续用于新装置调试并改进。第一模型用于装置设计,计算获取生产最小屈服强度(屈服强度+安全余量)所需淬火时间,输入:(i) 钢筋数据(直径、终轧温度);(ii) 选择冷却喷嘴内径;(iii) 单位水流量。第二模型将力学性能与钢化学成分和钢筋直径关联。
每个新Tempcore装置优化考虑轧机约束、钢筋直线度、工艺可控性,在以下间达最佳妥协:(i) 设备总长度;(ii) 总冷却水流量(名义压力1.2MPa);(iii) 覆盖全钢筋直径范围所需喷嘴范围数。
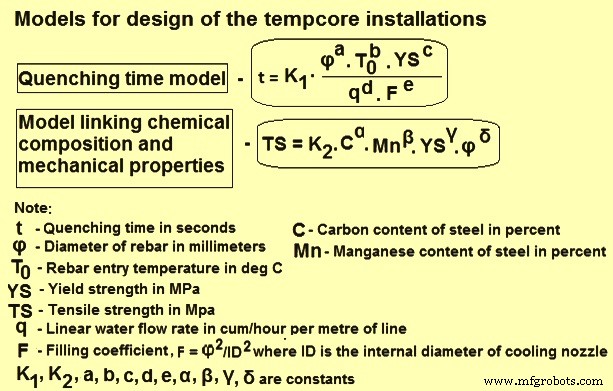
图5 Tempcore装置设计模型
另一重要点是减少换径或生产非Tempcore产品所需时间和人力。空间允许时选用侧向移动集水箱。长冷却线可分两三段集水箱(各独立侧向移动),如最近大直径(达75mm)钢筋装置。这是最长54m Tempcore装置(3段各18m),每喷嘴配远程开关阀。空间(宽度、通过线高度)为主要约束时,集水箱可固定配一组喷嘴。
Tempcore装置也可设计为4并行冷却线用于8-12mm钢筋分条轧制。此线有紧凑集水箱,每流配备独立冷却长度和水流量控制。其他特定功能如:保护未用喷嘴防过热(主要在冷却线入口)用外部全锥喷嘴,或下游冷却管沿程水套配两全锥喷嘴冷却喷射器。冷却喷嘴前用防吸装置(钢筋直径25mm以上)防止喷嘴吸气导致钢坯前端冷却效率下降。
Tempcore工艺控制
控制程序基于调试试验得出的屈服强度/回火温度关系。若马氏体层厚度与屈服强度关系变化,须调整淬火线冷却功率获取所需屈服强度值(等级YS+安全余量)。
测温仪是工艺控制核心。回火测温仪位置至关重要,以测尽可能接近表面最大回升温度(表面达到最高温度)。Tempcore箱入口测温仪也重要,测量钢坯终轧温度沿长度或钢坯间变化。终轧温度变化50℃对应等单位水流量下约8%冷却长度变化,进而导致处理后拉伸性能变化。
Tempcore工艺两个易调整且有力控制变量是水流量和淬火时间(图6)。Tempcore线冷却功率控制分两步。第一步(主控):调整淬火线长度(即使用喷嘴数)。为高效控制并保持冷却均匀性,关闭上游喷嘴。第二步(微调):通过主调节阀调整水流量。
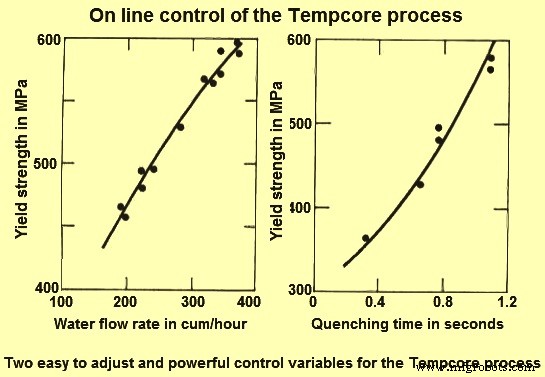
图6 Tempcore工艺在线控制
冷却长度和淬火时间由精轧机架轧制速度关联。该速度须在钢坯通过淬火设备期间保持恒定,特别是钢坯尾部离开精轧机架时。这由位于Tempcore箱出口和分剪之间的夹辊保证。无此夹辊时,钢坯尾部离开精轧机架时,小直径钢筋被水减速,大直径被加速。
给定直径下,输入参数(冷却长度、水流量、终轧温度、钢化学成分)影响输出参数(回火温度、屈服强度、抗拉强度、TS/YS比)。影响见图7。
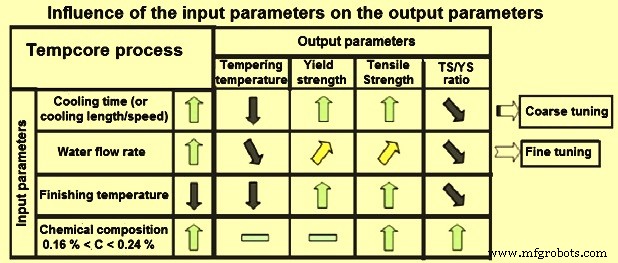
图7 输入参数对输出参数影响
Tempcore装置正确使用
为获得均匀处理,冷却强度(单位线长水流量)须足够高,获得完整规则马氏体外环,沿钢坯长度恒定。良好钢筋直线度靠均匀Tempcore处理获得。若马氏体环开口,冷却床观测到波浪形钢筋。Tempcore装置正确使用不应做的重要事项如下。
- 过小直径钢筋经过大冷却喷嘴处理,填充系数F极低,导致马氏体环开口。喷嘴过度磨损(常因错位)也出现此现象。
- 用全可用冷却长度但低单位水流量,冷却强度太低。
- 设计冷却长度超必要两倍以上时上述现象更显著。
- 冷却线入口始终用激活喷嘴,后接一些关闭喷嘴,最后给定激活冷却长度至剥离器。冷却速率中断变太低无法获均匀马氏体层。
- 上述错误常用于保护关闭喷嘴防热钢坯(约1000℃)入口过热,导致漏水。故须正确设计严肃保护喷嘴避免垫圈烧毁。
- 部分酷或完全堵塞喷嘴导致产品周向冷却不均。
- 剥离器部分酷或完全堵塞导致钢筋过冷,因冷却未在装置出口停止。下游导轨水也影响驱动夹辊或剪切的光电检测。
- 回火测温仪位置错误导致无可见性控制工艺。
- 无测温仪维护(电子冷却保护、定期清洁镜头、定期黑体炉前校准)导致温度漂移,产出钢筋被拒收。
- 淬火线出口无夹辊或夹持/速度设置错误导致钢坯长度方向力学性能大幅变化。
Tempcore钢筋特性
钢材类型
Tempcore钢筋用钢基本为普通低碳钢,规定屈服强度、延性、碳或碳当量和屈强比。碳含量最大最小值旨在确保可焊性和淬透性。碳过低淬透性一般不足,需更剧烈淬火,影响轧机设计如轧机速度、冷却室长度和效率。碳含量0.13%-0.24%、碳当量(CE)<0.45%碳钢被证明是最佳平衡满足上述考量。
冶金相与微观组织
硬化层呈薄片包状回火马氏体,具马氏体形貌。中间硬化层为贝氏体和多边形铁素体混合物,芯部发育多边形铁素体和珠光体。
微观组织通常细小,因芯部相对快冷及Tempcore工艺涉及热机械处理,如芯部区多边形铁素体晶粒可达8μm甚至3μm(用较低回火温度时)。但芯部粗大拟共析和魏氏铁素体集合体也是工艺可能结果。Tempcore钢筋微观组织见图8。
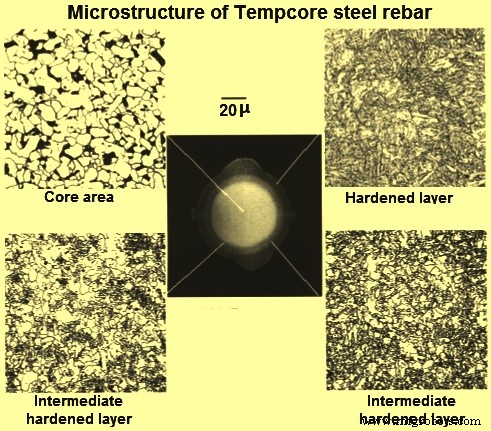
图8 Tempcore钢筋微观组织
因较高均质化温度可能形成魏氏铁素体。高终轧温度或许也轧制变形不足是形成此类微观组织主因。高终轧温度和轧制变形不足导致轧制末期大奥氏体晶粒,后续淬火中硬化层和中间硬化层发育粗大马氏体和贝氏体。芯部大奥氏体晶粒阻碍晶界铁素体相互阻碍,允许魏氏铁素体生长。
典型腐蚀横截面显示三冶金区域、典型微观组织及Tempcore钢筋微观组织均匀性见图9。
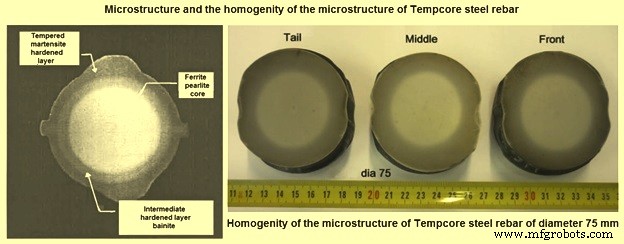
图9 Tempcore钢筋微观组织及均匀性
工艺参数与钢成分影响
工艺参数和钢成分影响最终性能。通常马氏体层越厚残余热越少,回火越温和,钢筋屈服强度越高、伸长率越低。长淬火时间、低终轧温度、高淬火强度导致马氏体层增厚、回火温度降低。高碳锰含量增加钢淬透性,形成更多马氏体。此外,回火马氏体强度随碳含量增加而提高。
图5模型描述屈服强度与所有影响参数关系。模型原用于装置设计。虽回火温度不直接出现,但终轧温度、淬火时间、钢筋直径、水流量与其强相关。Tempcore钢筋伸长率与屈服强度近似线性对应。
拉伸性能
Tempcore工艺可使给定成分屈服应力增加150-200MPa而不损失太多伸长率。钢筋拉伸性能取决于工艺参数和钢成分。Tempcore钢筋典型屈服强度范围415-550MPa,5d标距伸长率同序30%降至25%。典型应力应变曲线特征:(i) 弹性模量200,000MPa;(ii) 明显屈服点和吕德斯型屈服,故0.01%证明应力与0.2%证明应力重合;(iii) 屈服应力/抗拉强度比约0.85;(iv) 大伸长率(25-30%)、大吕德斯应变和大均匀应变。
Tempcore钢筋拉伸性能对比常规钢筋有两大特征:(i) 更高屈强比,0.85对常规钢0.65;(ii) 更大伸长率,25%对常规钢4.5%-22%。
成形性
Tempcore钢筋另一显著性能是优异弯曲反弯性能。尽管有硬化外层,12-28mm钢筋180°单向弯曲最小弯曲直径规定为1d,32-36mm为2d。
部分Tempcore钢筋(20、28mm)甚至可无芯棒弯曲。钢筋经时效后仍通过所有弯曲反弯测试满足标准。且弯曲操作因低抗拉/屈服比需能量少,估计节省10%-20%弯曲能量。Tempcore钢筋弯曲性能对比常规钢筋见表1。
| 表1 Tempcore钢筋与常规钢筋弯曲性能对比 | |||
|---|---|---|---|
| 弯曲测试 | 典型D值 | ||
| 常规钢(CE=0.61%) | Tempcore钢筋(CE=0.30%) | ||
| 1 | 180°弯曲 | 3 | 0.5 |
| 2 | 时效后90°弯曲反弯 | 6 | 3.2 |
| 3 | 电渣对焊后90°弯曲 | 15 | 4 |
| 4 | 电渣十字焊后90°弯曲 | >20 | 7 |
注:弯曲性用最小弯曲直径D表示(D为最小可能弯曲直径与钢筋直径之比)
可焊性
钢可焊性对化学成分极敏感,特别是碳含量和碳当量(CE)。两常用公式:国际焊接学会(IIW)公式和Ito-Besseyo公式,分别适用高低碳范围。
IIW公式:CE=C+(Mn+Si)/6+(Cr+Mo+V)/5+(Cu+Ni)/15(碳>0.18%);Ito-Besseyo公式:CE=C+Si/30+(Mn+Cu+Cr)/20+Ni/60+Mo/15+V/10+5B(碳<0.18%)。IIW碳当量公式对置换合金元素容忍度低于Ito-Besseyo方程。钢筋可焊性通常用IIW公式或简化IIW公式(CE=C+Mn/6),因碳含量关系。
用IIW公式,CE<0.45%钢用现代技术视为可焊。Tempcore钢筋CE远低于0.45%临界值,再次优于其他钢筋类型。
Tempcore钢筋优异可焊性由十字焊弯曲测试证明(图10)。20mm钢筋十字焊后在3d芯棒上180°弯曲,焊接热影响区无裂纹迹象。Tempcore钢筋低温和/或潮湿状态显示卓越可焊性。无需预热和后热。
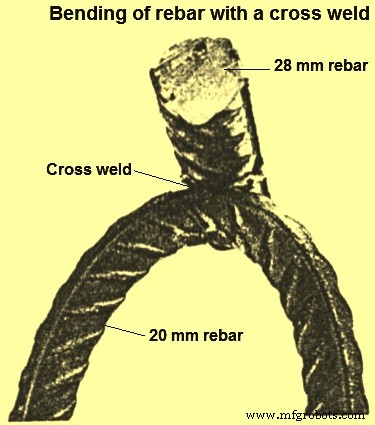
图10 带十字焊Tempcore钢筋弯曲
优异可焊性也由焊后拉伸性能证明。对接焊通常未见屈服强度下降,断裂位于焊缝外。不同焊接工艺下焊缝均无裂纹。
其他性能
除高抗拉强度、优异延性、卓越可焊性外,Tempcore钢筋显示良好低温韧性、对表面损伤敏感性低、疲劳抗力和热敏感性也极具竞争力。证明-60℃下20mm钢筋有1mm深切口,落锤试验吸收190卡不破坏。12、16、20mm电弧烧损Tempcore钢筋落锤测试-75℃无断裂。类似缺口损伤和应变时效钢筋-60℃落锤测试存活。
Tempcore钢筋疲劳测试有限。测试显示疲劳性能满足标准。12mm Tempcore钢筋疲劳测试显示优于冷加工钢筋。也研究镀锌对Tempcore钢筋疲劳性能影响。所有结果表明Tempcore钢筋疲劳强度与同等屈服强度其他钢筋相当。
Tempcore钢筋耐热性能重要,因可能火灾损伤。用两法评估:(i) 先加热后室温抗拉强度损失;(ii) 高温抗拉强度损失。实验室条件250-900℃加热半小时后,室温抗拉强度500℃前随预热略增强,以上显著下降。此性能如冷扭钢筋、优于部分热轧钢筋。冷加工钢筋300-400℃开始失强。热轧钢筋350℃起显著失强。热轧低碳微合金钢筋600℃起显示失强。Tempcore钢筋高温抗拉强度类似冷加工和微合金钢筋,300℃和500℃屈服强度分别下降20%和40%。
制造工艺