


高效棒材生产的优化分切轧制技术
棒材生产中的分切轧制技术
常规商品棒材轧机中,圆钢和螺纹钢(统称棒材)由钢坯经多机架轧机多道次轧制成型。每机架一对轧辊,圆周轧槽配合形成道次截面。钢坯截面逐道次递减成形,最终获得目标形状和尺寸。
分切轧制提升小规格产能
常规轧制中小直径棒材产能低于大规格。近年来提升小规格产能最显著的技术突破是分切轧制。图1展示了分切轧制对产能的提升。分切轧制结合特殊轧槽设计与专用导卫装置,将钢坯纵向分切为两条或多条单独流股,再轧制成成品尺寸。原则上钢坯在中间轧机前按常规轧制,达到可接受截面后开始分切。
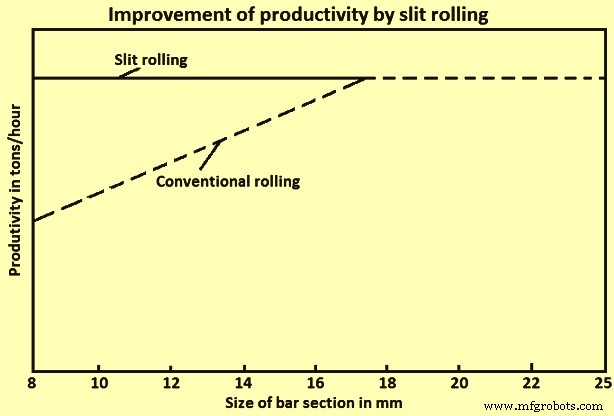
图1 分切轧制提升生产率
分切轧制的经济性与原理
分切轧制是实现小规格棒材高产率、大幅降低成本的最经济工艺。可从一根钢坯同时轧制2-5根棒材。利用特殊轧槽和导卫准备、成形并纵向分离钢坯为多股,再轧制成成品。该工艺也称“多分切轧制”(MSR)。相比常规单流连轧,MSR减少道次数,常用于螺纹钢轧制。图2展示二、三、四、五分切技术。
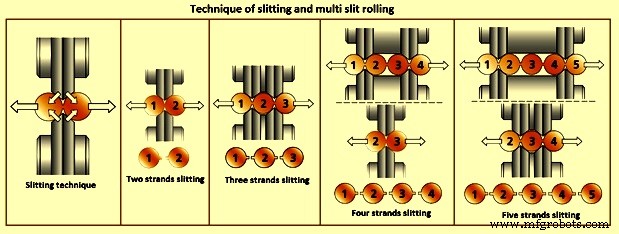
图2 分切技术与多分切轧制
轧槽设计核心:成形道次与分切道次
带纵向分切的棒材轧槽设计基于终轧阶段应用特殊成形道次——即“切入道次”。此道次中轧件变形方式与常规伸展/成形道次截然不同。多分切道次轧制可在现有轧机上实施,无需大投资或特殊设备,大幅提升产能。
分切道次由两个或多个主体部通过细小金属条连接。分切过程中主体分离成假圆钢。分切时分离棒材在分切圆钢左、右或两侧留有小飞边(图2)。假圆钢向椭圆变形时飞边伸长。终轧产品轧入飞边深度符合标准允许范围。
历史演进
1910年开发从软金属板分切制丝,奠定纵向分割金属概念,但不适用钢材(硬度高、轧制温度高)。1934年开发垂直剪切薄腹分离多工字钢,但存在内外层应力差、昂贵切割辊磨损大、速度差等问题。1980年提出仅限二、三分切的专利方法。
多分切轧制工艺流程
分切轧制与常规连轧的区别:使用特殊轧槽和导卫准备、成形、纵向分离钢坯为多股再轧制成品。主要步骤:
① 粗轧、中轧常规压下至成形机架前首个特殊成形道次可接受截面;
② 精准导引轧件至成形机架,压下成形为对称“成形截面”(通常呈狗骨形);
③ 紧密导引控制狗骨形通过分切机架,压下成形为易于分离成两等分假圆的“分切道次”;
④ 分切机架出口侧专用导卫确保清洁分切,将多股等截面送入各自精轧线。图3展示二至五分切典型轧槽设计。
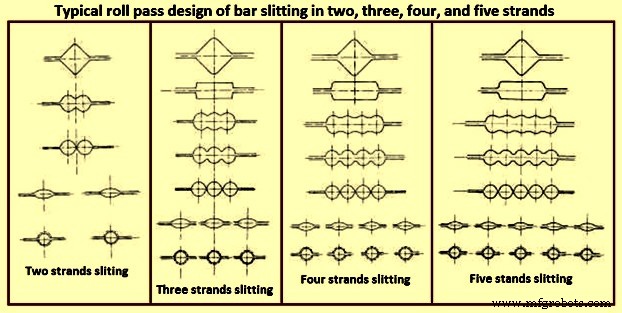
图3 二、三、四、五分切典型轧槽设计
轧槽设计关键参数
MSR工艺中轧槽设计需特别关注。图4基于终轧阶段应用特殊成形道次(切入/分切道次)。分切道次轧制意义重大,轧件变形与常规道次迥异。最关键的是确定狗骨道次和分切道次槽型。分切前后道次多为商品棒材轧圆钢常用标准伸展道次。
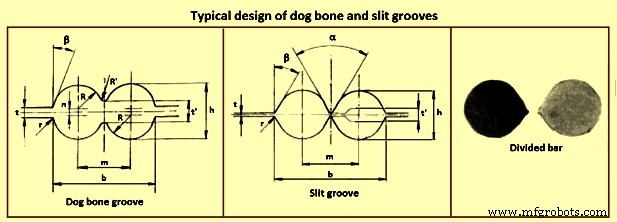
图4 狗骨槽与分切槽典型设计
首道成形道次(狗骨道次)特征为对称大高度“刀刃”,核心任务是将方/矩/圆/椭圆截面精准等分为两半。精准送入并保持正确位置依赖导卫系统——任何不对称分切在后续道次无法修正,会导致废品。
分切道次为最终分离道次。轴线处设极高窄“刀刃”,最小间距。出辊材料为两近乎完美相等部分,由最大厚度1mm的细薄腹连接。分离后各股再轧制成成品尺寸。
典型两道次分切分解序列
分切分解通常在两道次完成(图5)。首道次将来料形状(通常为杂椭圆)适应为8字形(狗骨)半成品。图5也展示分切道次示意。首、二道次轧辊槽型相似,均为双圆带中央凸起,实现渐进分离。首道次凸起倾角X通常远大于二道次以增强刚度。两道次目标不同:首道次凸起施加轧制压痕效应(深压印),二道次利用凸起侧棱(而非顶尖)分离工件成圆钢。分切道次关键设计参数见图5。分切辊以凸起(鼻部)形成混合凹凸配置,显著区别于线材轧制常用凹槽。
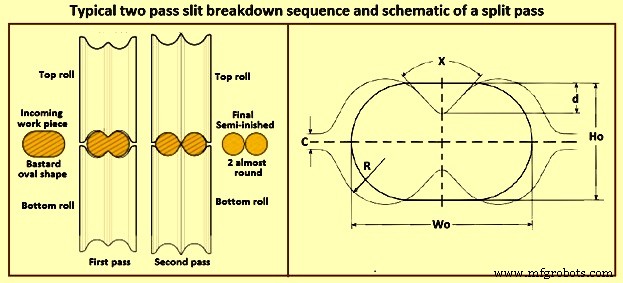
图5 典型两道次分切分解序列与分切道次示意
轧槽填充行为与间隙控制
分切分解目标为平行分离,故轧辊最大间隙使槽高近等于来料高度,仅微调补偿设计误差(图6)。错误的分切道次设计或不当间隙选择会影响成品。图6a:过大间隙C1(槽型过大)导致后续道次圆度严重不足。图6c:过小间隙C3(槽型过小)导致槽型过度填充、工件产生侧向毛刺、轧辊分离力骤增及辊子损伤。
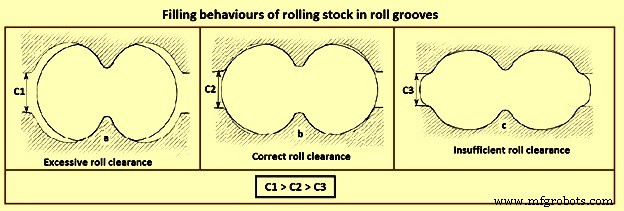
图6 轧件在轧槽中的填充行为
前导截面精度与导卫要求
MSR工艺中狗骨、分切道次前的领先截面(方、矩、圆、椭圆)需极高精度,通过:
① 精确轧槽轮廓 ② 精确轧缝防过填 ③ 上下辊轧槽精准对中 ④ 良好辊颈轴承与轴向定位防轴向流动 ⑤ 刚性机架提供刚性压下和平衡 ⑥ 良好辊材质量与轧槽状态 ⑦ 轧件温度均匀。
领先截面向成形道次及分切机架分切道次的导引至关重要,确保多股受力均衡。优良导卫特性:坚固耐用、稳固止动杆、精密导卫装置、可调式安全对中、贴近机架导引、正确设置维护。图7展示不同棒材截面的狗骨、分切道次设计应用。
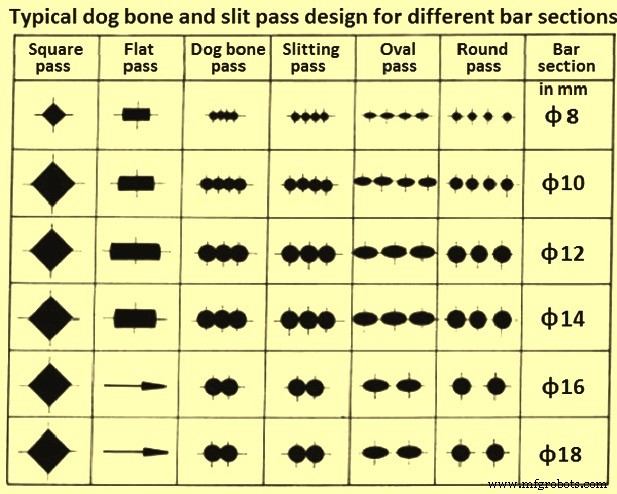
图7 不同棒材截面的狗骨与分切道次典型设计
分切轧制相对于常规轧制的优势
① 减少轧机机架数 ② 降低资本投入 ③ 降低单耗电、单耗燃料、单耗辊 ④ 提高轧制收得率 ⑤ 降低生产成本 ⑥ 提升轧机产能水平。同等出口速度下,产能随流股数线性增长。
制造工艺