


Consteel 电弧炉工艺:专利节能废钢预热技术深度解析
Consteel 工艺是“Intersteel Technology Inc.”(1994 年并入 Techint/Tenova)开发的电弧炉(EAF)废钢预热专利节能技术。1989 年美国 Gerdau-Ameristeel Charlotte 首次工业应用,现已成熟可靠,具备能源原料高效利用、操作维护简易、环境友好等特性。
工艺原理与优势
Consteel EAF 采用连续给料:废钢经输送机进入预热隧道,与炉出废气逆流,隧道喷吹空气使废气燃烧后燃,预热废钢。连续给料预热较常规 EAF 批次装料具多重优势:
- 回收炉废气热量预热废钢,降低单耗电能
- 减少氧气、碳消耗,无烧嘴燃料消耗
- 缩短出钢间隔时间,提高生产率
- 大幅降低电网电气扰动
- 降低电极消耗和断电极率
- 提高废钢收得率
- 减少除尘器粉尘排放
- 降低物流、人力、维护、废弃物管理成本
低功率需求、泡沫渣下平稳平炉操作,使 Consteel 成为弱电网(仅能承受极低扰动)的理想 EAF 技术。同时最小化噪音、粉尘、污染排放(炉内无需狗屋,废气系统无需为爆发性排放超大设计)。
常规废钢预热对比
常规预热用热气加热料斗内废钢,热源为 EAF 废气或燃烧燃气。废气经 EAF 第四孔管道至料斗专用罩。废气离炉 ~1200℃,入料斗 ~815℃,出 ~200℃。预热程度取决于传热(废钢尺寸、停留时间),典型预热至 350–450℃,可节能 40–60 kWh/t、降电极耗 ~0.35 kg/t、耐材耗 ~1.2 kg/t、缩短出钢间隔 5–6 min。缺点:操作不便(废钢粘料斗、料斗寿命短)、预热难控(废气温度流量随炉况波动)、出钢间隔 <70 min 时节能微薄难以证明投资合理。
Consteel 工艺流程与装置特征
Consteel 实现金属料(废钢、生铁等)连续预热给料,同步控制气体排放。惯性输送机将废钢从敞开装料段(行车装料)输送至炉前,经封闭预热隧道,与逆流废气换热。预热能量源于炉废气经隧道喷射空气后燃烧。预热废钢连续进入 EAF,浸没液态钢熔融。EAF 恒定平炉操作,电弧作用于液面而非固体废钢,是相对常规批次工艺的核心优势。炉废气经后燃烧后进入净化系统,CO 等污染物完全燃烧无需燃料。图 1 示意工艺概念。
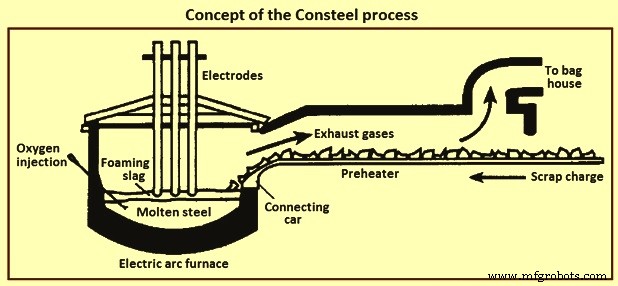
图 1 Consteel 工艺概念
流程描述与装置特征
废钢从废钢场直接上料输送机,自动连续输送至 EAF,途中经预热输送机(隧道)预热。预热能量来自 EAF 废气,经隧道顶部喷射器注入空气后燃烧。除喷射空气外,非受控空气也进入 EAF 和隧道,主要在连接车区域进入,参与废气后燃烧。出口废气经风机和机械帘密封(动态密封)送入净化系统。Consteel 基于 EAF 废气后燃烧,优化需统筹 EAF+隧道整体系统。
喷射器流量可管控,自动或手动设定。自动控制基于隧道出口气体 O₂ 浓度测量,通过 6 个喷射器流量管理达到并维持目标值。图 2 为工艺示意图。
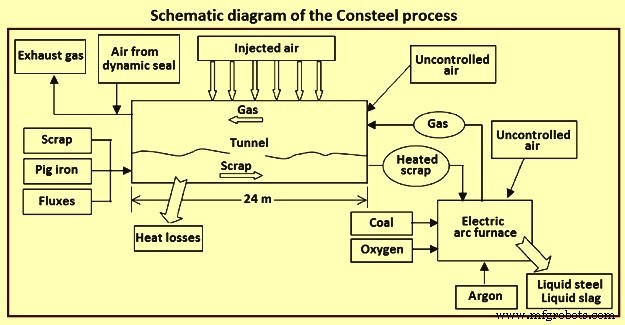
图 2 Consteel 工艺示意图
Consteel 工艺特殊特征
核心特征:连续装料系统连接废钢场与 EAF,无常规料斗装料。行车将废钢装上输送机,输送机做慢前进/快后退振荡运动,废钢随前进冲程前进、后退冲程滑动,净向前移动进入炉膛。炉前段进入预热隧道,EAF 热废气逆流通过,CO 经自动控制空气喷射后燃烧,回收更多能量。连续给料下,炉内钢液保持液态,进炉废钢浸没熔融,电弧始终作用于液面(平炉条件),不受固体废钢干扰,电弧稳定。
可使用一切传统 EAF 可用废钢及金属原料。最大尺寸按废钢规范(1.5 m × 0.5 m × 0.5 m)兼容连续给料。核心原则:最大废钢件不超输送机尖端至电极距离,避免电气桥接。小炉限制最大件长,大炉宽容度高。市场常见废钢已兼容最小 Consteel EAF。
连续给料使废钢密度对操作影响远小于常规顶部装料炉:轻废钢常规炉需多斗次降效,重废钢易致初熔期大块塌方断电极。Consteel 平衡功率输入与物料质量流率(类似 DRI 给料炉控制逻辑),控制系统自动调节输送速度(轻料快、重料慢)。质量流率由炉称重系统或新装置料位跟踪系统控制。
输送机卸料经大量液态金属(热金属)浸没熔融,为熔化束料等重废钢创造最有利条件,仅需均匀分布重件。同等规模下,Consteel 熔化重废钢远易于常规 EAF,配合正确热金属量和底部 N₂/Ar 搅拌效果更佳。热金属量通常为出钢重 42–50%,跨炉次维持,充当工艺“热飞轮”。首炉用料斗熔化建立热金属;排炉时减少给料用热金属出满炉钢。图 3 为工艺线示意。
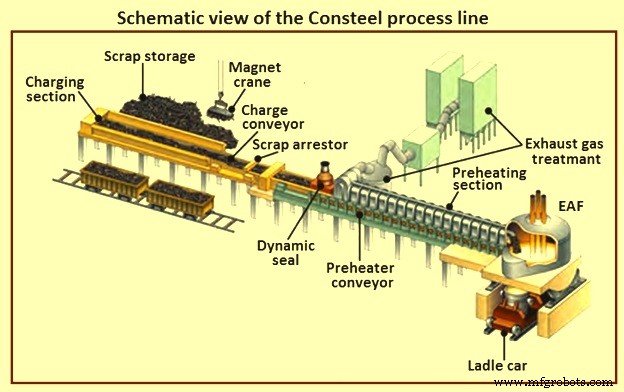
图 3 Consteel 工艺线示意图
区别于多数 EAF 技术的两大特征:预热+连续给料。预热省能,但连续给料收益更大:(i) 低生产成本,(ii) 高生产率,(iii) 灵活性,(iv) 低环境影响,(v) 更高安全性。连续给料将装料分布在全通电周期,炉盖始终关闭,烟气经一次回路持续抽吸,非二次回路集气罩。炉内废钢浸没熔融,电弧在泡沫渣覆盖平炉上工作。控制系统自动调整输送速度维持目标钢液温度,控制 O₂/C 喷吹维持泡沫渣。
预热有效降低能耗。假设平均预热温度 400–600℃,可节电 80–120 kWh/t 液钢,现有装置经验验证。图 4 为典型热制度。
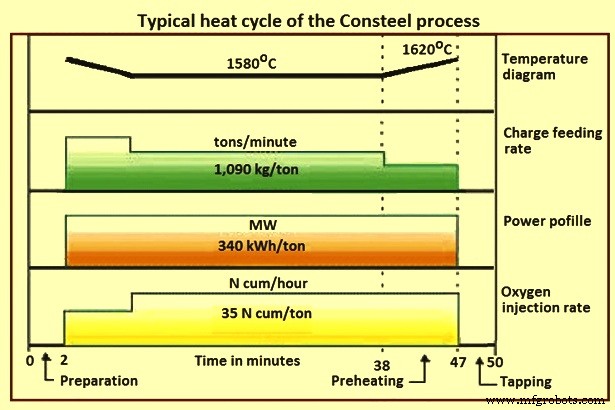
图 4 Consteel 典型热制度
冶金上,炉内液钢平衡更好,剧烈反应概率降低。水冷炉墙、炉盖、枪管无电弧或废钢冲击渗漏,降低带水入炉风险。创造比钢铁行业典型水平更安全舒适的工作环境。最新 Consteel 引入新方案提升化学能利用量效:实验室试验+CFD 分析开发,特征包括加宽输送机增大换热面、优化隧道截面强化对流换热、新增烧嘴段提升化学能输入。分段连续测量废气流量/温度/成分,自动优化操作参数,实现更有效预热和更低运行成本。
与常规 EAF 炼钢对比
最大差异在于更高收得率,另有物流维护等多方面差异。核心操作差异:常规 EAF 用行车备料,Consteel 用连续给料系统。常规 EAF 原料搬运靠行车,数量取决于备料斗数、炉容、废钢密度、斗容。Consteel 重组废钢场布局,原料堆放在给料输送机侧,行车规模数量取决于最大给料率(图 3)。Consteel 简化物流,最小化废钢搬运。
维护实践取决于废钢场设备、炉湾设备、EAF 本体、渣/粉尘处理。Consteel 仅需给料行车(可兼作每吊称重)。EAF 维护深受熔化工艺影响,炉衬等易耗件热化学应力主要取决于熔化参数(图 5)。
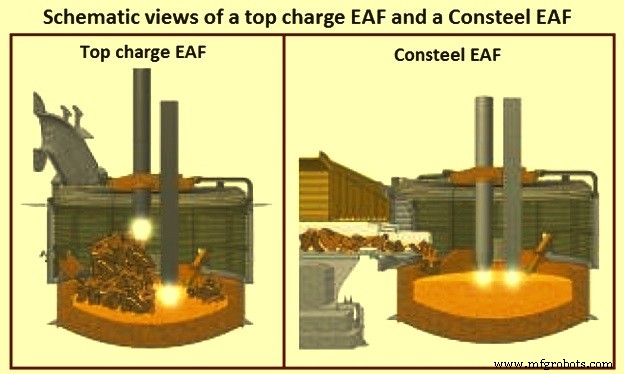
图 5 顶装 EAF 与 Consteel EAF 示意对比
电极消耗维护成本最高,Consteel 因炉内后燃烧比低、氧化率低,电极消耗降 ~15%。同工况下 Consteel 生产率更高,按产量折算电极消耗相当于低产能常规 EAF。平炉操作稳定电弧,几乎消除断电极。耐材磨损更低:工况平稳、渣中 FeO 少。泡沫渣良好时电弧全程埋于保护层下,辐射损耗极小,消除炉顶炉壳电击,大幅减少面板维护。输送机维护简易:定期检查机械结构、电机、液压、关键件计划维护;预热段耐材无特殊应力,通常年修一次。连接车尖端最受力(承受熔池热应力+废钢输送机械载荷),计划维护项目,运行单位经验平均寿命 4 个月。悬挂杆易更换,通常炉检时更换;故障分析显示正常给料年均断杆 ~100 根。
粉尘渣处理:Consteel 产渣产尘低于常规 EAF,得益于连续给料和预热。取消料斗装料减少集气罩扬尘;预热段作沉降室,粉尘沉积废钢上回收入炉。总粉尘排放 5–9 kg/t 液钢,低于常规 EAF。
装料灵活性
EAF 固有装料灵活性,Consteel 将其最大化:废钢、生铁、DRI、热金属任意组合比例连续给料。连续给料常用于大量 DRI/HBI 处理 EAF(批次顶装难处理),推广至废钢处理。部分国家废钢短缺推动废钢+热金属组合,Consteel 证明是利用热金属的最佳选择:可将脱碳分布在全通电期,常无需大改主烟气系统,避免热金属比例超 ~30% 时常规顶装炉的脱碳滞后限制产能。实践热金属比 20–86%,甚至可 32 min 通电/吹氧零电力运行类转炉,仍保留 100% 废钢切换能力。废钢价下跌、CO₂ 减排压力大时,可减热金属增废钢。巴西 Vallourec-Sumitomo 140 t Consteel EAF(2012 投产)设计废钢+40% 生铁+40% 热金属混合装料。韩国某装置实现废钢连续给料与 DRI/HBI 连续给料结合。图 6 展示替代装料模式。
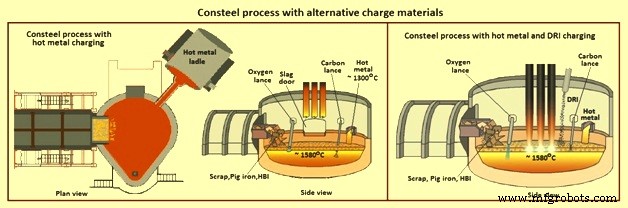
图 6 Consteel 替代装料模式
一般原则:DRI/HBI 经炉顶直接给料;热金属经炉门/侧壁流槽浇入;生铁可混入废钢输送机;几吨级铁块也可混入输送机给料。
Consteel 工艺效益总结
经验证效益:(i) 投资回报快,(ii) 高灵活性,(iii) 环境友好,(iv) 操作人员安全,(v) 电网扰动最小,(vi) 物流/维护/人力成本降低,(vii) 化学能利用改善,(viii) 电极消耗降低,(ix) 废钢收得率高于批次炉,(x) 操作参数持续控制优化,(xi) 自动化废钢量质跟踪改善装料控制。环境效益:常规斗装 EAF 粉尘 ~20 kg/t,Consteel 降 30–40%(隧道粉尘自然回收+低脱碳率)。降粉尘=降处置成本(环保法规趋严)。降 PCDD/F 和 NOx 排放。废钢含油/漆/塑料等前驱物可生成二恶英类(PCDD/PCDF/PCB),排放受严格限制。相同前驱物含量废钢下,Consteel 排放显著低于间歇工艺。电弧是 EAF NOx 主源,常规斗装 ~250 g/t,连续给料仅 ~120 g/t(电弧在成渣下工作,减少与大气 O₂/N₂ 相互作用)。噪音:常规斗装 EAF 噪音远大于熔 DRI 连续给料,Consteel 将平炉泡沫渣操作推广至废钢处理,大幅降低声排放。Consteel 炉侧 ~85 dBA,斗装 EAF 通常 >90 dBA。运行参数实绩:(i) 粉尘处置量降 30–40%,(ii) 可用率 98%,(iii) 高产能 2.7 t 液钢/h/MW,(iv) 低功耗 300 kWh/t,(v) 废钢收得率增 1–2%,(vi) 生产率增 33%,(vii) 电极消耗降 40%,(viii) 粉尘排放降 ~30%,(ix) 改造项目省电估算 60 kWh/t,(x) 年运行成本节省 $1.90/t 粗钢(含产能提升、电极省耗、收得率提升)。另有电网扰动降低、废钢用量减少、无烧嘴燃料消耗。
制造工艺