


电弧炉渣起泡优化:提升炼钢效率的关键技术
渣起泡已成为现代电弧炉(EAF)关键实践,良好泡沫渣带来显著效率提升。泡沫渣质量直接影响 EAF 炼钢:大比表面积捕获电弧热量,防止热量经炉壁散失;隔绝熔池与大气直接接触。起泡渣技术兼具实用性和经济性:(i) 提高能效,电弧热被渣捕获;(ii) 保护水冷壁和炉盖免受辐射;(iii) 降低振动噪音;(iv) 减少熔池氮吸收。
起泡渣形成三阶段
- 第一阶段:氧气吹入液态钢相,与溶解碳反应生成 CO 气泡,同时氧化铁生成 FeO。
- 第二阶段:碳粉吹入渣相,还原 FeO 生成 CO 气体,铁返回熔池,改善炉况。
- 第三阶段:氧气吹入渣相氧化渣中碳,或 C/O 同步吹入强化 CO 生成与起泡。
泡沫渣下通常有致密渣层;若所有渣均起泡无致密层,说明渣量不足。文献报道起泡渣可节能 3–10%、降耐材消耗 25–63%。起泡两基本条件:(i) 产生微小气泡的反应/过程,(ii) 维持气泡稳定泡沫的渣性能。化学反应生成气体倾向产生小气泡、稳定泡沫;气相喷吹(O₂、Ar 等)产生大气泡、泡沫稳定性差。
起泡渣的冶金作用与效益
期望渣具备一定起泡性:保护石墨电极减少损耗、覆盖电弧,提高电极-熔池传热效率从而提升产能;隔离光束减少辐射损耗,保护耐材延长检修周期;稳定电弧提高效率;降低噪音改善作业环境;减小功率电压波动。良好泡沫渣及其控制带来:(i) 电极浸没减少谐波,同变压器档位下功率增 6–9%;(ii) 电极尖深入渣 300–600 mm 时,电极尖周围电弧等离子体更热,功率增 15%;(iii) 允许氧燃烧器吹入渣中,燃烧器能效从 40% 提至 70%。但要最大化收益,须炼钢早期建渣,严控渣化学成分(限制排渣、首斗底部加石灰/轧钢皮)。热效益源于传热路径从侧壁转向熔池。研究表明泡沫渣质量波动导致电能需求 ±0 kWh/t 变化(即影响显著)。
起泡机理与气体生成
气体生成是起泡前提。主反应:碳还原渣中 FeO 生成 CO。气泡在致密渣面形成泡沫,细小气泡如啤酒泡沫稳定,大气泡如肥皂泡不稳定。真正起泡区别于单纯气体滞留:滞留时气泡分布于液体全体,停气后膨胀迅速衰减;真泡沫稳定可维持数分钟。气泡生成反应:
- 喷吹碳还原渣中 FeO:C(喷吹) + (FeO) = Fe + CO
- 金属脱碳:C(金属中) + ½O₂ = CO
FeO 是氧吹主要氧化产物,渣中含量 >20%。若渣稠度适宜,单纯喷吹碳即起泡。FeO 还原速率快,在泡沫内产生大量气体;还原反应吸热,局部增加渣粘度。
影响起泡的工艺变量
渣成分、表气速、熔池温度、气泡尺寸、渣碱度、密度、粘度、表面张力。表气速(m/s)=真实气速×气体体积分数。
起泡指数 (FI)
FI = 泡沫高度 / 表气速,单位秒,表征气体垂直通过泡沫层所需时间,反映起泡程度。FI 与渣粘度正相关:粘度高→FI 高→泡沫高度高。FI 随气泡尺寸增大而降低:化学反应生成小气泡、稳定泡沫;EAF 炼钢后期泡沫稳定性下降、高度降低。初期 FeO 含量增加,一反应速率和 CO 生成增加,起泡增强;但 FeO 过高降低粘度、增加密度,气泡排液加快、泡沫衰减。临界 FeO 含量约 20–40%(视其他条件)。
碳粉喷吹实践
早期用电极石墨粉(80% -200 目)经空气输送喷吹至金属-渣界面。试算试错得 25 kg/min 流率产生稳定泡沫。过高流率炉初期致渣暴溢、电弧不稳定(长弧高压低流)。长弧操作配合起泡渣:喷吹碳提高渣层高度覆盖电弧,截获辐射热传熔池、减轻侧壁热负荷。若无法维持良好泡沫渣,宜降低二次电压缩短弧长,避免损坏炉体。
渣性能对起泡的影响
起泡取决于渣性能和气体演化速率。需气流:向渣和金属熔池分别加 C 和气态 O₂ 生成。需控制泡沫高度维持稳定操作。渣物理性能(粘度、密度、表面张力)受温度和成分影响。EAF 常向渣层加碳(焦炭/煤),碳通过布多反应消耗,稳态下 CO 生成率与碳加入率成正比。
渣成分与碱度
EAF 渣成分取决于钢种和精炼方法。渣氧化物分三类:碱性(CaO、MgO、FeO)、酸性(SiO₂)、两性(Al₂O₃)。碱性渣 FeO 最佳 15–25%。起泡需粘度足以阻碍气泡上升,需适宜碱度(碱性/酸性氧化物比)。改变 CaO/SiO₂ 比调节碱度进而改变粘度。增加 FeO 降粘;加石灰增固体颗粒提高表观粘度。粘度随碱度增加先降后升(过液相线析出固相)。固体颗粒也是气泡成核位点,但过量阻碍气泡上升。
马兰戈尼效应与表面张力
液体界面张力梯度诱导流动称马兰戈尼效应。渣-金属界面界面张力梯度大。FeO 浓度在 CO 生成的渣-金属界面较低,低 FeO→低表面张力→马兰戈尼效应促进气泡成核。表面张力也影响泡沫衰减/稳定性。表面活性组分可改善稳定性,炼钢中观察到表面活性组分促进起泡。无表面活性元素也可产生马兰戈尼流带走 CO 气泡。低密度渣支撑重量小,允许更高泡沫。承载需表面弹性,可通过表面活性元素实现变表面张力。
起泡反应体系
炼钢起泡源于 CO 生成还原反应:(i) CO₂ + C(s) = 2CO(布多反应);(ii) CO + Fe₂O₃ = CO₂ + 2FeO;(iii) CO + FeO = CO₂ + Fe;(iv) C(s) + FeO = CO + Fe。布多反应和固体碳还原 FeO 强吸热;CO 还原 Fe₂O₃ 热中性;CO 还原 FeO 弱放热。关键点:铁氧化物提供碳燃烧所需氧,非气态氧,故需一定氧化熔池。起泡驱动力为熔炼精炼过程 CO 生成的气动能。反应位点分布于:渣-金属界面、气-金属界面、碳-渣界面、渣-气/碳-气界面(图 1)。CO 生成是碳材料粒度/类型/流率、载气流率、熔池碳含量、渣化学、渣-金属界面积等多变量复杂函数。
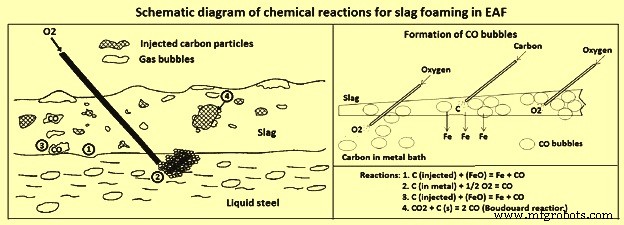
图 1 EAF 渣起泡化学反应位点示意图
渣起泡性评价与监控
起泡指数 FI 决定渣在精炼温度下的传输性能(影响泡沫稳定性)。FI 单位秒,为渣化学函数。图 2 为渣起泡指数稳定性曲线。推论:
- 酸性渣 FI 最高,均相起泡;
- 低 FeO(<10%)渣起泡稳定,高氧化渣(>40% FeO)不启泡;
- 低 FeO 下碱度强烈影响起泡稳定性,高碱度 FI 降低;高 FeO 下碱度不起作用;
- 中等 FeO 高碱度近石灰饱和区 FI 中等,固体石灰颗粒助稳定泡沫,称非均相起泡区。
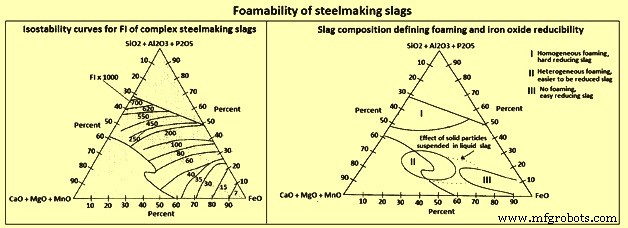
图 2 炼钢渣起泡性曲线
悬浮固体颗粒影响粘度:20% 体积分数固相使粘度翻倍,非均相起泡区大幅扩大(图 2 虚线)。
复杂渣中 FeO 活度研究显示:低 FeO 活度(<10%)均相起泡区对碳还原有强阻力(低活度+硅酸盐表面活性),还原受传质和化控混合控制;高氧化渣易还原但不起稳定泡沫;常规炼钢渣组成表现中间行为,终渣趋高氧化。
起泡监控技术演进
早期人工目测听觉结合经验判断。1980 年代中期引入电子监控和计算机控制,信号包括电弧畸变、电弧噪声、光辐射。目前交流炉最广泛用电弧畸变信号,传感器程序常集成于电极调节器。多 EAF 用电弧产生的电源谐波监控:泡沫越好→电弧越稳→谐波越少。声光发射监控也有尝试。起泡已成炼钢核心环节,尤其精炼期。长弧工艺最大化电弧辐射向周围废钢传热;废钢熔化后辐射全指向侧壁,泡沫渣覆盖暴露电弧,截获能量传熔池、保护侧壁。起泡渣随废钢熔化逐步建立,精炼期达最大高度。喷吹碳和 CO 还原渣中 FeO 回收金属铁。
制造工艺