


电动汽车:交通运输的可持续革命
背景
与燃油车畅行不同,电动汽车未能顺利发展为可行交通工具。20世纪初研究者热衷电动车,但易量产燃油车迅速挤占赛道。1920-1960年研究沉寂,直至环境污染与资源枯竭倒逼绿色出行需求。可靠电池与所需电池组重量推高造车成本。利好面:车规级电子高度集成微型化,完美适配电动车应用。
历史
汽车早期聚焦电驱而非油驱。1837年苏格兰Robert Davidson疑造首辆电动车,至1890年代欧美才量产销售。19世纪末美道路电动车曾超内燃机车。爱荷华得梅因William Morrison 1890年起商业化销售,最成功美系电动车先驱。马萨诸塞艾姆斯伯里父子车行S.R.与Edwin Bailey 1898年马车加装电机电池,过重难行,坚持至1908年造出实用款续航50英里(80公里)。电动车史实质是电池发展史。1890年H. Tudor发明铅酸电池,1910年Edison研发镍铁电池推动电动车/卡车量产,Edison本人极关注电动车前景,合作Bailey父子装配新储能电池公开演示。Bailey公司产电动车至1915年,仅美早期即超百家电动车企。底特律电动车公司为最后幸存者,1941年停业。
电动车因清洁、静谧、易操控受宠,但两大突破让燃油车碾压:1912年Charles Kettering发明电启动免去手摇曲柄;同时Henry Ford推Model T流水线,效率高成本低,燃油车价跌入家庭可负担区。仅电车、频繁停靠配送车、少数电驱设备存活过1920年代。1960年代油价飙涨与尾气污染担忧再燃电动车希望。但世纪末复兴路布满技术障碍、成本性能质疑、公众兴趣起伏。支持者主张:低电耗成本、低维护、高可靠、近零排放利环境、易操控、低噪。法规驱动亦存:加州1998年强制2%新车零排放,2003年增至4%。车企投资假设法规拉动需求护航空气质量。GM 1990年1月发布Impact:极速110mph(176km/h),55mph(88km/h)巡航续航120英里(193公里)。实验车后转量产,但电池两年一换使成本倍于燃油车运营成本。充电桩稀缺,不便与高成本劝退消费者。1999年本田因同因停产1997年上市电动车。
核心部件
不同于一次电池有限化学反应寿命,电动车用二次电池为可充电储能单元。电池组T字布局纵贯车身中轴,横梁在后优化重心分布与安全。电池化学体系历经镍铁、镍锌、锌氯、铅酸。电动车电池与电驱系统占整车重40%,燃油车发动机/冷却/动力系统仅25%。新技术或提供更可接受的低/零排放方案:燃料电池混动为1999年最具前景路径。混动双动力源——电驱+内燃机——各工况最优工况运行:低速启停用电、高速远程烧油。电机省油减排,燃油段免频繁充电焦虑。燃料电池氢源化学反应供电子发电。乙醇/甲醇/汽油为氢源;用汽油时燃料电池比内燃机更高效。燃料电池原型验证通过,日本1998年量产混动。锂离子电池能量密度三倍铅酸,三倍续航理论可期,但制造成本仍高。锂电池现最具潜力,但关键原材料供给限制全车队电动化可能性。
原材料
电动车骨架称空间框架,用铝兼顾高强轻量。车轮亦用铝替钢减重。铝件铸造厂按厂家专属模具浇铸。座椅骨架与方向盘核心用镁——轻金属。车身抗冲击复合塑料可回收。电池组:塑料壳体装金属阳/阴极与电解液。铅酸仍主流,镍氢(NiMH)为次选。电池液吸附垫锁住防撞击漏液。专业供应商制电池,GM EV1含26节T字电池组。电机/牵引系统金属塑料件免润滑,含精密电子调控电池能量流向与驱动功率转换。电子亦为中控台车载计算机核心:门窗/胎压监测/空调/启动/CD等通用功能。塑料/泡沫/乙烯基/织物作仪表台/门衬/座椅。轮胎橡胶但高充气压降滚阻省电,含自补漏密封剂自动封堵漏气,免备胎再减重省料。前挡太阳能玻璃隔热防霜,热管理材料降低空调/暖气对电池能耗压力。
设计哲学
现代电动车定义为"现代量产电动车",与早期改装油车平台、趣味套件车划界。1960-1980年代热情高涨但进展缓,电池高能耗设计障碍无法通过改装破解。1980年代末工程师重构思路:从零开始设计,核心考量空气动力学、轻量化、能效。空间框架、座椅骨架、车轮、车身按高强安全与极致轻量设计:新架构以最小质量支撑部件乘员,大量采用铝/镁/先进复合塑料。无排气系统下底盘全包围流线底盘。删减冗余保留驾驶舒适性并增电动车专属考量:去备胎、去杆状天线(风阻偷能耗电升降)、增行人警示系统(原型测试过安静行人不觉,驾驶员触发闪灯蜂鸣,倒车自动触发)。太阳能挡风玻璃调节车内温度减少空调暖气能耗。其他关键工程特性:电池储能与驱动电机为电动车设计核心科学,研判最高效/安全/性价比方案。直流(DC)/交流(AC)电机均用于牵引系统,AC电机免电刷维护少。控制器调节电池→电机能流实现无级调速。他用电阻调速不切实际(自耗能大),采用可控硅整流器(SCR)脉冲调幅:全功率脉冲输出保护电池不透支、电机不欠功。制动系统通用,但再生制动回收动能回充电池更受青睐。双充电器:车库安装全尺寸慢充过夜充;随车便携应急充应对临时补能。安全感应充电桩:桨叶插入车头感应充电,磁能传输免触电风险。
制造工艺
制造工艺设计复杂度不亚于整车,融合手工精作、简化装配与高技术手段。装配工位组团作业激发团队协作,零部件存模块化creform货架(柔性塑料管接头易拆装适配不同件)。高技术侧:各工位配多头扭矩扳手,锁附匹配头时机器自动选定该规格紧固件扭矩设定。
总装车身车间
电动车车身六工位手工精作。
- 1 铝空间框架分分总成段预制件焊/胶接。结构胶连接比焊接更耐久更高刚度。底盘分总成完成互相胶接合成完整底盘。
- 2 上身分总成同法胶接成大段,再焊/胶合成车身框架。车身合底盘。分级装配全程结构胶经双段烘箱固化。
- 3 车顶安装。同外饰件已预喷漆。底盘与框架涂密封胶,总成车身转入总装区。
总装
八工位完成运行部件与内饰装配。
- 首工位装首批复杂电子:车身线束、动力电子舱(推进控制模块、集成驱动单元、小散热器)。集成驱动单元含交流感应电机、两级减速器、差速器。均预装自带壳体。中控组件同步装入。
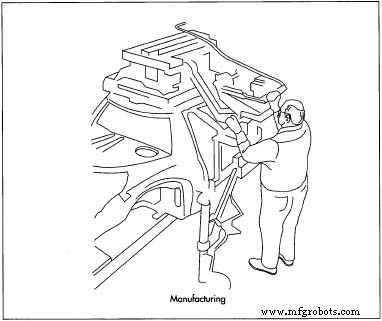 电动车制造工艺精密如设计。车身六工位成型,各工位配多头扭矩扳手,计算机自动匹配紧固件扭矩设定。
- 内饰铺装:地板、座椅、地毯、中控台、仪表台。仪表台/中控盖为模压玻纤增强聚氨酯多涂面漆聚氨酯哑光面,自强无需支架安装件,装配简捷少异响。
- 三工位装空调/暖通/循环系统并充注。
- 电池包上车。T字重包专用吊具吊装入位。电池包与底盘锁装,车桥含轮胎同步装上。电池与驱动单元就位后,车辆无需专用台车工位间转运,自行驶往后续工位。上电自检后驶入下一工位。
- 挡风玻璃装入,加注其它油液。门系统(含乙烯基内饰/扶手/电子/车窗)装上,全线路通断检查。外饰板安装,同车顶车门预备预漆。最终饰条完成上身外饰。
- 末工位四轮定位检调,底盘护板螺栓锁死。全流程终极质审:加压水喷淋8分钟验全密封。专用试车道质检异响/啸叫/异响。深度目检收官质审。
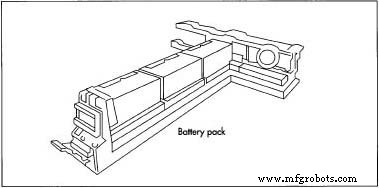 电动车独有电池包:可充电二次电池储能单元组成。T字布局纵贯车身中轴横梁在后优化重心分布与安全。
质量控制
工位制证实为装配全过程质控高效模式。每工位双人互控内部自检。GM电动车线规模较小(75装配工),全员相熟,大团队氛围增荣誉感与协作。故仅末道大质检:全套测试检验。电动车独有质检优势:总装中后期即可实车测试。无排气零排放,电池包与驱动单元上车后即可厂内试驾。成品前数工位即验证产品可用,极大质检信心。
副产物/废料
电动车制造无副产物。装配厂废料极少:零部件/分总成外制,边角料由供应商回收再生,多可回收。
未来展望
电动车关乎车业未来与环境,但终极形态与公众接受度仍存不确定性。石油枯竭、空气噪音污染、报废燃油车回收难题与能耗污染,合力推向电动车成功。燃料电池混动、锂电突破、充电基建补齐、成本下探将为关键变量。
制造工艺