


电弧炉耐火衬里:高温炼钢的关键材料
电弧炉耐火衬里
耐火材料是指在高温下不发生显著化学或物理性质变化的材料。耐火材料对电弧炉(EAF)的运行至关重要,它们能将液态钢水封存在炉床中,而不损坏炉体结构。电弧炉需要多种耐火产品,其中最重要的莫过于直接接触液态钢水的耐火产品。
电弧炉衬里用耐火材料取决于电弧炉的设计,操作条件也对耐火材料性能有重大影响。电弧炉的操作条件要求耐火材料具有化学碱性,并拥有极佳的高温抗性和热循环抗性。现代电弧炉的设计采用偏心底部出钢孔(EBT),这类炉子需要专用耐火材料进行衬里。图1展示了电弧炉的典型横截面及不同区域划分。
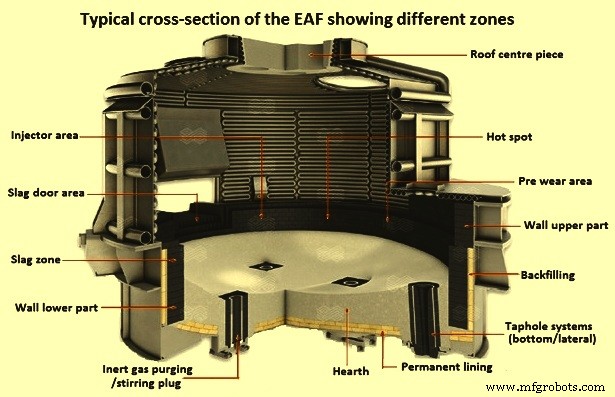
图1 电弧炉典型横截面及不同区域
电弧炉的设计特征虽有不同,但主要归为三类:即(i)出钢设计,如侧面出钢或底部出钢;(ii)电源类型,如交流(AC)或直流(DC);以及(iii)是否使用补充氧气(O₂)以提高熔化速率。
出钢设计对耐火材料的影响
侧面出钢电弧炉的炉侧壁延伸出一个出钢槽,用于将液态钢水引入钢包。出钢槽内衬耐火材料,炉侧壁上的出钢孔将炉内与出钢槽连通。侧面出钢电弧炉倾斜约45度,因此在出钢侧需要更高的耐火侧壁衬里来容纳液态钢水。底部出钢电弧炉的出钢孔位于炉底床段,需要专用的出钢孔耐火产品。底部出钢可降低耐火侧壁高度,因为其出钢倾斜角仅约15至20度。这两种出钢设计类型如图2所示。
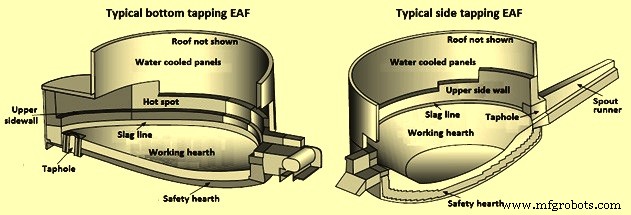
图2 两种出钢设计类型
电源类型对耐火材料的影响
交流电源电弧炉炉内需要三根电极柱对应三相电。运行时电弧扩展增加,可能冲刷耐火侧壁形成热点,耐火设计须对此加以考虑。交流电弧炉耐火炉顶需三个电极孔,电极间的炉顶中心区域常成为限制炉子性能的因素。直流电弧炉仅有一根电极穿过炉顶,电弧直接作用于液态钢水浴,通过底部阳极电极形成回路。直流电弧炉电弧对侧壁冲刷较小,无热点问题,炉顶设计更简单,操作条件较缓和。但炉床需容纳底部电极,这增加了炉底耐火设计的复杂性。
补充氧气枪和燃烧器用于提高熔化速率,这会影响耐火设计和性能。来自氧枪或燃烧器的氧气可能被废钢或装料偏转,冲击耐火衬里,导致局部过热和耐火材料加速磨损。氧气还可能造成局部氧化气氛,加速耐火衬里侵蚀。
电弧炉耐火材料磨损机理
炼钢过程中,电弧炉耐火材料会经历多种磨损机理,深入理解各区域的磨损机理对于合理设计和管理电弧炉耐火系统至关重要。
化学侵蚀
这是电弧炉耐火材料最主要的磨损机理。炉渣中的金属氧化物(FeO、SiO₂、MnO)与耐火材料发生化学反应导致侵蚀。耐火衬里中的氧化镁(MgO)溶于液态炉渣,饱和度因FeO含量和钢水温度而异,范围为6%至14%。化学侵蚀反应导致衬里磨损,反应产物成为炉渣一部分。可通过用熔剂中和FeO、控制炉渣氧含量来减轻侵蚀;也可通过外部手段(如添加烧结白云石或烧结镁石)使炉渣饱和MgO来控制侵蚀;另一方法是使用含碳(C)耐火砖,耐火材料中的碳在耐火/炉渣界面还原腐蚀性炉渣,从而减少衬里侵蚀。
氧化
耐火材料中的碳被氧气或炉渣中的FeO氧化。随着碳含量降低,耐火材料失去强度被冲刷掉。若钢壳有孔洞,冷面砖的碳也会与空气中的氧气反应,导致砖衬背部粉化。
机械侵蚀
液态钢水和炉渣流动冲刷耐火衬里工作面,物理磨损衬里。出钢孔、渣线、炉顶电极孔及烟道是机械侵蚀的常见部位。
熔损
无保护的电弧产生的温度远超许多耐火材料的熔点。耐火材料从固相转变为液相后被冲走。若未及时发现和纠正,熔损会成为衬里的严重问题。
水化
现代电弧炉大量用水,漏水时耐火材料中的MgO或石灰水化膨胀,颗粒长大破裂,破坏衬里结构。
剥落
急热急冷产生应力,超出耐火材料固有强度时开裂,裂纹相交导致耐火块脱落。炉顶耐火材料因周期性热冷交替常出现此类损伤。
电弧炉分区与耐火材料选用
根据操作条件,电弧炉可分为特定区域,每区耐火要求不同。主要区域包括:(i) 盛装液态钢水及初始装料的炉床;(ii) 炉床与侧壁过渡的渣线;(iii) 渣线以上、水冷壁板以下的上侧壁;(iv) 出钢用的出钢孔;(v) 炉顶耐火部分(常称三角区),提供电极插入和废气排出通道。
现代EBT电弧炉液态钢水接触区一般采用镁砂(MgO)或镁碳(MgO-C)耐火材料。炉顶/三角区、出钢孔、出钢槽/流钢槽需用热震抗性好的专用耐火材料。以下是各区域耐火材料的一般建议。
炉床
炉床区承受高温液态钢水和重型装料冲击,还要抵抗出钢时液态炉渣侵蚀。典型电弧炉采用双层炉床:底部钢壳上铺约230mm砖作安全衬里(又称副底),上部铺300-600mm整体镁砂作工作衬里。也有全砖炉床,初始全砖砌筑,运行一段时间后仅用整体材料修补砖炉床破损处。安全衬里常用浸渍焦油镁砂砖,MgO含量90%-97%,具备足够强度和抗渣性,在工作衬里意外穿透时仍能挡住液态钢水或炉渣。安全衬里作为永久衬里,无需频繁更换。
整体工作衬里MgO含量也高(60%-95%),为干式颗粒料,粒度配方便于安装时用振动器密实。整体炉床料通常含FeO等杂质氧化物以促进烧结。初期炼钢的高温使整体衬里烧结(结合、致密、强化),变得坚固耐渗透。设计上,整体衬里上部1/3完全烧结,中部1/3部分烧结,底部1/3贴安全衬里处不烧结。这种分层效应便于炉床受损时挖除渗透烧结部并修补新料,下一炉即烧结成型。
现代电弧炉底常设气搅拌元件,需多孔耐火材料或致密耐火材料中的透气砖输送搅拌气体。搅拌气体会冲蚀炉床耐火材料,需定期维护。
渣线
渣线是炉床与侧壁过渡区,承受电弧高温、氧化、补充氧气喷射火焰冲刷,最重要的是含FeO、SiO₂、MnO的高温炉渣侵蚀。渣线耐火选用须结合预期炉渣化学成分。炼碳钢电弧炉生成碱度高(CaO/SiO₂>2)的富石灰FeO-SiO₂炉渣,需碱性耐火材料。渣线一般用镁碳砖或浸渍焦油镁砂砖。炼不锈钢电弧炉可用中性熔结镁铬砖。
渣线耐火设计为砖与整体耐火材料组合。常见设计:300-450mm厚、含碳10%-20%的镁碳砖。砖中碳相由石墨和碳质树脂结合剂组成,抗炉渣侵蚀和高温性能优异。但碳易氧化,故添加铝、硅、镁等金属粉与碳形成碳化物,提高抗氧化性并增强砖体强度,以抵抗渣线区液态炉渣和钢水的冲刷。镁碳砖外再用整体耐火材料保护。初始安装时整体料覆盖全部或部分渣线砖,但因工况恶劣仍会侵蚀,需频繁用MgO喷补料喷补建立保护层。
上侧壁
上侧壁用镁碳砖,与渣线砖类似。承受电弧高温、装料重废钢冲击、出钢倾斜时液态钢水和炉渣接触、炉渣侵蚀及氧枪/氧燃料燃烧器火焰冲刷。上侧壁适用含碳5%-20%的镁碳砖,采用不同纯度镁砂、石墨和金属粉。交流电弧炉侧壁有热点,需用熔结镁砂颗粒的高质量砖(而非标准砖用的烧结镁砂),虽高温性能更好但成本显著更高。
出钢孔耐火材料
侧面出钢和底部出钢电弧炉都需要出钢孔耐火材料。两者工况相似:液态钢水(及少量炉渣)以高速流经直径125-200mm的出钢孔,高速流动冲蚀耐火材料。侧面出钢炉出钢孔设计多样:最简单是砌筑侧壁时预留孔,砖砌完成后放入耐火套管或钢管,用MgO喷补料填充缝隙;另一种是用带预制出钢孔的大型组件,先定位组件再砌筑侧壁砖,形成紧密配合。
出钢孔耐火材料质量要求极高。若用喷补料喷涂钢管芯,喷补料须为最高质量,具最大强度和抗冲蚀性。若用耐火套管组件,套管也须为含碳和金属粉的高质量MgO砖,金属添加剂提供额外强度和抗氧化性。
侧面出钢炉有从出钢孔延伸的出钢槽,将液钢引入钢包。出钢槽为预制整体浇注料流道形,安装时置于流道钢壳中。若操作导致炉渣进入出钢孔和流道,预制流道用MgO基浇注料以抗炉渣侵蚀;若操作限制炉渣进入,则用高强度高铝浇注料,因其热震抗性和强度更好,寿命更长。
底部出钢电弧炉需专用出钢孔套管和端块。套管置于炉床出钢孔座组件中,组件由砖形或预制件组成,形成约450mm直径贯穿炉床耐火的孔。套管居中,环形缝隙用碱性浇注料或捣打料填充。套管为高纯镁砂或熔结镁砂颗粒制成的镁碳块,含碳10%-15%,金属粉作强化剂最大化抗冲蚀和抗氧化性。出钢孔底部伸出炉壳外用端块,为类似镁碳砖,由端块铸件固定。端块暴露于外界环境,需极佳抗氧化和抗冲蚀性以承受出钢流冲刷。端块常是出钢孔性能的限制因素。随耐火侵蚀,出钢流发散加剧液钢再氧化,必须热修更换端块和套管。
炉顶与三角区
交流和直流电弧炉炉顶耐火材料通常为高铝(70%-90% Al₂O₃)预制件,高强度。炉顶装料时翻开离开炉身,耐火材料承受剧烈热震。高铝浇注料热膨胀小于碱性浇注料,抗热震有优势;且强度高于碱性浇注料,更能抵抗炉顶升降移动产生的应力。炉顶耐火材料通常寿命较长。
炉顶通过烟道排废气。炉顶直排段通常水冷,但烟道系统有耐火衬里区。烟道耐火材料须耐高速含颗粒废气带来的炉渣带出和磨损。烟道用铝质砖(50%-70% Al₂O₃)或粘土/高铝喷补料(40%-60% Al₂O₃),两者兼具热震抗性和抗渣性。
直流电弧炉耐火材料
直流电弧炉因回流电极通常装在炉底(部分用双石墨电极),有特殊耐火要求。导电炉底情况下,炉底中心耐火衬里作为阳极。铜板连接导电耐火材料下方,回流铜母线连接铜板。此时耐火材料特殊要求:低电阻(优选<0.5 mΩ/m)、低导热系数、高耐磨性。
直流电弧炉炉床耐火设计须包含底部电极。底部电极表面工况恶劣:局部高温、剧烈湍流。需高温稳定性和高强度耐火材料。用销钉或鳍片底部电极时,可用含碳5%-10%的干式振动镁砂整体耐火材料,但最好用更耐高温、MgO含量更高的整体料。整体料可热态或冷态安装。工作衬里下铺三层镁碳砖,残余碳含量10%-14%。
坯料回流电极视炉型大小用1-4根大钢坯(约250mm直径),嵌入炉底耐火中,周围用碱性耐火砖包裹,其余炉床用特种镁砂捣打料,以维持电极周围砖区。
销钉式回流电极用多根250-500mm直径金属销钉作电流回路,穿透耐火层至炉底连接金属板。整个炉床衬里用干式镁砂捣打料,填充销钉间隙。或在阳极周围用镁碳砖,虽成本高但能延长炉底寿命。
钢鳍片回流电极用钢鳍片环形排列形成若干扇区,每扇区含水平接地板和向上伸出耐火层的焊接鳍片。鳍片间及炉床衬里用干式镁砂捣打料。
另一设计用导电耐火材料(砖或整体),为碳和镁砂复合体,将电流从钢水传至炉底铜电气连接。导电耐火材料为高纯镁砂、石墨、金属粉复杂配制,兼具高温耐火度和导电性,既盛装液钢又导电。
直流电弧炉耐火安装关键点:分区模式、炉床轮廓、渣线位置、炉容量、出钢孔位置/尺寸/角度、炉顶/三角区朝向、膨胀余量、燃烧器口位置、出渣门结构、底部搅拌元件、直流炉底电极。
电弧炉新衬里安装工序
电弧炉整体新衬里典型安装工序如下。
炉子调至水平位置,清理炉壳杂物。定位炉底中心并在底部中心冲标记。首选矩形镁砂砖平铺,用碱性颗粒料填充使圆形钢壳表面平整。定位EBT出钢孔座块、底部搅拌元件及直流炉底电极后,铺第一层副炉床砖,干砌、紧密、平整,缝隙扫入干式镁砂砂浆。第一层周边填充颗粒料找平。第二层与第一层成45度角铺设,同样扫入干式镁砂砂浆。重复3-4层平铺。(备选不太理想的安全衬里设计:2-4层平铺沿钢壳曲面,适用于钢壳球面半径小的电弧炉,可使整体炉床料厚度更均匀)。
至合适高程,用键形砖开始第一层环形砌筑。最好从距炉壳25mm处最大环开始向中心砌筑。闭环时用砖锯切割键砖至精确尺寸。若切割砖不足半块,用两块切割砖。环端至炉壳空隙填充颗粒镁砂料。下一环形环同样安装。须严格按炉子耐火图纸所示体育场型炉床轮廓砌筑,预留足够厚度安装整体炉床料。
对EBT炉更须严格遵循炉底耐火图纸。有伸向炉鼻部不同半径的部分环砖,须保持水平。可在顶层平铺炉床砖中心钻孔,插扫帚杆带钉作芯杆,划圆和弧定位体育场环和伸入鼻部的部分环。
若不用整体炉床料,全砖炉床最后一层或两层采用立铺或兵铺。立铺/兵铺大幅增加砖间接触,减少运行中炉床隆起。炉床和体育场环所有砖层均干砌并扫镁砂砂浆填缝。
体育场环完成后,渣线砖按层安装,采用同体育场环相同的键砌概念。渣线也须距钢壳25mm以上安装,允许热膨胀避免剥落或隆起。砖环或部分环继续向上砌入侧壁和热点区,至水冷壁板或炉顶。
炉门门框是耐火衬里关键设计区。有设计仅用常规键形砖互锁砌筑作门框,颇为成功。也有用特殊门框形砖,互锁面积更大、角度更锐利,扩大门开度减少出渣时耐火损伤。还有用砖或预制件组件焊接或螺栓固定钢壳,通常先安装这些组件,再砌筑渣线和侧壁砖紧贴组件,侧壁环在门和出钢孔中点键砌。
常规倾斜电弧炉通常用吊车将出钢孔模块形砖预置于适当高程,再砌筑渣线和侧壁。另一种是侧壁环留孔,再在钢管周围捣打或喷补形成出钢孔,首炉时钢管熔化脱落。耐火出钢孔形砖也可同样用整体料固定在适当高程和角度。
炉顶或水冷炉顶的三角区通常在耐火维修区预制,成品炉顶等待炉子重建。水冷炉顶和预制三角区常在预制件周边浇注耐火浇注料锁固。砖砌炉顶需炉顶模具(通常混凝土)形成内部穹顶轮廓。设置电极芯杆。三重锥形电炉顶形砖在外侧2/3区域沿炉顶环同心环砌筑。电极间常用楔形部分环砌筑。电极环砖围绕各芯杆并用钢带固定。外环与电极环砖间空腔浇注或捣入浇注料。
大多数电弧炉设计用整体炉床料。此料高镁砂含量、自烧结、颗粒状。安装完EBT出钢孔座块、底部搅拌元件及直流炉底电极模具后,开始铺设整体炉床料。料装在大吨袋中,吊车吊袋至砖副炉床(安全衬里)上方,开袋铲料入炉。倒入2-3袋后,数名工人用铲子或叉子反复戳刺颗粒料排气致密。料致密化后,工人用机械振动器或直接踩踏进一步压实至合适轮廓。继续添加袋料、排气、致密至最终轮廓(通常用链或模具测量)。新炉床首炉时原位烧结。
烘炉制度
全新整体炉床的电弧炉新衬里,通常用钢板或轻废钢用电磁铁降入炉底保护未烧结炉床料。垫料就位后装第一桶料引弧,用长电弧避免钻透新整体炉底。通常首炉后炉底烧结完成,但须检查炉底和坡度有无因未烧结料脱落留下空隙造成的孔蚀。因新衬里含水极少,首次烘炉除用长电弧保护炉底外无需特殊预防措施。
衬里维护实践
电弧炉衬里维护靠喷补、捣补和砖修补。
喷补维护
喷补将水与镁砂基喷补料混合喷涂于耐火衬里。用于维护热点、渣线侵蚀、出钢孔、炉门胸部区或其他选择性磨损部位。喷补料通常为临时措施,几炉后同部位需再喷补。虽为临时,但能均衡电弧炉衬里高度选择性磨损模式,延长整体衬里寿命。如交流炉靠近主电极侧壁磨损较大,喷补此区可最大化衬里整体性能。多数喷补用压力喷枪,干料气力输送至水混合喷嘴,气压将湿喷补料喷涂衬里表面。喷枪操作技巧影响喷补质量。喷补可自动化:机械中心抛射喷补装置吊于吊车上环形喷射,更快更易但常浪费料喷到不需要处。
碱性喷补料MgO含量40%-95%。高温、大功率电弧炉用高MgO喷补料,中温操作用低MgO喷补料。
捣补维护
捣补用于修补整体炉底孔洞。用快速烧结版本的颗粒炉床料或原料。干料铲入或吊车卸入整体炉底孔洞处,或吊车悬挂机械溜槽将料送至炉床斜坡。偶尔用电磁铁找平补料,下一炉原位烧结。
砖修补
运行数周后,喷补维护效率下降。此时炉子冷却,挖除30%-80%侧壁和热点耐火材料。清渣后在热点和侧壁所有区域重砌新砖。常重装与初始衬里同质同厚度砖。或因补砖所需寿命略低于全新衬里,可用较低质量或较薄衬里。砖修补完成后,用MgO喷补料喷补补砖砖砌所有空隙和裂缝。
通常砖修补时出钢孔完全更换,或用捣打料/喷补料修补(若不重砌砖)。许多电弧炉操作有固定砖修补计划:每全侧壁大修间安排1-2次中间修补。维护修补决策通常取决于操作条件严重程度。
其他耐火维护
每台电弧炉均有独特特征或条件需特定耐火维护。炉顶三角区按失效或定期更换。出钢孔在出钢时间过短或带渣开始时更换或修补。常规电弧炉出钢孔通常用高MgO喷补料喷涂钢管更换,EBT出钢孔则敲除旧件,吊车从上方放入新组件或整体管。底部搅拌元件和底部电极各有专用维护程序,随设计而异。
制造工艺