


热带钢轧机先进形状控制技术
热带钢轧机形状控制技术
轧带钢的形状由横截面轮廓(中部隆起)和平直度表征。带钢形状精度是决定热轧带钢质量的重要参数,也是决定带钢市场竞争力的关键因素。因形状是质量核心指标,形状控制技术是热带钢生产的核心技术。热带钢轧机(HSM)中影响带钢形状的因素众多。
热带钢轧制的关键目标之一是以最佳质量(出口带钢中部隆起和平直度)达到目标厚度。减薄过程中,带钢宽度方向必须保持恒定压下量,以使中心和边缘均匀伸长。若不满足此条件,会产生内应力,导致平直度缺陷(中部鼓包或边缘浪形)。图1展示完美平直度与平直度缺陷概念。
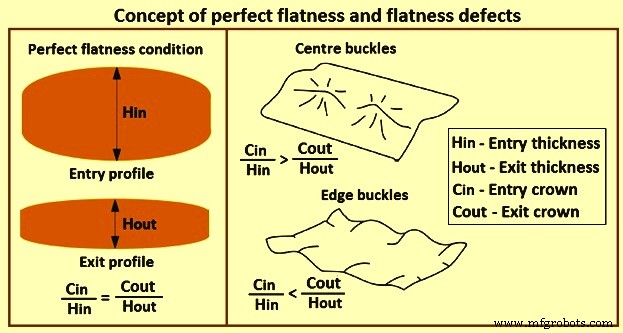
图1 完美平直度与平直度缺陷概念
随着对带钢尺寸公差要求提高,在热带钢轧制中保持均匀中部隆起和平直形状已成为热带钢轧机最具挑战性的技术任务之一。影响热轧带钢形状质量的形状控制技术分三类:(i) 辊子形状控制执行装置,(ii) 形状控制模型,(iii) 轧制工艺系统。形状控制技术正向集成化发展。本文重点介绍辊子形状控制执行装置。
辊子形状控制执行装置
热带钢轧制中,出口带钢中部隆起和平直度受辊子热轮廓、轧制力、辊子磨损、带钢宽度等因素影响,这些因素在轧制周期中不断变化。为补偿这些因素并控制带钢中部隆起,必须安装一系列可持续修改辊缝形状的执行装置。最流行的三种辊子执行技术是:(i) 辊子弯曲技术,(ii) 辊子移位技术,(iii) 连续可变中部隆起(CVC)技术。
辊子弯曲技术
无可见平直度缺陷(中部鼓包、边缘浪形)的可用轮廓控制范围与出口带钢厚度相关。出口带钢越厚,轮廓在不产生平直度缺陷前提下的变化能力越强。图2展示中部隆起比变化极限与带钢厚度关系典型图。弯曲系统设计的关键因素是弯曲执行装置对中部隆起和平直度控制的影响范围。轧件厚时,弯曲对带钢中部隆起比影响有限;薄时影响极大。
图2展示弯曲控制范围示例,即轧机在无平直度缺陷下控制中部隆起比的能力。弯曲控制范围取决于两个主要因素:(i) 机架上使用的中部隆起控制执行装置功率,(ii) 这些执行装置沿机架的安装位置。为提高热带钢轧机中部隆起和平直度控制能力,必须将执行装置安装在正确位置以优化效率。
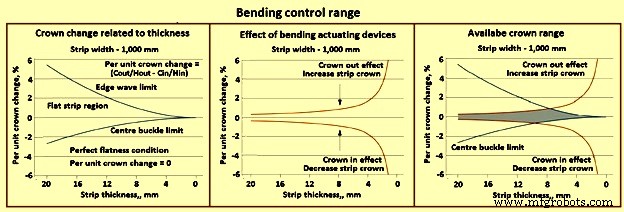
图2 弯曲控制范围
工作辊弯曲(WRB)装置因实用性强、结构易安装,是热带钢轧制最常用的形状控制执行机构。虽然理想WRB载荷能力略小于轧制载荷的十分之一,但即便结合负弯曲提高总WRB载荷,很多情况下也难以达到。
双辊箱弯曲(DCB)装置在工作辊辊颈装两个辊箱,是一种有效WRB方法,能轻松在三个强度约束条件(辊子强度、轴承强度、辊箱强度)间实现平衡设计,在有限空间内获得大弯曲能力。但这类辊子轴端微凸出,改造现有轧机安装不便。
WRB结构相对简单,常与其他形状控制执行装置组合安装。图3展示DCB与可变中部隆起(VC辊)组合安装时的控制特性示例。图中纵轴机械中心中部隆起值表示轧制力宽度方向均匀分布时带钢中心与边缘厚度差,横轴机械1/4中部隆起值表示带钢中心与1/4宽度位置厚度差。
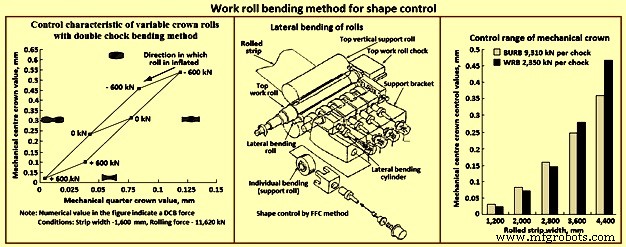
图3 工作辊弯曲形状控制方法
因需高响应液压系统施加弯曲载荷,有时采用直驱伺服阀。虽然许多需频繁穿带和甩尾的轧机难以使用负弯曲,但采用高响应伺服阀并缩短阀与油缸间管路可改善负弯曲在穿带和甩尾时的适用性。
小直径工作辊对轧制极薄带钢和硬质材料降低轧制载荷有效。但在WRB装置中,辊子端部弯曲效果难以传递到辊身中心区域。可额外安装与工作辊接触的支撑辊,在辊身长度方向支撑工作辊,提供弯曲和支撑效果。一种弯曲(支撑)辊除主支撑辊垂直承担轧制载荷外,还设计为斜向或水平方向推压工作辊。有时采用液压选择性推压工作辊特定部位的形状控制方法(FFC法),如图3所示。
对于辊身较长的轧机,作为弯曲工作辊的方法,可在支撑辊安装外置弯曲机构,弯曲大直径支撑辊间接弯曲长辊身工作辊。图3显示热钢轧制板材轧机(工作辊直径1020mm、支撑辊直径1830mm、辊身长度4700mm)采用外置支撑辊弯曲(BURB)装置时各轧制宽度下的估算机械中心中部隆起控制效果,以及WRB的效果。可见带钢宽度大时WRB控制效果大于BURB;宽度小时BURB效果大于WRB。
多辊轧机(如六辊轧机)可给大直径中间辊装垂直弯曲功能,间接弯曲工作辊。中间辊弯曲法和支撑辊弯曲法可在不受换辊、穿带、甩尾所需复杂WRB压力控制影响下使用。
工作辊双油缸重载弯曲系统
为在整卷轧制过程中,尽管工件可能有热学和几何变化,仍能实现辊缝所需厚度轮廓并控制该间隙,已开发出适用于所有精轧机架的正/负重载弯曲系统。工作辊弯曲通常用于轧制过程中的动态连续带钢中部隆起和平直度控制。施加弯曲力方向与轧制力同向为正弯曲(中部隆起向内);反向为负弯曲(中部隆起向外),如图4所示。
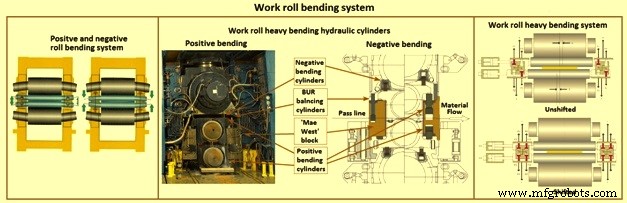
图4 工作辊弯曲系统
在线控制模型按轧制分离力、带钢宽度、辊子直径、工作辊机械中部隆起、工作辊热中部隆起、工作辊磨损、入口带钢轮廓计算工作辊弯曲力总和。这意味着工作辊弯曲系统设置可在载荷下快速改变(动态控制),使带钢中部隆起在目标公差内并获得最佳平直度。正弯曲执行装置位于“Mae West”块中,负弯曲油缸位于支撑辊(BUR)辊箱内(图4)。该系统能在不干扰其他轧机控制、不增加维护的情况下获得顶级性能。正重载弯曲达200吨/辊箱,负重载弯曲达120吨/辊箱。因双油缸弯曲系统使弯曲力始终相对于轴承中心线居中,无论辊子按侧移程序如何轴向移动,这些力不影响轴承寿命。
辊子移位技术
已开发多种辊子移位形状控制技术。基本包含两类:(i) 通过移位辊子减少辊子带钢宽度外接触部分,改善辊子挠度以提高形状控制效果;(ii) 通过移位特殊形状辊子,产生宽度方向几何辊缝分布变化效果以提高形状控制效果。如图5所示。在各种移位法中,基于几何形状移位辊子效果的方法优势在于形状控制效果可由几何形状自由设定。数控(NC)辊子磨床使磨削辊子曲线更自由设定,更易改进优化辊子曲线效果。
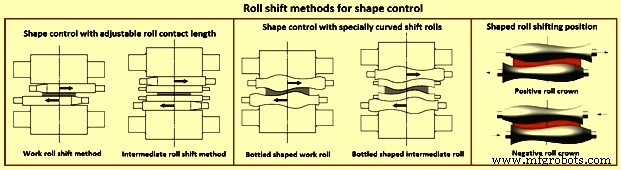
图5 辊子移位形状控制方法
上述两种方法基本用相同移位机构,但几何形状移位辊子更有效。几何形状移位辊子具有简单凹凸组合曲线(S形曲线)。移位辊子轮廓可优化,优化形状移位辊子有时称“组合数值轮廓”(CNP)辊。辊子移位法配合自动设定系统,根据辊形同时计算移位位置和辊子弯曲压力设定值并下达指令。
此外,移位辊子形状可针对各轧机厂或各轧机机架优化,可逐个优化机架移位辊子形状,使生产比例较高的带钢宽度控制效果更高。为彻底优化辊形,常不使用特定函数而用数值数据确定形状。工作辊移位法也可用于辊子磨损分散,减少热轧钢带辊子阶梯状不均匀磨损。
移位装置可安装在操作侧或传动侧,视轧机作业性和维护性而定。因能根据选定辊形产生灵活控制效果,且可安装在大型热轧机上,辊子移位形状控制执行装置使用频率日益增加。
型辊技术
为扩大带钢中部隆起和平直度控制范围,可对所有精轧机架应用型辊技术。此时移位不仅用于控制工作辊磨损分布,还用于控制带钢中部隆起和平直度。通常型辊中部隆起控制能力是弯曲系统的2-3倍。采用平滑轮廓工作辊,将中部隆起和平直度控制与磨损控制功能结合。工作辊轮廓为非对称正弦函数与三次多项式函数组成的曲线。移位系统专用于辊缝轮廓设定,即仅用于设定合适工作辊辊缝轮廓(静态控制),轧制中带钢中部隆起动态控制由弯曲执行装置完成。
充气辊法(可变中部隆起辊法)
工作辊辊身较长时,WRB形状控制中弯曲效果难以传至带钢宽度中心区域。可结合WRB法与支撑辊沿辊身方向局部充气形状控制法,维持带钢形状控制效果。若用充气辊作支撑辊能维持形状控制性能,可免去将工作辊加工成带钢中心区凸曲面的工序。此类辊子减少带钢与工作辊尖锐不均匀接触机会,在带钢表面质量要求极高时特别有效。
小轧制载荷轧机可同时使用辊身中心有液压充气腔的可变中部隆起(VC)辊和WRB辊。图3展示四辊轧机(直径480/1220×1950mm)装充气量0.32mm的VC辊和DCB时的性能计算示例。大轧制力轧机已开发锥形活塞(TP)辊(图6)。
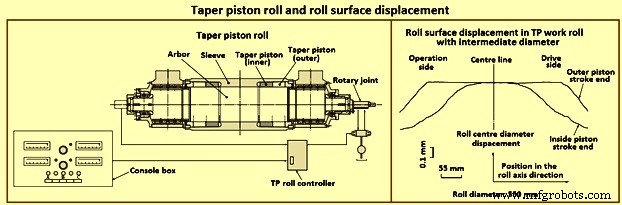
图6 锥形活塞辊与表面位移
图6展示TP辊:由芯轴、套筒、锥形活塞组成,通过液压调整锥形活塞位置调节辊子轮廓。两侧各装一个活塞可更自由调节轮廓。TP辊用于支撑辊辊身长的热轧机。
TP辊也易安装在两辊轧机中,因无法施加工作辊弯曲,这类轧机难安装形状控制执行装置。因TP辊可作工作辊安装,其尺寸和充气量比热轧机支撑辊小。但因带钢直接接触并受辊子轮廓变化影响,形状控制效果更大。图6展示直径550mm用于两辊机的中等直径TP辊实测充气曲线示例。
其他方法
薄规格宽带钢轧机中,因机械形状控制执行装置难在随机(非对称)位置局部控制形状,易发生口袋状缺陷。此时区域冷却或点冷却/加热控制有效。此类控制利用辊子局部热胀冷缩,结合带钢平直度传感器形成自动形状控制系统。
工作辊热中部隆起(RTC)冷却喷头
工作辊RTC为每个精轧机架出口侧的两个倾斜喷头(图7,上下各一)。喷嘴沿抛物线路径布置,顶点在轧机中心线上。每个RTC喷头可由液压缸旋转。喷嘴分布与喷头旋转角组合可使辊子中心比边缘冷却更有效,或反之。因此沿辊身长度的冷却梯度通过RTC喷头合适角度定位可有效控制工作辊热中部隆起。RTC系统效果:(i) 到达稳态的过渡时间短,(ii) 有效控制工作辊热中部隆起,(iii) 减少补偿RTC所需弯曲力,从而更多弯曲力可用于控制带钢中部隆起和平直度。
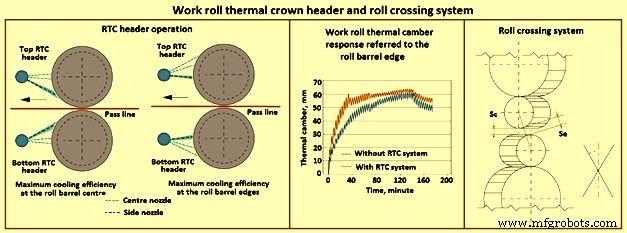
图7 工作辊热中部隆起喷头与辊子交叉系统
工作辊与支撑辊交叉
工作辊与支撑辊交叉(柔性中部隆起和自由轧制)是为轧机机架开发的新概念。该概念使轧制中辊子交叉和移位成为可能,实现极宽控制范围内带钢中部隆起连续调整和辊子磨损独立控制。目标是满足最苛刻产品组合的带钢轮廓和平直度控制要求,包括各种最终应用所需的超薄规格下宽范围带钢轮廓。
无限或半无限轧制生产超薄带钢需要极宽带钢中部隆起控制范围(达1700微米),是常规执行装置正常需求和实现控制范围的4-5倍。这些努力促成工作辊与支撑辊交叉机架开发,克服了现有所有技术的局限。其特点:(i) 工作辊和支撑辊交叉,(ii) 交叉角动态控制,(iii) 工作辊正负弯曲,(iv) 无滞后工作辊移位系统,(v) 载荷下交叉和移位,(vi) 交叉和移位独立使用。
辊子交叉对带钢的影响等同于给工作辊磨凸形中部隆起。等效中部隆起量Ceq = Se-Sc = (L²tan²A) / (2(Dw + Sc)),其中L为辊身长度,Dw为工作辊直径,Sc为辊子中心辊缝,Se为辊子边缘辊缝,A为交叉角。交叉执行装置与弯曲执行装置共同能修改带钢轮廓的二次和四次部分。辊子交叉通过F形块横穿轧机窗口、承载工作辊辊箱和支撑辊辊箱滑动的摆动衬套实现。每个F形块置于机架立柱内侧槽中,通过两个特殊机械凸轮式千斤顶和液压平衡系统与槽联接。
工作辊与支撑辊交叉机架优势:(i) 宽控制范围内连续可调带钢中部隆起,(ii) 载荷下移位实现工作辊磨损分布和边缘磨损控制,(iii) 工作辊磨损与带钢中部隆起控制独立,(iv) 支撑辊磨损均匀,(v) 工作辊与支撑辊接触压力均匀延长支撑辊寿命,(vi) 无计划轧制能力,(vii) 高效控制热中部隆起,(viii) 专为无限轧制设计。
其他方面
热带钢轧制形状控制执行装置基本依据形状传感器输出操作控制。因此即使有高性能执行装置,因形状检测误差或反馈计算误差仍可能产生形状误差。为防止此情况,可采用张力矫直机作为薄带钢最终精整设备,自动机械矫正带钢平直度。进一步提高对极薄带钢效果,可采用水压张力矫直机,其带钢弯曲头曲率半径极小。
差速轧机下辊与上辊速度不同,降低轧制力,提高生产率。优势:(i) 最小轧制厚度更小,(ii) 改善带钢形状,(iii) 细化晶粒尺寸。使差速比可变则轧制力可变,产生形状控制效果。从综合角度看,差速轧机采用行星齿轮差速齿轮系,可在不增加总设备电机功率前提下选择合适差速比。
制造工艺
- Iggesund纸板借Emerson预测性控制阀诊断降本增效
- 避孕药:历史、获益、风险与生产
- 热狗:历史、生产、营养与未来趋势
- 热气球:从蒙戈尔菲耶兄弟到现代飞行
- 全自动泳池注水与监控系统:树莓派+低功耗Arduino传感器网络
- Arduino自动列车控制器 – 可编程调度/加减速/双向运行
- Arduino 电源控制中心:N-FET/P-FET/继电器/RTC 多功能扩展板
- DIY Arduino 加湿器控制器:继电器安全控制高压电路
- 用 Alexa 控制电视:Arduino 与 ESP8266 实现语音遥控
- 制作 4WD 红外遥控 Arduino 智能小车套件
- 热水循环泵核心原理与选型指南:家用与工业双视角
- 台式钻铣机全解析:特性、用途与优势