


精密机床锯切:现代材料高效切割技术指南
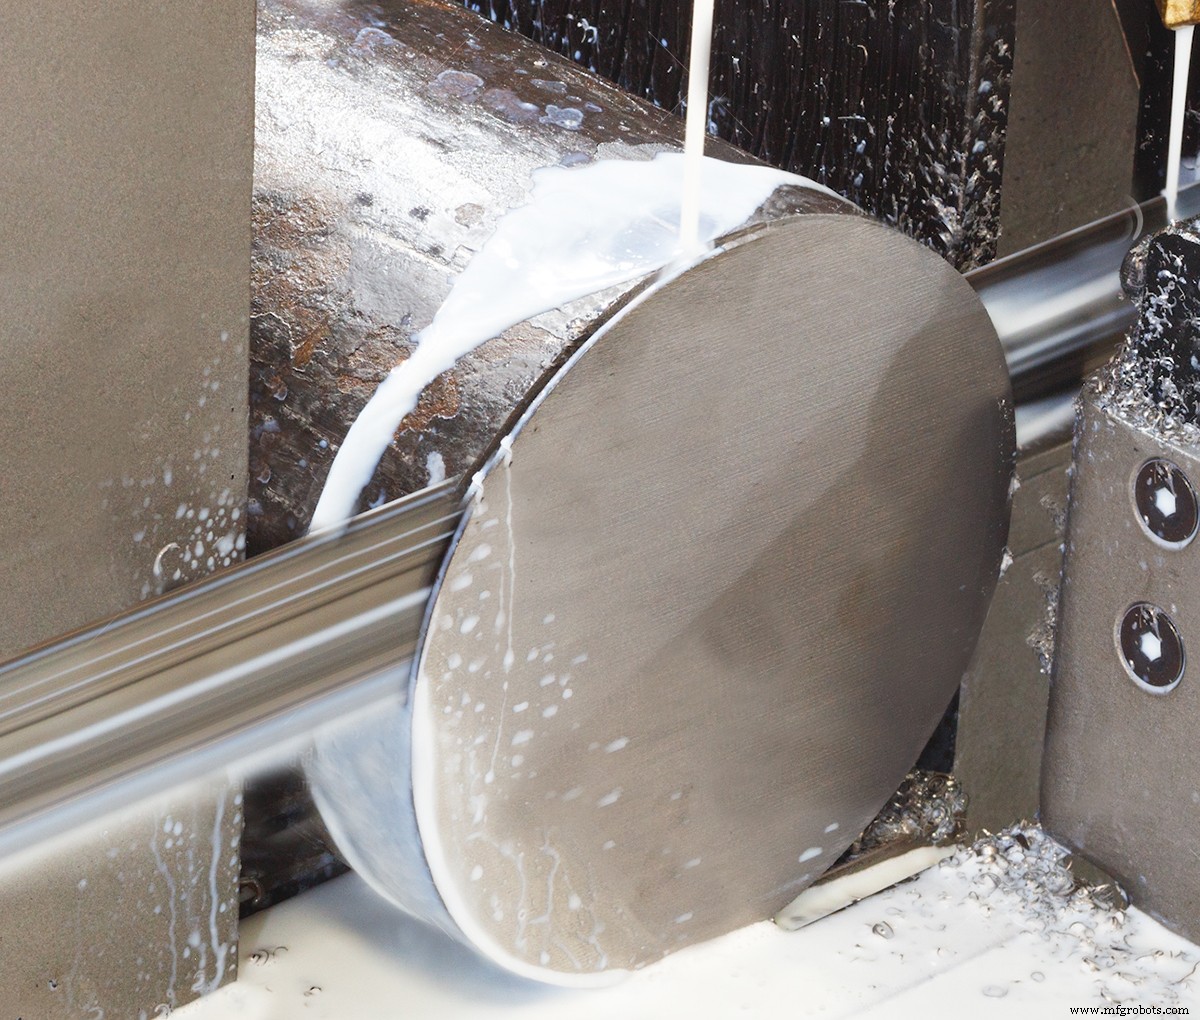
锯切是当今最古老切割技术之一,创新使其跟上材料、公差与产品复杂度的进步。定义上,锯切是用齿形或磨料刀具对工件作窄缝切割。锯切常用于大量去除材料且不严苛公差,但现代CNC锯床也可用于精加工。
锯切术语
深入细节前,需掌握几个关键术语。
- 前角: 锯齿相对切削面的角度
- 齿距: 锯齿向侧向弯曲程度
- 齿槽: 两齿尖之间的谷部
- 厚度: 锯条宽度
- 节距: 相邻两齿尖距离
- 锯缝: 锯在工件上形成的切口或其宽度
锯切类型
基本可分连续切割与往复切割。往复法锯条来回运动,每冲程或仅前/后冲程切削。广泛用于木工与CNC加工,可手动或先进CNC设备操作。
连续切割指锯条单向连续运动持续切削。随工具不同呈现不同形式。如带锯用薄柔性锯条连续环行;冷锯用圆形齿形锯盘。
连续切割还衍生摩擦锯切与磨料锯切。摩擦锯切利用圆锯或带锯高速产生局部高温熔化带走金属,无切屑形成,锯条常无齿。磨料锯切用带锯或圆锯涂覆磨料,原理似磨削,小切屑随锯条旋转带出锯缝。
按目标结果可进一步分类。截断锯切用于公差不严时大量去除材料。锯缝窄、切屑少,截断加工常为最高效法。轮廓锯切则可实现类似铣削形状,工件对带锯旋转切削复杂形状。
锯切工具
 如钻削等通用加工,锯切也有家用对应工具。工具箱常备手工弓锯,可切木、塑料甚至金属。往复锯CNC机常也称弓锯,本质是手工弓锯的自动化重载版。其他锯床形式多样,用途如下。
往复锯床:
- 手工弓锯: 经典工具箱锯,手柄与矩形框架夹持薄锯条。
- 动力弓锯: 机械驱动锯条往复,比手工快且力大。通常仅前冲程切削。
连续锯床:
- 带锯: 卧式、立式或复合式。锯条由薄金属带制成,可断开焊接加工内部表面。卧式带锯常替代动力弓锯,效率更高。立式带锯可轮廓切割。
- 轮廓锯: 用于高精度切割不规则形状的带锯。
- 圆锯: 传统圆锯为“冷锯”,高速旋转齿形盘。其他选项含摩擦盘、磨料盘。
CNC机床何时使用锯切
CNC车间从棒料起步加工工件。为得所需尺寸,先锯切长棒料成短段。锯切优势尽显:切削快、能耗低、切屑极少,棒料废料极少。
此类简单截断,锯切能耗通常低于其他加工。铣、车等虽能达成同一目标,但需高度定制刀具或产生大量切屑、消耗更多能量。因锯缝窄且能切削几乎任意材料,锯切最适合截断作业。
轮廓锯精度远超标准截断,公差可比拟铣床且重复性优异。常用轮廓锯切削工具钢制造其他加工用模具。
“精密机床如何工作”系列更多内容
- 简介
- 铣削
- 车削
- 镗削
- 钻削
- 锯切
- 拉削
免费电子书《CNC加工工艺指南》深度解析CNC设备与技术
制造工艺