


气焊原理、设备、工艺流程、应用与优缺点详解
气焊概述
气焊是利用可燃气体 (乙炔 C₂H₂、丙烷 C₃H₈、氢气 H₂、天然气/城市煤气) 与氧气混合燃烧产生高温火焰 (3000–3300°C),熔化母材与填充焊丝实现冶金结合的熔焊方法。最早工业化焊接工艺 (1903 年氧乙炔焊商用),虽被电弧焊大幅替代,但在薄板、管道、维修、钎焊、切割、无电源现场、教学等领域仍具独特地位。
基本原理
氧乙炔反应:2C₂H₂ + 5O₂ → 4CO₂ + 2H₂O + 1180 kJ/mol (中性火焰完全燃烧)。火焰三区:内核 (预热/熔化)、中间还原区 (碳化火焰特有)、外焰 (保护/加热)。火焰化学性质 (中性/碳化/氧化) 由氧乙炔比控制,直接决定熔池冶金质量。填焊丝冷加入熔池,不带电流,成分由焊丝牌号决定 (如 H08Mn2SiA、铸铁焊丝、铜基/镍基/铝基焊丝)。
核心设备与工具
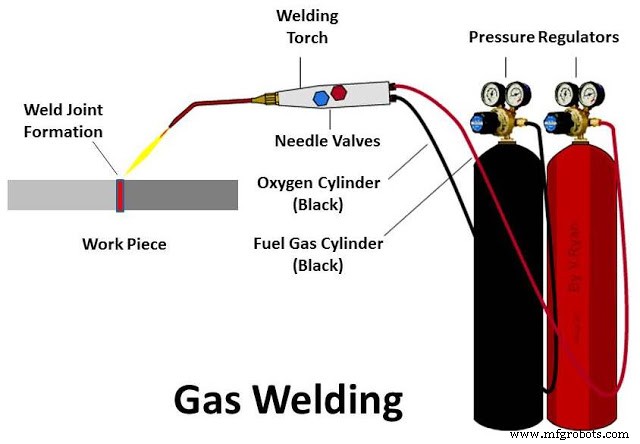
1. 焊枪
- 结构:手柄、氧/乙炔调节阀、混合室、喷嘴 (铜制、孔径 Φ0.5–3.0 mm 对应 0–8 号)、点火器接口。
- 类型:等压式 (氧乙炔压力相近、混合均匀、回火防护好) / 注射式 (氧气高压射流吸入乙炔、低压乙炔发生器适用)。
- 回火防止器:枪端/管路/瓶端三级防护,核心元件为烧结青铜/不锈钢网芯 (孔径 < 0.03 mm) 熄灭回火波。
2. 气瓶与减压器
| 气体 | 瓶身颜色/标识 | 瓶内压力 (MPa) | 工作压力 (MPa) | 减压器出口压力调节范围 |
|---|---|---|---|---|
| 氧气 | 天蓝色,黑字“氧气” | 15 (150 kgf/cm²) | 0.07–0.13 (焊接), 0.3–0.6 (切割) | 0–1.5 / 0–2.5 MPa |
| 乙炔 | 栗色/栗红,白字“乙炔” | 1.5–2.0 (溶解在丙酮/DMF 中) | 0.007–0.01 (焊接), 0.02–0.03 (切割) | 0–0.02 / 0–0.04 MPa |
| 丙烷/液化气 | 银灰/黄色 | 0.8–1.8 (液化) | 0.01–0.05 | 0–0.1 MPa |
3. 焊丝与焊剂
- 焊丝:GB/T 5117/10049/12470 等标准,按母材匹配 (碳钢 H08Mn2SiA, 不锈钢 H00Cr19Ni10, 铸铁 Z408, 铝 SAl4043/SAl5356, 铜 HSn70-1 等)。直径 1.6–5.0 mm。
- 焊剂 (铸铁/铝/不锈钢/硬面堆焊必需):熔点低于母材、熔化后液态表面张力小、能溶解/吸收氧化物/夹渣、形成保护渣壳、易清除。常用:CJ201 (铸铁)、FJ201 (铝)、FJ301 (不锈钢)、FJ401 (耐热钢)。
4. 防护用品
焊接面罩 (遮光号 4–6)、防护手套 (厚帆布/皮)、防火工作服、护目镜 (气焊专用绿镜片)、防毒面具 (通风不良/镀锌件/含铅涂层作业时)。
工艺操作流程
- 设备检查连接:瓶阀→减压器→橡胶管 (氧蓝/乙炔红/丙烷橙) → 焊枪,接头拧紧、试漏 (肥皂水)。
- 开瓶调压:先开氧气瓶阀 (全开) → 调氧减压器 → 开乙炔瓶阀 (1/2–1 圈) → 调乙炔减压器。
- 调火焰:按“先乙炔点火、后开氧气、调中性火焰、微调目标火焰”标准程序。
- 工件准备:坡口 (薄板 <3mm 无坡口/留 1–2mm 间隙;厚板 V/X/K 型)、清理油锈漆氧化皮、装配定位点焊 (间距 50–100 mm)。
- 焊接操作:左焊法 (焊枪左移、焊丝右送、预热未焊部位、薄板/立焊/无背衬) / 右焊法 (焊枪右移、焊丝左送、火焰指向已焊部位、厚板/大熔深/高速)。枪角 60–70° (左) / 40–50° (右),焊丝角 30–40°,焊速均匀、摆动规范 (之字/月牙/三角)。
- 收弧后处理:缓慢熄火 (先关乙炔后关氧气) 防回火,敲渣、打磨飞溅、目检/无损检测、必要时热处理。
典型应用场景
- 薄板/小管径焊接:0.5–3 mm 钢板、薄壁管 (航空油管、仪表管、制冷铜管)。
- 异种金属/有色金属:铜/黄铜/青铜/铝/镍合金焊接/钎焊 (配合专用焊剂/火焰)。
- 铸铁修复/堆焊:机床床身裂纹修补、缸体砂眼堵焊、轴颈磨损堆焊 (碳化火焰+铸铁焊丝/焊剂)。
- 现场/野外/无电源作业:管道现场安装、储罐修复、桥梁钢结构现场焊接、应急抢修。
- 气体切割/预热/热矫正/火焰喷涂/钎焊/硬焊:同套设备多功能复用。
优势与局限
核心优势
- 设备简单、投资低、便携性强:一套氧乙炔焊割装备 < 5000 元,单人可背负进山/上塔/下井。
- 无需电源:断电/野外/海上/地下/应急场景唯一可用熔焊热源。
- 热输入分布柔和、可视性好:火焰肉眼可见,熔池动态直观,便于手工技能教学与精细操作。
- 多功能一体:焊/割/热/喷/钎/硬焊一机多用,性价比极高。
- 薄板/小管/根部焊优势:低热输入、易控制熔池、无电弧吹偏、单面焊双面成形易实现。
主要局限
- 热效率低 (30–40%)、热影响区宽:母材变形大、晶粒粗化、力学性能下降,厚板 (>6 mm) 多层焊累积热输入失控。
- 生产率低:熔敷速度 0.2–0.8 kg/h,仅为 MIG/MAG 的 1/5–1/10,不适合大批量/长焊缝。
- 保护能力弱:无熔渣/电弧力/等离子气流保护,依赖火焰外焰弱保护,易吸氢/氧化/氮化,气孔/夹渣率高。
- 安全风险极高:高压可燃/助燃气体、明火、回火/爆炸/窒息/中毒/烧伤多重风险,需严格资质准入 (特种作业证) 与现场安全管控。
- 不适用材料广:高强钢、淬硬钢、钛/锆/钽/铌/铍等活性金属、高碳钢/铸铁 (裂纹敏感) 需严苛工艺/焊后热处理。
气焊作为焊接技术的“鼻祖”与“瑞士军刀”,其核心价值已从“主力生产工艺”转移至“特种场景刚需、基础技能培养、多功能便携作业平台”。现代制造体系中,建议将气焊定位为:① 维修/现场/应急/小批量薄板/有色金属/钎焊的标准工艺选项;② 焊接专业教学、焊工入门技能训练的必修模块;③ 多功能热加工平台 (焊/割/热矫/喷涂/钎焊) 的基础配置。关键作业必须制定 WPS、持证上岗、现场风险辨识评估 (JSA)、配备气体检测报警/防火毯/灭火器/急救包,杜绝违章操作与隐患盲区。
制造工艺
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电渣焊原理、工艺、应用与优缺点详解
- 等离子弧焊 (PAW) 原理、分类、设备、应用与优劣势全解析
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 固相焊原理、分类、应用与优缺点全景解析
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- MIG焊接(气体保护熔化极电弧焊)原理、优势与局限全解析