


电解抛光技术原理与应用:实现金属超光滑表面
电解抛光以工件为阳极、不溶性金属(铅、不锈钢等)为阴极,浸入电解液(主成分硫酸+磷酸),在特定温度、电压、电流密度(通常 <1 A/cm²)下通电数十秒至数分钟。工件表面微凸部优先溶解,配合磷酸盐膜的流动与厚度差异(凸处薄、凹处厚),逐步将粗糙表面拉平,最终获得镜面光洁度。
核心原理:磷酸盐膜调控溶解均匀性
金属离子与磷酸根结合在工件表面形成磷酸盐膜。膜厚在微凸处薄、微凹处厚,导致凸处电流密度大、溶解快;凹处电流密度小、溶解慢。随膜层流动重分布,表面起伏持续收敛,粗糙度通常可提升 2 级(如 Ra 1.6 → Ra 0.4 μm)。
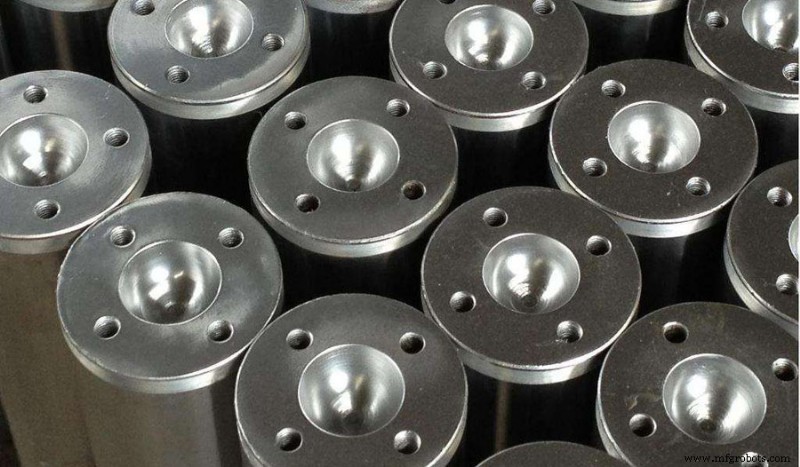
工艺特性
- 无变质层、无附加应力:可消除或减轻原有残余应力层,不改变金相组织。
- 适用范围广:硬/软材料、薄壁、复杂异形、微小零件均可加工,克服机械抛光“工具够不着”的痛点。
- 高效批量化:单件耗时短,多件同槽并行,生产效率高。
- 受原表面粗糙度限制:改善幅度通常为 2 级,原表面过粗(>Ra 3.2)需先机械预处理。
- 局限性:电解液通用性差、寿命短、腐蚀性强,对设备防腐、废液处理要求高。
优势与短板对比
优势
- 内外一致、光泽持久:机械抛光难以触达的深孔、盲槽、内螺纹、复杂腔体均可同步抛平。
- 高效低成本:大批量零件单次装夹完成,单件成本远低于机械抛光。
- 提升耐蚀性:表面钝化致密,耐蚀性显著增强,全系列不锈钢(304、316、17-4PH等)均适用。
短板
- 工艺窗口窄、参数敏感:电解液配比、温度、电压、电流密度、搅拌、阳极/阴极面积比、极距等多参数耦合,寻优周期长。
- 铸铁、夹杂物多的材质效果差:非金属夹杂物不参与电解,形成针孔、暗斑。
- 电解液强酸强腐蚀:操作防护、设备防腐、废液处理成本高,需严格遵守安全规范。
典型应用场景
- 精密模具:注塑模镜面型腔、玻璃模、电子连接器模具
- 医疗器械:注射针、手术刀片、植入体表面钝化(去毛刺+提高耐蚀+生物相容)
- 航天航空:薄壁叶片、燃油喷嘴、波纹管接头
- 食品医药机械:管路、阀体、容器内壁(Ra<0.4 μm,满足GMP洁净要求)
- 装饰件:不锈钢餐具、卫浴五金、珠宝首饰
- 金相制样:电解抛光制备无应力变质层金相试样
工艺选型建议
当零件满足以下条件之一时,优先考虑电解抛光:
① 形状复杂、机械抛光工具无法触达;
② 批量大、要求一致性高;
③ 薄壁/软材料,机械抛光易变形;
④ 需同时去毛刺、钝化、提高耐蚀;
⑤ 对表面应力层敏感(疲劳关键件)。
若为简单平面、小批量、低成本要求,机械抛光/振动抛光可能更划算。
制造工艺