


型坯铸造技术:推进高效钢梁生产
型坯铸造技术
直接铸造型坯是连铸钢演变中最杰出成功案例之一。连铸近净形断面“型坯”或“哑铃型”,自1968年首台型坯铸机在Algoma Steel(现Essar Steel Algoma Inc.,加拿大Sault Ste. Marie)投产以来,已成为生产工字钢和H型钢等长材的高效商业工艺。其相对常规板坯铸造经济优势源于更高生产率、更低轧制成本和更高能效。
像许多创新一样,相对保守钢铁业需时间接受此革命性概念。成功应用依赖跨学科合作及铸造轧制工艺优化。此开创性工作立即引起钢铁业乃至学术界广泛关注(如研究复杂铸坯形状凝固模式)。尽管如此,又过了五年川崎制铁水岛厂第二台型坯铸机才投产。
近净形型坯铸造
连铸和轧制型坯已成钢梁生产常规做法。近年发展集中于铸造近净形型坯。常规与近净形型坯区别见图1。常规型坯翼缘较厚,通常>100mm;近净形型坯翼缘<100mm,实践下限通常50mm。数十甚至上百根型钢可通过单根型坯轧制生产。
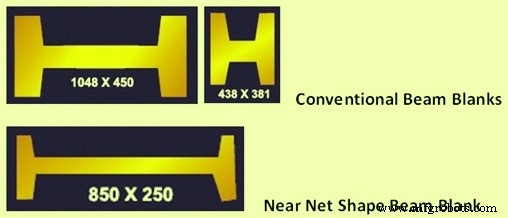
型坯铸造为重中型材生产提供近净形铸造优势,类似薄板铸造对扁平产品优势。制造上限重量工字钢和H型钢,铸造型坯替代常规板坯是极佳选择。
直接铸造小尺寸型坯显著减少轧制道次。通常从标准板坯/方坯轧制IPE100截面(100×50×5mm)需6道粗轧+10道精轧。若铸造型坯尺寸减至110×70×12mm(25kg/m),仅需总共6道次轧制IPE100。
近净形型材生产也是世界各地型材生产商近年降低再热轧制成本的关注点。通过结合近净形型坯铸造(腹板厚50mm)和直接轧制实现。近净形钢种由获得所需冶金显微组织所需最小轧制道次决定。
基于近净形型坯概念工厂非常紧凑。主要由:型坯铸机提供型坯、达到轧制所需温度分布加热炉、常规粗轧机、U1-E1-U2万能轧机组(含万能粗轧机、两辊轧边机、万能精轧机)。
经济优势
型坯铸造经济优势主要归因轧制过程。因型坯近净形,粗轧机轧制工作少即可获得进一步轧制所需断面。例如ARBED-SWT(图林根钢厂)过去用80×300mm矩形板坯轧制IPE300需粗轧机11道次。现在用型坯断面仅需5道次达同样结果。
常规型坯铸造轧制可用优势:
- 粗轧机轧制道次减少
- 现有轧机生产率提升~15%
- 粗轧机能耗降低~55%
- 轧辊成本降低(轧机架减少)
- 粗轧机维护成本降低(节省~55%)
轧机产出因近净形型坯改善成形(特别是轧制型材开端)增加~1%。冷装时因型坯表面/体积比更好,再热能耗成本额外节约~8%。
近净形型坯铸造生产型材经济优势主要归因热轧机粗轧机轧制成本减少(或消除),汇总如下:
- 投资成本降低~30%
- 生产率提升~15%
- 消除粗轧机轧制道次
- 收得率提高~1.5%
- 运行成本降低
- 能耗降低、CO₂和NOx排放降低
- 维护成本降低~55%
- 单位钢材工时减少
- 无需板坯中间存放
上述效益推动近年型坯铸造快速增长。
中间包操作
小尺寸型坯采用明流浇注和油润滑。如商业质量钢方坯铸造,每结晶器用两计量水口均匀喂钢。计量水口铸造需仔细平衡钢氧活度,在水口堵塞和针孔形成间“操作窗口”操作。通常首选普通Mn/Si脱氧,针孔控制用铝丝喂入结晶器。
大尺寸优选模具渣防止不均匀凝固、铸坯表面凹陷、裂纹和跑钢。此类情况明流浇注结合浸没耐火漏斗防渣卷入。高张力要求细晶粒铝脱氧钢,采用塞棒主动流控和浸入式水口(SEN)流保护,常用单SEN布置。此利于液面控制和运行成本。
结晶器设计
结晶器设计操作是型坯铸造关键因素。结晶器设计区分三代设计变体:
- 第一代——整体模具枪钻水孔,两半组成。气动马达开合锁定,便利事故时取坯。后加两级足辊改进。
- 第二代——混合整体/板式设计,侧壁为冷轧铜板带凹槽提高水速。
- 第三代——类似上述,但窄面夹在宽面间以获更大调节性。
后者设计对生产广泛宽翼缘型钢断面特别有用。小断面用壁厚6~32mm管式模具。
目前型坯结晶器两种基本设计:管式模具,主要用外截面尺寸≤300mm×400mm型坯。视型坯尺寸铜管壁厚达32mm,初冷水导在铜管外表面与特殊挡板管之间。制造原因无法设计肩部负锥度或铜壁厚变化实现铸坯圆周温度均匀化。
大型坯断面板式模具更适用。单个铜板固定支撑板用螺丝连接成断面。初冷水导入冷却槽孔。此设计可实现肩部负锥度补偿腹板收缩、改进冷却孔布局均匀铜表面温度。
为保证长寿命,通常用CuCrZn作模具材料高耐磨。镀铬进一步增强,某些情况用三层多层镀层。
较重模具需强健振动。短杠杆电机偏心推杆设计几乎免维护,保证通道偏差<0.02mm高导向精度。低碳结构钢浅振动痕迹适合短行程/高频模式。
锥度设计
模具设计特殊挑战是为复杂型坯形状选择适当锥度。翼缘外侧用正锥度,腹板圆角需零或负锥度。翼缘内侧角及翼缘腹板间圆角也重要。近年锥度设计有限元法(FEM)分析模具传热、壳生长、壳收缩支持。
铸坯初始凝固几何热力学模具条件对获得优异表面内部质量极重要。合理设计初冷系统和模具锥度是满足要求必要前提。用二维(2D)全耦合热力学有限元模型计算铸坯结晶器内初始凝固温度位移场。
此类仿真提供对特定型坯断面复杂收缩行为更好理解,准确确定模具内轮廓形状锥度。
此2D有限元模型在壳生长、内部表面型坯质量、模具磨损方面成功。
忽略纵向热流瞬态分析提供温度位移场。不同模具锥度对壳生长、温度场、壳收缩接触压力影响易研究。内部铁随铸坯壳通过模具增加。
铸坯支撑长度
设计铸坯支撑长度通常进行型坯断面瞬态传热分析。此分析提供支撑内壳生长信息和精确冶金长度。腹板支撑过短可能导致鼓包甚至腹板中心打开,引起钢偏析和腹板厚度变化。翼缘支撑过短可能导致鼓包和界面裂纹。因型坯断面独特形状,铸坯断面表面四不同区域须单独支撑:
- 腹板——防止腹板鼓包从而更显著中心偏析,需支撑至腹板宽度足够凝固。2D热分析提供必要支撑长度信息。
- 翼缘——防止鼓包和内部裂纹。2D热分析得温度场和对应壳厚。后续应力分析显示液态钢芯铁静压力导致应力/应变位移场。此区支撑长度准则为翼缘内表面液/固转变点铁静压力产生界面应变。
- 翼缘尖——同翼缘准则,支撑长度一般取决于铸造尺寸和铸速。许多情况,特别是低铸速小型坯截面,除模具足辊外无需额外支撑。
- 肩部——因物理形状像拱,通常无需支撑。2D有限元分析显示应力位移场。
制造工艺