


铝合金 CNC 加工全解析:牌号选材、工艺优势、表面处理与行业应用
铝合金以密度低(2.7 g/cm³)、比强度高、耐蚀、易加工、导电导热优、可回收、表面处理丰富等综合优势,成为 CNC 加工用量最大的金属材料。本文系统梳理主流铝合金牌号性能图谱、CNC 加工核心优势、表面处理方案、典型行业应用,为工程师提供从选材到交付的全链路参考。
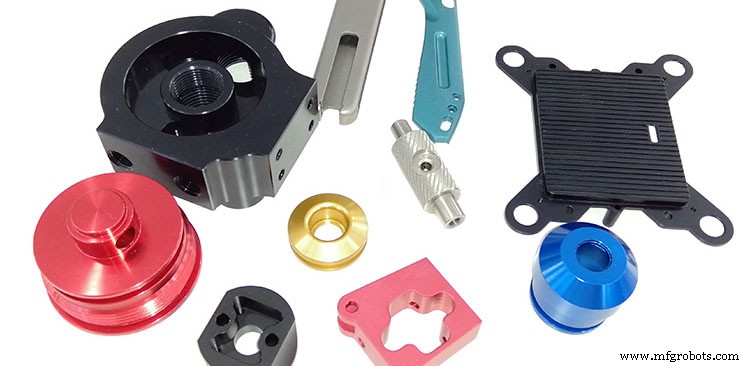
主流铝合金牌号性能图谱与选材指南
2xxx 系(Al-Cu-Mg):高强度、耐疲劳、航空首选
- 2024-T3/T351:疲劳极限高、强度高(470 MPa)、热冲击敏感、耐蚀差、不可焊。机翼蒙皮、翼梁、拉力结构件
- 2A12/2A02:国标对应牌号,性能接近 2024
6xxx 系(Al-Mg-Si):综合性能最均衡、应用最广
- 6061-T6/T651:中等强度(310 MPa)、优异耐蚀、易阳极氧化、焊接性好、加工性佳。五轴 CNC 最通用牌号。飞机/船舶/汽车/自行车结构件、电子外壳、夹治具
- 6063-T5/T6:挤出性极佳、表面光洁度高、强度略低。门窗框、标牌框、散热器型材、复杂异型材。非结构件/外观件首选
7xxx 系(Al-Zn-Mg-Cu):超高强度、航空航天核心
- 7075-T6/T651:强度 570 MPa(媲美中碳钢)、优异疲劳强度、一般加工性、不可焊、耐蚀一般、成本高(约 2×6061)。机翼翼梁、机身框、自行车架、登山装备、高端模具
- 7050/7150/7475:更高韧性/抗应力腐蚀,大型锻件/厚板专用
5xxx 系(Al-Mg):中等强度、极致耐蚀、海洋/储罐首选
- 5052-H32/H34:非热处理强化、成形性极佳(弯/冲/剪)、耐海水/盐雾/工业大气腐蚀顶级。船舶、路灯杆、加油站罐体、护栏、压力容器
- 5083/5086/5456:焊接结构件、船体板、LNG 储罐
铝合金 CNC 加工六大核心优势
1. 低熔点→低能耗、短周期、高产出
铸造温度约 660–750°C,仅为钢铁(1500°C+)一半。熔炼/铸造/热处理能耗↓50%+,凝固收缩小、周期短、单位产能成本低。
2. 高比强度→轻量化设计核心材料
密度 2.7 vs 钢 7.85 g/cm³。同等强度下铝件重量仅钢件 1/3。汽车每减重 100kg,百公里油耗↓0.5L,CO₂↓1.2kg;飞机每减重 1kg,寿命期节油 $3000+。
3. 极佳加工性→高效精密成形
切削力小(钢的 1/3)、导热快(带走切削热)、刀具磨损低、可极高速切削(Vc 500–2000 m/min)、表面质量易达 Ra 0.4–0.8 μm。冲压/折弯/钻削/攻丝均顺畅,材料利用率高。
4. 表面处理百搭→功能与颜值并重
- 阳极氧化(本色/彩色/硬质):耐蚀、耐磨、绝缘、装饰、涂装底层
- 化学转化膜(铬酸/无铬):导电、底漆附着、薄膜
- 电镀(镍/铬/金/银):导电、焊接、装饰、耐磨
- 喷涂/电泳/粉末涂装:色彩无限、厚膜防护
- 激光打标/丝印/贴膜:标识、防伪
5. 100% 可回收→绿色制造标杆
CNC 切屑回收再熔炼仅需原铝 5% 能耗,不降性能。碳足迹最低金属结构材料,助力企业 ESG 目标。
6. 优异导电导热→电子热管理首选
导电率 35–50% IACS(6061 约 43%),导热 150–200 W/(m·K)。散热器、导电母线、电池包壳、电机外壳、射频屏蔽腔体大量采用。
表面处理选型快查表
| 需求 | 推荐工艺 | 典型厚度 | 成本指数 | 适用牌号 |
|---|---|---|---|---|
| 通用防护+装饰 | 阳极氧化本色/彩色 | 10–25 μm | 1.0 | 全系(2xxx 需特殊工艺) |
| 高耐磨/精密配合 | 硬质阳极氧化 | 25–100 μm | 2.5 | 6061/7075/2024 |
| 导电/焊接/屏蔽 | 化学转化膜/电镀镍/金 | 0.5–5 μm | 1.5–5 | 全系 |
| 极端耐蚀/海洋 | 硬质阳极+封闭/锌镍合金镀 | 50–100 μm | 3–4 | 5052/6061/7075 |
| 高反射/光学 | 电解抛光+阳极/真空镀铝 | – | 4–6 | 6061/1100 |
典型行业应用矩阵
- 交通运输:车身框架、发动机缸体、轮毂、制动卡钳、铁路车体、船舶上层建筑
- 航空航天:机翼肋/梁/蒙皮、机身框/弦框、起落架零件、发动机外壳、卫星结构件
- 建筑建材:门窗幕墙、屋面系统、太阳能支架、装饰型材(6063 主导)
- 电子电气:手机中框、散热器、电源外壳、连接器、充电桩壳体、5G 基站滤波腔体
- 医疗器械:手术器械手柄、植入器械托架、影像设备机架、洁净室设备
- 工业装备:自动化夹治具、机器人末端执行器、精密模具镶块、光学平台
- 消费品:户外装备、相机机身、音响外壳、高端文创
加工工艺关键提示
- 刀具:非涂层硬质合金(K10/K20)、PCD、金刚石涂层;大前角、大螺旋角、抛光刃面
- 冷却:MQL/高压风冷(粗加工)、乳化液高压(精加工/高硅铝)、避免切削液残留影响阳极氧化
- 参数:高速(Vc>500 m/min)、小切深、大进给(HSM 策略)、刀具路径平滑过渡
- 变形控制:对称加工、分层全腔、预留时效余量、薄壁件松紧夹持
- 夹具:真空吸盘、软爪、零点定位系统、最小化夹持变形
结语
铝合金 CNC 加工看似“通用易行”,实则“牌号千差万别、工艺细节定成败”。选对牌号(6061 通用、7075 高强、5052 耐蚀、2024 疲劳、6063 型材)、驾驭 HSM 高速铣削、匹配功能性表面处理、落地变形控制体系,方能稳产高性价比精品零件。根松精密深耕铝合金加工 20 年,沉淀 500+ 牌号-结构-工艺最优参数包,提供免费 DFM 分析、来料验收、首件三坐标报告、批次 SPC 追溯全链路品质保障。
制造工艺
- CNC 倒扣/凹槽加工专家指南:刀具、工艺与设计避坑
- CNC 加工倒圆/倒角设计全攻略:功能、成本与最佳实践
- 铝合金 CNC 加工全解析:牌号选材、工艺优势、表面处理与行业应用
- CNC 加工核心技术指南:原理、流程、工艺分类与行业应用
- 铝合金外壳CNC加工高级表面处理:装饰电镀合金应用详解
- 打造高精度CNC加工件的7大专家设计技巧
- CNC加工铝件为何备受青睐?
- 精密CNC加工定制零件:快速、精准、量身定制的解决方案
- 大型零件CNC加工:突破尺寸限制的策略与实战
- 摩托车零件CNC定制加工:精准与耐用的完美结合
- CNC 加工降本十大黄金法则:从设计优化到批量策略的全链路实操
- 推动汽车创新的三大CNC加工关键洞察