


CNC 加工倒圆/倒角设计全攻略:功能、成本与最佳实践
倒圆与倒角是打破锐利边缘、提升零件功能性与安全性的核心设计特征。倒圆为凹/凸圆弧过渡,倒角为平面斜面过渡。本文深度解析倒圆的力学价值、非必要场景、最优应用区域、加工工艺窗口与成本控制策略,助力工程师做出“既好用又省钱”的设计决策。
倒圆基础认知
- 定义:零件边缘/棱角的圆弧过渡。内部为凹圆弧,外部为凸圆弧
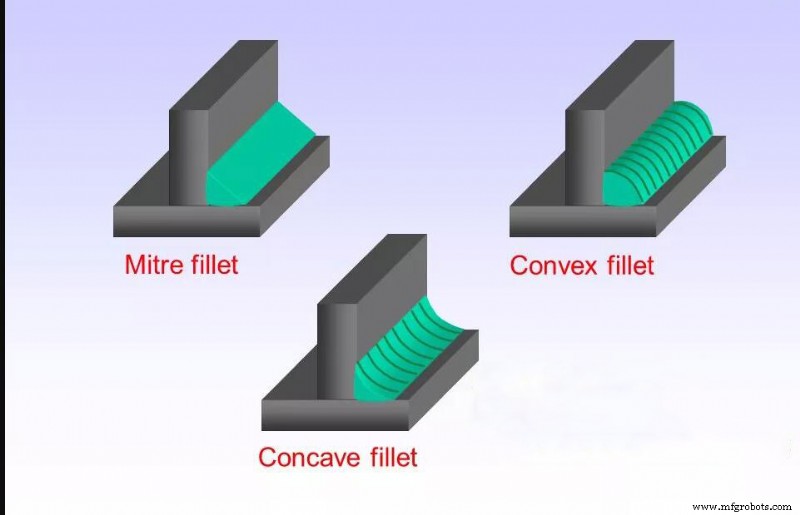
- 分类:凹倒圆、凸倒圆、倒角倒圆(45°斜面+圆弧复合)
- 核心功能:应力集中缓解(应力分散至更大面积)、疲劳寿命提升、装配引导、防划伤、美观
- 倒圆 vs 倒角:倒圆应力集中缓解效果显著优于倒角;倒角加工更简单、成本更低、便于测量
三大“别浪费钱加倒圆”场景
1. 3D 打印件:增材制造无需刀具路径规避
3D 打印逐层堆积,无刀具干涉约束,几何自由度极高。倒圆仅用于消除应力集中极少数区域,绝大多数内部特征可保留尖角、甚至全包裹腔体。强行加倒圆仅增加建模/切片复杂度。
2. 槽/盲孔/台阶底部边缘:球刀加工成本极高
底部倒圆必须用球头刀 3D 加工:编程复杂、调机久、球刀脆弱(刚性差)、被迫低速切削。实测:底部倒圆使加工时间 +40–60%、成本 +30–50%。
证据:孔深/邻近特征对底部应力影响远大于底部倒圆;改深度/间距比加倒圆更省钱有效。
建议:底部倒圆仅用于疲劳极限设计关键件(如航空起落架销轴孔),常规件取消。
3. 非功能性外观倒圆:边际收益递减
纯装饰性倒圆不承载机械功能,却消耗编程/加工/检测资源。建议:几何定型后再追加装饰倒圆,且仅限外观关键面。
倒圆高价值应用四大黄金区域
1. 零件外轮廓边缘:安全+美观+表面处理过渡
搬运/装配/检验防划伤;阳极氧化/电镀/喷涂边缘无尖锐→涂层均匀无堆积/剥离。外轮廓倒圆 R0.5–1.0mm 标准化,成本可控。
2. 两垂直壁交汇内棱角:三轴加工物理必需
立铣刀圆柱对称,物理上无法切出锐利内角(<180°)。内棱角必须倒圆,半径≥刀具半径。设计统一内圆角 R,便于单刀全件清角,减少换刀。
3. 倾斜/曲面/有机面交汇内棱角:球刀半径即最小倒圆
非垂直壁交汇需球头刀加工,刀具半径即理论最小倒圆半径。设计 R ≥ 球刀半径,避免“剩余料过薄→震刀/崩刀”。
4. 垂直壁与倾斜/曲面/有机面交汇:复合倒圆
垂直壁顶部与下方曲面相切处,必须倒圆实现切削刀具连续切入。R 值取决于可用最小球刀半径。
加工工艺与成本控制
| 特征类型 | 推荐刀具 | 相对成本 | 设计建议 |
|---|---|---|---|
| 外轮廓凸倒圆 | 圆角铣刀/倒角刀 | 1.0×(基准) | 统一 R 值,单刀全件完成 |
| 垂直壁内倒圆 | 立铣刀(R=刀具半径) | 1.2× | R ≥ 标准刀具半径(如 1/2/3/4/6mm),统一规格 |
| 非垂直壁内倒圆 | 球头刀 | 2.5–4× | 仅疲劳关键处使用,R≥球刀半径,避免微小 R |
| 底部倒圆 | 小径球头刀 3D 铣 | 5–8× | 非关键件取消;关键件改大 R 或改倒角 |
设计规范化检查表
- 所有内棱角是否标注倒圆半径?是否≥可用最小刀具半径?
- 全件内倒圆半径是否统一为 1–2 个标准规格?
- 底部倒圆是否经疲劳计算验证必要性?可否改倒角?
- 外轮廓倒圆是否标准化为 R0.5/R1.0?
- 装饰性倒圆是否标注“非功能,可省略”?
- 图纸备注:倒圆半径公差 ±0.1mm(非配合面),倒角公差 ±0.15mm
结语
倒圆是“力学神器”也是“成本放大器”。懂力学的工程师只在应力集中区给倒圆;懂加工的工程师只给刀具能高效切出的倒圆;懂成本的工程师用标准刀具半径统一全件倒圆规格。三者合一,方得“高性价比倒圆设计”。根松精密提供倒圆设计 DFM 免费审核,欢迎发图咨询。
制造工艺