


线切割 EDM 加工全解析:原理、分类、优势与典型应用
随着产品结构日益复杂、材料日益高强、批量日益柔性,电火花加工(EDM)已成为精密制造不可或缺的“终极利器”。尤其线切割(WEDM)凭借无切削力、不受硬度限制、微细特征成形、超高精度等独特优势,占据模具制造、航空航天、医疗器械、精密电子核心工序地位。本文系统解析 EDM 原理、三大分类、线切割快/慢丝深度对比、核心优势与应用场景。
什么是 EDM 电火花加工?
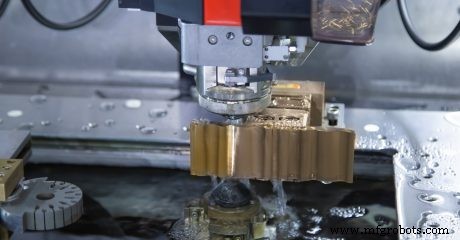
EDM(Electrical Discharge Machining)又称火花加工、电烧、线切割。核心机理:工件(阳极)与电极(阴极)浸于介质液中,施加脉冲电压击穿介质产生电火花通道(8000–12000°C),瞬时熔化汽化微量金属,经介质液冲刷排出,逐步复刻电极形状。
关键特征:无机械接触、无宏观切削力、仅限导电材料、表面形成再铸层/热影响区(白层)。
EDM 工作原理深度解析
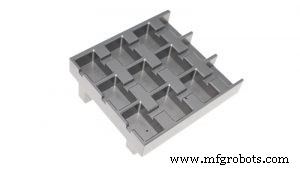
- 脉冲电源:峰值电流 1–500A、脉宽 1–2000μs、脉冲间隔、极性(正/负极性影响损耗/速度/面质)
- 介质液:去离子水(线切割)/ 煤油/火花机油(成型 EDM)。功能:绝缘击穿介质、冷却、冲刷排屑、防氧化
- 伺服进给:实时监测间隙电压,自动调整电极进给/退刀,维持稳定放电
- 单次放电坑:直径 5–50μm,深度 1–10μm,百万次叠加成宏观形状
EDM 三大主流分类
1. 成型 EDM(Sinker EDM / 沉降式 / 腔体 EDM)
- 电极:石墨(主流)、铜、钨铜、银钨,按零件型腔反向设计
- 工艺:工件+电极浸油中,CNC 自动进给电极逼近工件放电
- 频率:10–100 kHz,每秒数万次放电
- 应用:复杂模具型腔、深窄肋槽、微孔、齿轮、螺纹、文字/纹理、难加工材料精密成形
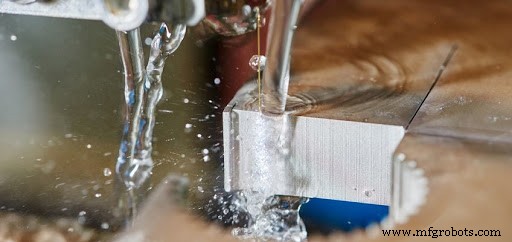
2. 线切割 EDM (WEDM) —— 本文重点
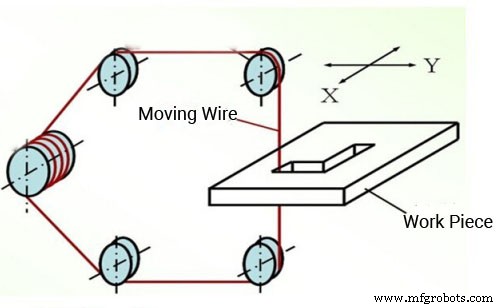
- 电极:连续移动的细金属丝(黄铜/镀锌铜/分层铜/钼丝/钨丝),直径 0.1–0.3mm
- 原理:丝电极脉冲放电切割工件,丝不断更新(慢丝)或往复复用(快丝)
- 核心限制:丝必须全程穿过工件,仅能加工通孔/通槽/外轮廓。盲腔需先小孔 EDM 钻启动孔
- 高压上下喷嘴:强制流体冲刷放电区,排屑、冷却、稳定放电
快走丝 (WEDM-HS) vs 慢走丝 (WEDM-LS) 深度对比
| 维度 | 快走丝 (WEDM-HS) | 慢走丝 (WEDM-LS) |
|---|---|---|
| 电极丝运动 | 高速往复(8–10 m/s),循环使用 | 低速单向(<0.2 m/s),一次性使用 |
| 电极丝材质 | 钼丝(Φ0.1–0.2mm) | 黄铜/镀锌铜/分层铜(Φ0.15–0.3mm) |
| 加工精度 | ±0.01–0.02 mm | ±0.002–0.005 mm |
| 表面粗糙度 | Ra 1.5–2.5 μm | Ra 0.1–0.4 μm(多次修刀) |
| 切割效率 | 高(主切 80–150 mm²/min) | 低(主切 20–60 mm²/min,多次修刀总效率更低) |
| 丝抖动/反向停顿 | 有,影响精度/面质 | 无,运行极稳定 |
| 设备成本 | ¥15–50 万 | ¥80–300 万 |
| 运行成本 | 低(丝可重复用) | 高(丝耗大、滤芯/树脂/导轮耗材) |
| 典型应用 | 模具框架、非精密结构件、大批量简单轮廓、教学/维修 | 精密模具、航空航天/医疗/电子关键件、镜面/微细特征、高一致性批量 |
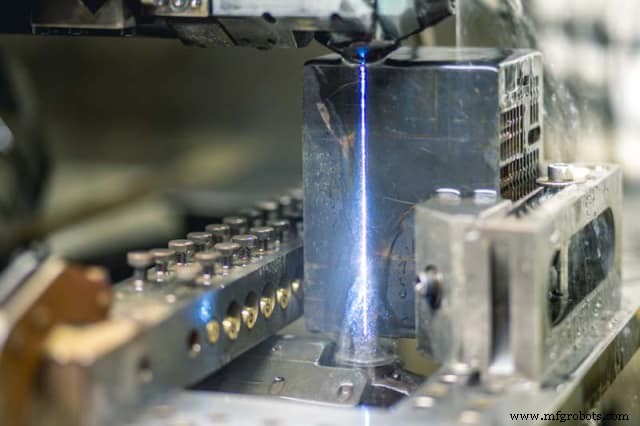
3. 小孔 EDM (Hole Drilling EDM)
- 电极:中空管状(铜/黄铜/钢),直径 0.3–3mm
- 介质液通过电极内腔高压喷射,同步冷却排屑
- 应用:线切割启动孔、喷油嘴微孔、透平叶片冷却孔、顶针孔、取断丝锥/钻头、燃烧器雾化孔
- CNC 自动多孔加工,无人化、高精度、可倾斜角度钻孔
成型 EDM vs 线切割 EDM 核心差异
| 维度 | 成型 EDM | 线切割 EDM |
|---|---|---|
| 加工对象 | 型腔、盲孔、三维曲面、文字纹理 | 平面轮廓、通孔、通槽、锥度面、薄片 |
| 电极运动 | 电极 Z 向进给/三轴联动 | 工件 XY 平面移动(+UV 轴锥度) |
| 孔类能力 | 通孔+盲孔 | 仅通孔(需预钻启动孔) |
| 微细特征 | 微孔/窄槽/高深宽比 | 极窄缝(0.15mm+)、高深宽比 |
| 表面质量 | Ra 0.2–0.8 μm(多次修刀) | Ra 0.1–0.4 μm(慢丝多次修刀) |
EDM 八大核心竞争优势
- 征服难加工材料:硬质合金、PCBN、PCD、淬火钢(HRC 60+)、高温合金、钛合金——软电极加工硬工件,无硬度障碍
- 零切削力→微细/深腔/薄壁无变形:深径比>20 的微孔、薄壁型腔、蜂窝结构、薄片零件
- 特殊导电材料/复杂形状成形:任意平面轮廓、锥度、螺旋线、内部尖角(R<0.05mm)
- 表面高精度高光洁:慢丝多次修刀 Ra<0.1 μm,尺寸稳定性 ±0.002 mm
- 规避热处理变形:先热处理硬化→再 EDM 成形,消除热处理变形风险
- 刀具够不着的地方 EDM 能到:深腔窄槽、内部尖角、盲区特征(成型 EDM)
- 工艺极其稳定可预测:参数固化后,批次一致性极高,自动化无人化成熟
- 无人化运行→人工成本低:自动穿丝、自动换电极、在机测量、灯塔工厂标配
典型应用领域全景
- 模具制造(核心主场):注塑模/压铸模/冲压模型腔、镶块、滑块、顶针孔、冷却水路、排气槽、文字/纹理。EDM 占模具加工工时 30–50%
- 航空航天:叶片冷却孔、燃油喷嘴、整流罩型腔、起落架销轴、发动机盘/轴、蜂窝结构修复
- 医疗器械:植入体微孔/纹理、手术器械齿槽、微创器械关节、牙种植体螺纹、听力学器件
- 汽车/动力总成:喷油嘴偶件、变速箱齿轮/同步器、燃油泵柱塞、制动卡钳型腔、电驱电机转子轴
- 电子/半导体/光学:连接器模具、引线框架模具、光学模具镜面、探针卡、光掩模版修补
- 工具/量具/刀具制造:硬质合金刀具成型、量块/塞规/螺纹规、PCD/PCBN 刀片成形
EDM 工艺选型决策指南
- 材料导电吗?否→EDM 不适用(改激光/超声波/化学刻蚀)
- 特征是通孔/平面轮廓/锥度面?是→线切割(精度要求高→慢丝;成本敏感简单件→快丝)
- 特征是盲腔/三维曲面/微孔/文字?→成型 EDM
- 需线切割但无法穿丝?→小孔 EDM 钻启动孔 + 线切割
- 批量大、几何简单、材料软?→优先 CNC 铣/车/磨,EDM 作补充
- 原型/小批量/极高硬度/极限公差/复杂几何?→EDM 首选
结语
EDM 不是“万能”,而是“常规切削无能为力时的终极答案”。1940 年代发明,经 CNC 数字化、自动穿丝/换电极、智能脉冲电源、在机测量闭环进化,已成精密制造标准基建。根松精密配备沙迪克/三菱/牧野/沙迪克慢丝、快丝、成型 EDM、小孔 EDM 全谱系设备,提供从工艺可行性评审、电极设计、编程仿真、加工执行、三坐标/表面形貌/白层厚度全维检测的一站式 EDM 服务。
发送图纸获取 EDM 工艺可行性分析 | 查看 EDM 加工案例库
制造工艺