


掌握复杂加工图纸:5大核心要点解析
1. 常见结构的标注方法
常见孔的标注方法
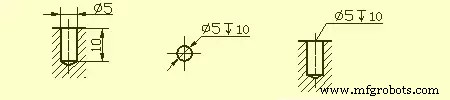
盲孔
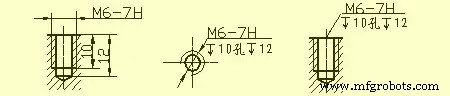
螺纹孔
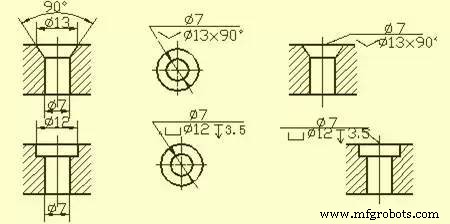
沉孔
锥孔
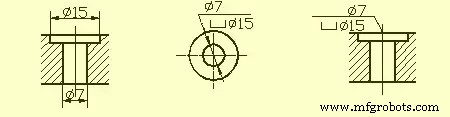
倒角的标注方法
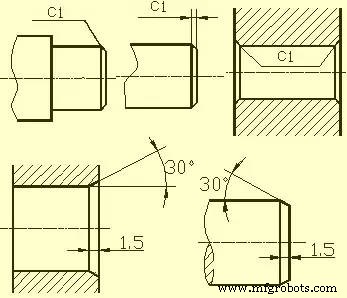
2. 零件上的加工结构
退刀槽与砂轮超程槽
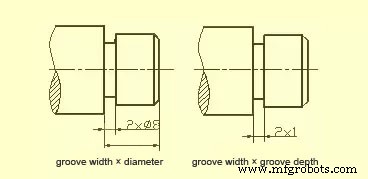
零件切削加工时,为方便刀具退让并保证装配时相关零件接触面贴合,应在加工表面的台阶处预先加工退刀槽或砂轮超程槽。
车外圆时退刀槽尺寸一般标注为"槽宽×直径"或"槽宽×槽深"。磨外圆或磨外圆及端面时设置砂轮超程槽。
钻削结构
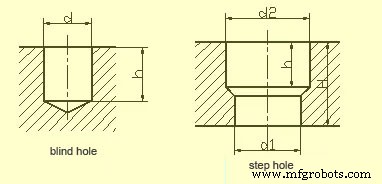
麻花钻钻削盲孔时,孔底呈120°锥角。钻削深度指圆柱部分深度,不含锥坑。阶梯钻削过渡处也有120°圆台,其绘图及尺寸标注如图所示。
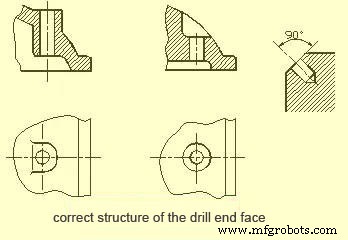
钻削时要求钻头轴线尽可能垂直于工件端面,以保证钻削精度并避免钻头折断。三种钻削端面的正确结构如图所示。
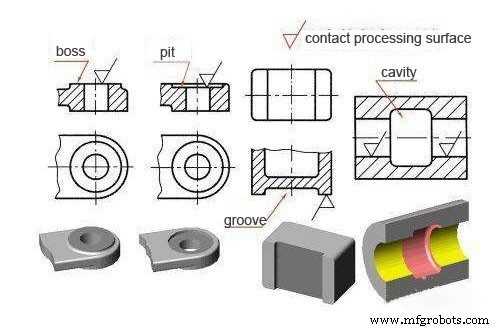
凸台与凹坑
零件与其他零件的接触面通常需加工。为减少加工面积并保证良好接触,铸件上常设计凸台和凹坑。螺栓支撑面凸台或支撑面凹陷形式,通过槽结构减少加工面积。
3. 常见零件结构
轴类零件
此类零件包括轴、套等。表达视图时,绘制基本视图并配合适当剖视图和尺寸即可表达主要形状特征和局部结构。为便于加工观图,轴线一般水平投影,最好选择轴线为侧垂线的位置。
套类零件标注尺寸时,常以轴线为径向尺寸基准,如图A-A剖视所示的Ф14和Ф11等。这样统一了设计基准和加工工艺基准(车床加工轴类时,两端中心孔由顶尖支撑)。长度方向基准常选重要端面、接触面(肩)或加工面。
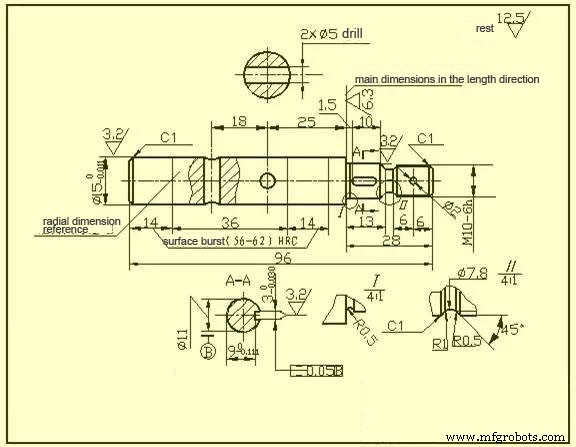
图中粗糙度Ra6.3的右肩面作为长度方向主基准,标注13、28、1.5、26.5等尺寸;再以右轴端为长度方向辅助基准,标注总长96。
盘盖类零件
此类零件基本形状为扁平盘状,包括端盖、阀盖、齿轮等。主体结构基本为回转体,常有各种法兰和均布圆孔、筋板等局部结构。选视图时,一般以对称面或回转轴线剖视图为主视图,需配合其他视图(如左视图、右视图或俯视图)表达形状和均布结构。图中增加左视图表达圆角方形法兰和四个均布通孔。
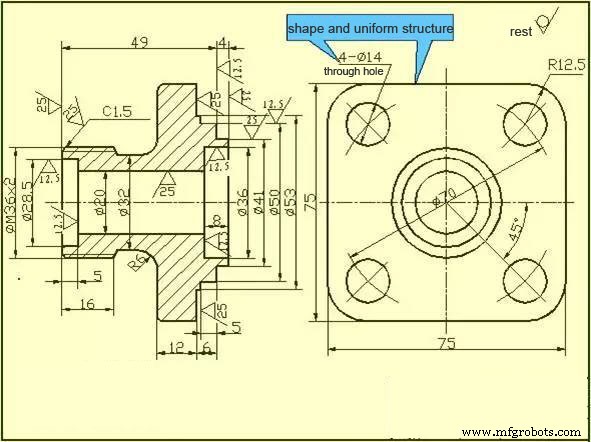
标注尺寸时,通常以轴孔轴线为径向尺寸基准,长度方向主基准常为重要端面。
叉架类零件
此类零件包括叉、连杆、轴承等。因加工位置多变,选择主视图主要考虑工作位置和形状特征。其他视图常需两个以上基本视图,并配合适当局部视图、剖视图表达局部结构。图中脚踏零件视图精炼清晰,右视图对表达轴承宽度和筋板非必要,T型筋板用剖视更合适。
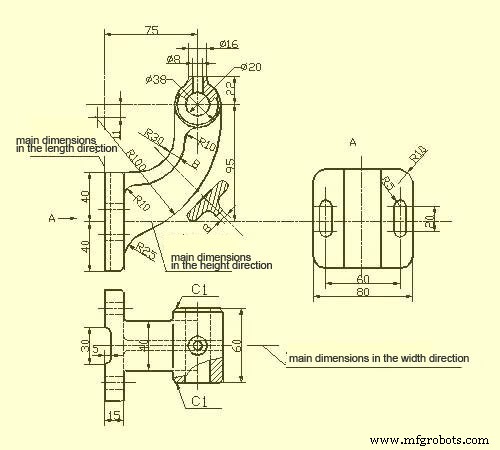
标注尺寸时,通常以安装基准面或零件对称面为尺寸基准,具体标注方法参考图示。
箱体类零件
此类零件形状结构较前三类复杂,加工位置变化多,包括阀体、泵体、减速器箱体等。选主视图主要考虑工作位置和形状特征。选其他视图时,根据实际采用适当剖视图、全剖、半剖、局部视图、斜视图清晰表达内外部结构。
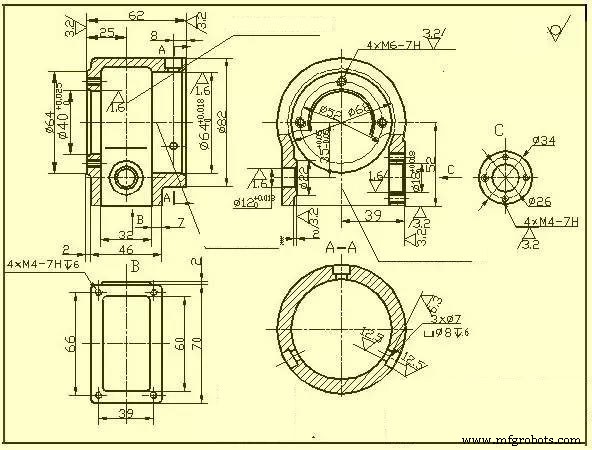
标注尺寸时,通常以箱体轴线、重要安装面、接触面(或加工面)、主要结构对称面(宽、长)为尺寸基准。需切削加工的部分,尺寸应尽可能便于加工和检查标注。
4. 表面粗糙度
零件表面峰谷间距微小的微观几何特征称为表面粗糙度,主要由刀具留下的刀痕和切削时表面金属塑性变形形成。
表面粗糙度是评价零件表面质量的技术指标,影响零件配合性质、工作精度、耐磨性、耐腐蚀性、密封性和外观。
表面粗糙度的代号、符号及标注
GB/T 131-1993规定了表面粗糙度代号及标注方法。图纸上表示零件表面粗糙度的符号如下表所示。
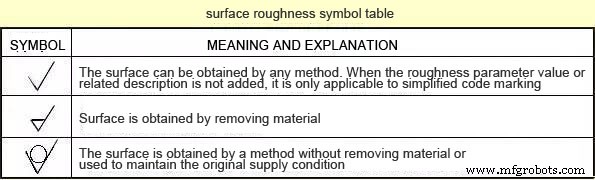
零件表面粗糙度主要评价参数
- 轮廓算术平均偏差:取样长度内轮廓偏移绝对值的算术平均值。
- 轮廓最大高度:取样长度内轮廓峰顶线与轮廓谷底线之间的距离。
注:选用时优先采用Ra参数。
图样上表面粗糙度符号的标注方法
- 表面粗糙度代号(符号)一般标注在可见轮廓线、界线或其延长线上,符号尖角必须从物料外指向表面。
- 表面粗糙度代号中的数字和符号方向必须按要求标注。
- 同一图样上每个表面一般只标注一次代号(符号),且尽量靠近有关尺寸线。空间狭窄或不便标注时可引出标注。全零件表面粗糙度要求相同时,可在图样右上角统一标注。大多数表面要求相同时,可将最常用代号标注在右上角,并加"其余"字样。统一标注的代号(符号)及说明文字高度应为图样标注字高的1.4倍。
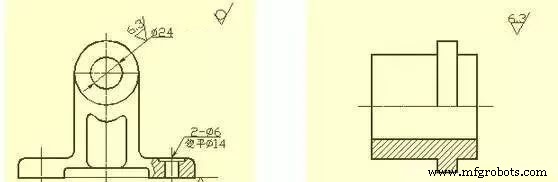
零件上连续表面、重复特征(如孔、齿、槽等)及由细实线连接的不连续表面,代号(符号)只标注一次。
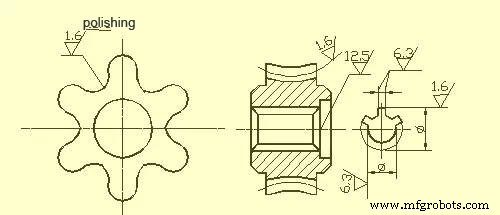
同一表面有不同粗糙度要求时,用细实线画分界线,分别标注相应代号和尺寸。
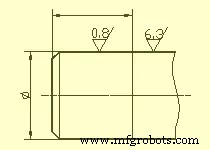
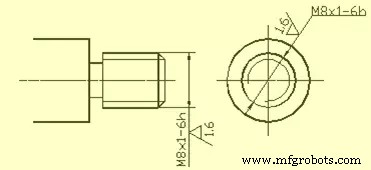
齿轮、螺纹等工作面未画出齿形时,表面粗糙度代号(符号)标注方法如图所示。
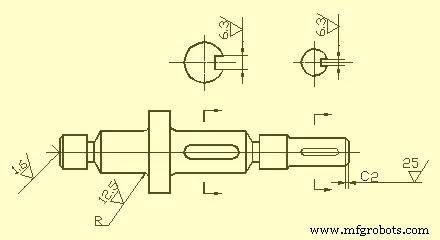
中心孔工作面、键槽工作面、倒角、圆角的表面粗糙度代号可简化标注。
零件需局部热处理或镀(涂)层时,用粗点划线画出范围并标注尺寸,要求也可写在表面粗糙度符号长边横线上。
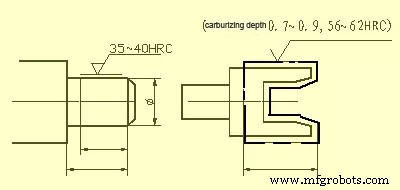
5. 标准公差与基本偏差
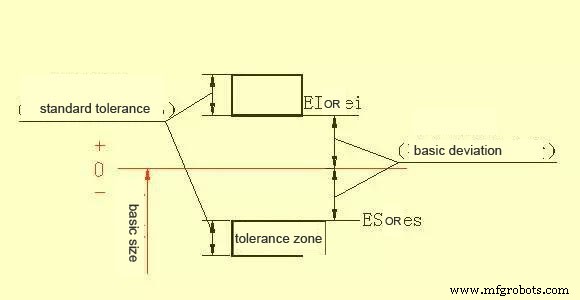
为便于生产、实现零件互换并满足不同使用要求,国家标准"极限与配合"规定公差带由标准公差和基本偏差两要素组成。标准公差决定公差带大小,基本偏差决定公差带位置。
1) 标准公差
标准公差值由基本尺寸和公差等级决定。公差等级是确定尺寸精度的标志,分20级:IT01、IT0、IT1……IT18。尺寸精度由IT01至IT18依次降低。具体数值查阅相关标准。
2) 基本偏差
基本偏差指标准极限配合中公差带相对零线位置的上或下偏差,一般指靠近零线的偏差。公差带在零线上方时基本偏差为下偏差,否则为上偏差。共有28个基本偏差,用拉丁字母表示,孔用大写、轴用小写。
根据尺寸公差定义,基本偏差与标准公差有如下计算公式:
ES = EI + IT 或 EI = ES - IT
制造工艺