


电火花加工与传统加工:如何选择适合您的制造工艺
当铣削、车削、磨削无法完成任务时,制造工程师会选择电火花加工(EDM)。这就像二元选择:常规加工不可行时,首选EDM。EDM与传统工艺互补。线切割切割速度虽低于铣削/车削,但在其他方面表现优异。
相比传统加工,EDM的优势包括:
加工复杂形状
EDM加工无切削力,刀具与工件均不旋转。线切割常用0.010英寸(约0.25mm)直径电极丝。这意味着:
- 可加工薄壁结构。
- 可切割小半径内角。
- 线切割机可切割挤压模的狭缝。
- 沉降EDM可加工高深宽比的盲孔型腔。
- 可制造非圆形孔洞和开口。
- 可替代齿轮等二维形状的拉削加工。
加工高硬度材料
材料硬度几乎不影响线切割速度,也不限制零件几何形状。钨钢、工具钢、铬镍铁合金及硬度超HRC38的金属,传统加工缓慢且昂贵,而EDM极具优势。
特别优势:热处理后可将零件调整至最终尺寸,消除淬火和应力释放引起的变形。
高表面质量
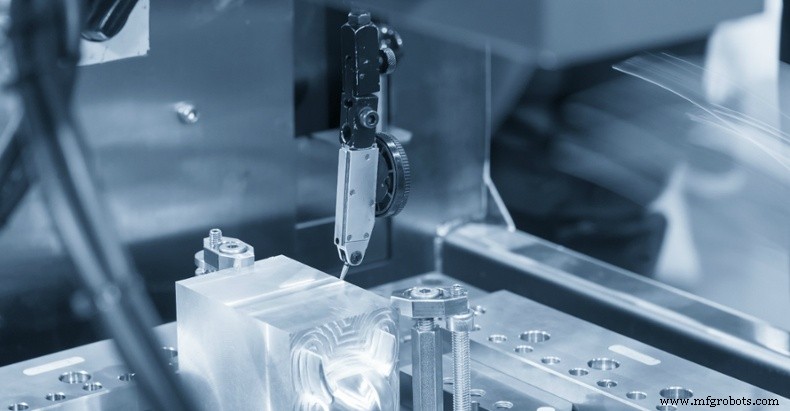
不同于传统工艺,EDM表面纹理极其随机。这在方向性或“纹路”影响产品性能时具有优势。此外,EDM可实现5 RMS(约4微英寸Ra)的镜面光洁度(需多次修光,故线切割速度极低)。
降低成本
在复杂二维几何、高硬度材料等适用工件上,EDM较传统工艺更具成本优势。例如:
- 无需特殊刀具(节省成本和交期)。
- 修光工序省去二次精加工。
- 可叠层切割多个零件。
- 切割下料可回收利用,非切屑制造。
- 避免工件在多道常规工序间周转,一次装夹完成最终形状(同时提高精度)。
EDM在以下具体工程场景下优于传统CNC机床:
需要尖锐内角时
选对电极丝类型、张力和进给条件,EDM(尤其是线切割)在加工尖锐内角时大显身手。
传统CNC因刀具多为圆形,难以实现尖锐或方形内角,会留下圆角(倒角)。虽有方头铣刀、单边倒角等对策,但机加工人员常被迫接受内角圆角。线切割电极丝虽也为圆形,但远比CNC刀具细,可近似形成方形内角,圆角半径可低至0.005英寸。
需要深腔加工时
传统CNC深腔加工需长刀具,高长径比易产生颤振,导致加工质量差。
EDM不易颤振,可轻松实现长径比20:1的深孔,特定条件下甚至达100:1。
工件材料极硬时
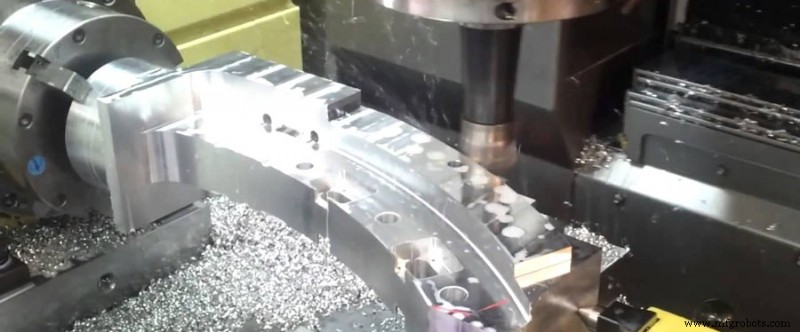
EDM主要用途之一是加工模具、模具甚至机床刀具本身。这些零件常用淬硬钢、钨钢等难以用切削刀具加工的高硬度材料。
EDM优势在于金属硬度不大幅影响其满足严格公差的能力。哈氏合金(镍钼合金)、钛合金、铬镍铁合金等也可用EDM加工。
需要镜面抛光时
EDM加工表面通常呈微坑状。但通过严格控制参数,可在无需抛光的情况下获得优异镜面光洁度。
关键在于EDM不产生传统加工那样具有“纹路”的定向表面。
通过极低功率、极慢速度加工,可显著减小微坑尺寸,最终实现约5 RMS(4微英寸Ra)的超光滑表面。
制造模具时
制造模具时,EDM有时优于CNC加工,因其能精准切割工具钢等高硬度金属。有时先用CNC铣削或沉降EDM粗加工,再用线切割进行精细或最深部位加工。
许多注塑企业结合CNC与EDM,按工序择优选用。
需要严格公差时
EDM可简化精密加工,因其能达到极严格公差。关键是无物理接触,工件极难因EDM变形。
通过多次加工,EDM可达±0.0002英寸公差。但需大幅降低切割速度以确保最高精度。
制造工艺