


铝件加工变形难题?这些技巧与操作要点助您精准控制
铝件变形成因复杂,涉及材料、零件结构、生产条件等多方面。主要包括:毛坯内应力导致的变形、切削力与切削热引起的变形、夹紧力导致的变形。
减少铝件加工变形的工艺技巧
1. 降低毛坯内应力
自然/人工时效及振动处理可部分消除毛坯内应力。预加工也是有效工艺。针对“头大耳大”余量大的毛坯,预先加工去除多余部分、减少各部位余量,不仅能减小后续工序变形,预加工放置一段时间后还能释放部分内应力。
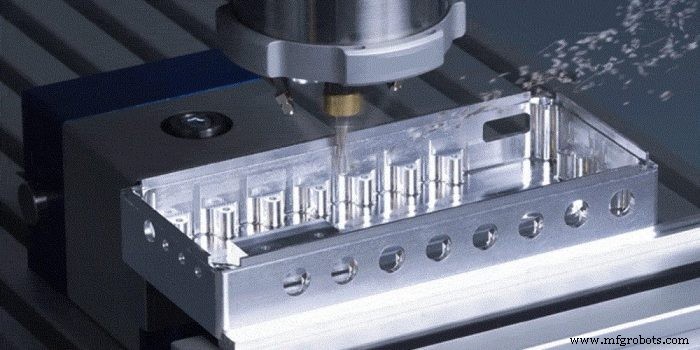
2. 提升刀具切削性能
刀具材质与几何参数对切削力、切削热影响显著,正确选刀是减少变形的关键。
① 合理选择刀具几何参数
① 前角:在保证刃口强度前提下,适当选大前角。既能磨制锋利刃口,又能减少切削变形、利于排屑,从而降低切削力与切削温度。严禁使用负前角刀具。
② 后角:后角大小直接影响后刀面磨损与加工表面质量。切削厚度是选取后角的关键条件。粗铣因进给大、负荷重、发热大,需良好散热条件,故选较小后角。精铣要求刃口锋利、减小后刀面与加工面摩擦、降低弹性变形,故选较大后角。
③ 螺旋角:为使铣削平稳、减小铣削力,螺旋角宜选尽可能大。
④ 主偏角:适当减小主偏角可改善散热条件、降低加工区平均温度。
② 改进刀具结构
① 减少铣刀齿数、增大容屑空间。铝材塑性大、切削变形大,需更大容屑空间,故齿槽底圆半径宜大、齿数宜少。
② 精细修磨刀齿。刀齿切削刃粗糙度应 < Ra0.4μm。新刀使用前用细油石轻磨前后刀面,消除磨制残留毛刺与微锯齿,可降低切削热与变形。
③ 严控刀具磨损标准。刀具磨损后工件粗糙度增大、切削温度升高、变形加剧。除选耐磨材质外,磨损标准不宜超 0.2mm,否则易产生积屑瘤。切削时工件温度一般不超 100°C 以防变形。
3. 改进工件夹持方法
针对刚性差的薄壁铝工件,可采用以下夹持减少变形:
① 薄壁套类零件:若用三爪自定心卡盘或弹簧夹头径向夹紧,松开后必变形。应改用刚性好的轴向端面压紧。利用零件内孔定位,自制螺纹芯轴套入内孔,用压板压紧端面再拧螺母。车外圆时避免夹紧变形,可获满意精度。
② 薄壁薄板件:最好用真空吸盘获取均匀分布夹紧力,配合小切深加工,能有效防止变形。
③ 填料法:为提高薄壁件工艺刚性,可在内部填充介质减少夹紧切削变形。如灌入含 3%~6% 硝酸钾的尿素熔体,加工后用水或酒精溶解排出。
4. 合理安排工序
高速切削因余量大、间歇切削易产生振动,影响精度与粗糙度。CNC 高速切削工序通常分:粗加工—半精加工—清角加工—精加工。高精度零件有时需二次半精加工再精加工。粗加工后自然冷却消除内应力、减少变形。粗加工留余量应大于变形量,通常 1~2mm。精加工时保持均匀加工余量 0.2~0.5mm,使刀具处于稳定状态,大幅减少切削变形,获得良好表面质量与精度。
减少加工变形的操作技巧
除上述原因,实际操作手法对铝件变形影响同样关键。
- 大余量零件采用对称加工:为获得良好散热条件、避免热集中,加工时应对称进行。如 90mm 厚板加工至 60mm,单面铣完即铣另面一次成型,平面度达 5mm;若采用反复进给对称加工,每面分两次加工,最终平面度可达 0.3mm。
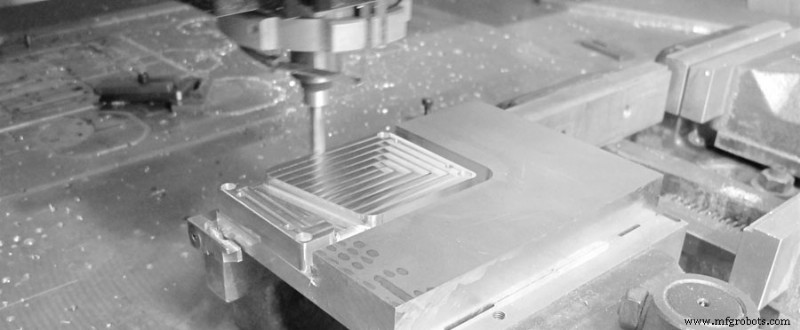
- 多腔板件采用多层加工:不可按一腔一腔顺序加工,易造成受力不均变形。采用多层加工,每层尽量同步加工所有腔,再加工下一层,使零件受力均匀、减少变形。
- 调整切削用量降低切削力与热:三要素中背切深影响切削力最大。余量过大单次切削力过大,不但变形工件,还影响主轴刚性与刀具寿命。减小背切深虽降效率,但配合高速铣削提高进给与转速,可在保证效率前提下降低切削力。
- 注意铣削顺序:粗加工追求效率与单位时间去除率,通常采用顺铣,以最快速度最短时间去除毛坯表面余量,基本形成精加工几何轮廓。精加工重精度高质量,应采用逆铣。因逆铣切削厚度由最大渐减至零,加工硬化程度大幅降低,同时减少零件变形。
- 精加工前适当放松压板:薄壁件夹紧变形难以完全避免。精加工至最终尺寸前,可松开压板让工件自由恢复原状,再微调夹紧(完全凭手感),以此获得理想效果。夹紧力作用点最好在支撑面上,方向朝向工件刚性好方向,在不松动前提下夹紧力越小越好。
- 型腔加工避免铣刀直插:防止铣刀像钻头直插导致容屑空间不足、排屑不畅、过热膨胀崩刃、断刀等不良现象。先用同尺寸或大一号钻头钻底孔再铣削,或用 CAM 软件生成螺旋切入程序。
影响铝件加工精度与表面质量的主要因素是此类零件加工易变形,要求操作者具备一定经验与技巧。
制造工艺