


刀具与工艺选择如何决定面铣表面质量
铣削表面形成取决于什么?取决于所用刀具类型和工艺,铣削后的表面可能是轴向表面、径向表面或复杂表面。
铣削表面的刀具类型
01. 轴向生成表面
刀片底部形状决定表面质量。刀尖圆弧(RE)有时会产生尖点。尖点大小取决于圆弧半径和进给量。
带平行切削刃(BS)的刀片可加工平面。根据铣刀的轴向公差和跳动,最突出的刀片产生最终表面。
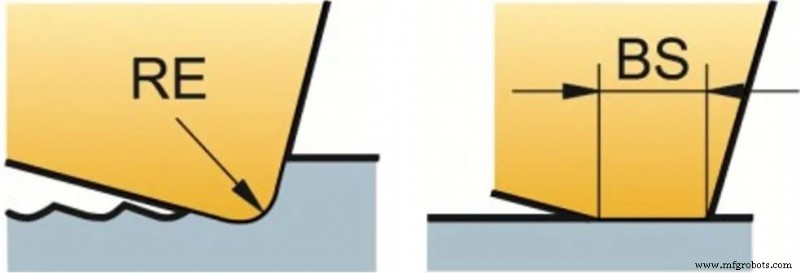
为获得最佳铣削表面质量,重要的是确保每转进给量(fn = fz×zn)小于BS的80%。
随着铣刀直径增加(及超密齿铣刀),齿数和每转进给量增加,从而需要更大的BS。一旦每转进给量超过平行刃宽度,铣刀轴向跳动将影响表面质量。
为获得最佳铣削表面质量:
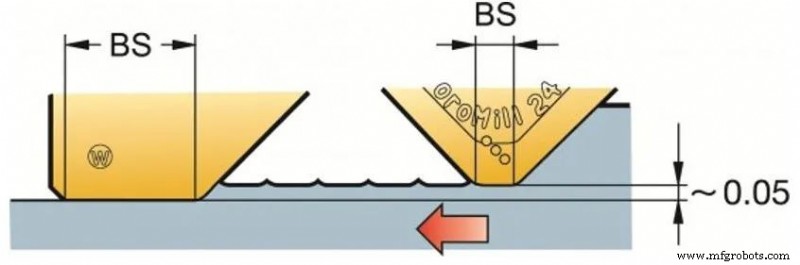
- 使用BS至少比fn大25%的刮刀(Wipert)刀片或其他带刮刀的铣削刀片
- 使用陶瓷刀片可加工更好表面光洁度
- 使用切削液避免粘刀
刮刀刀片
刮刀刀片或长平行刃可实现大直径精加工。刮刀刀片高于标准刀片以确保其产生最终表面。最大fn不应超过BS的80%。
圆形刀片
圆形刀片或大圆弧刀尖可实现极高生产率,但无法产生高质量表面。铣刀直径越大,表面质量越差。
02. 径向生成表面
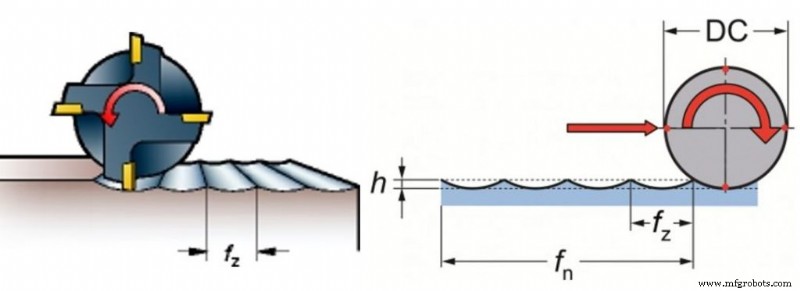
使用立铣刀、方肩铣刀或面铣刀时产生径向表面。径向生成的表面,轮廓在刀具侧刃上加工。
每个齿用一个尖点(h)加工,尖点宽度等于每齿进给fz,尖点深度由铣刀直径与fz关系决定。理论计算获得的尖点尺寸最小。
03. 复杂表面生成
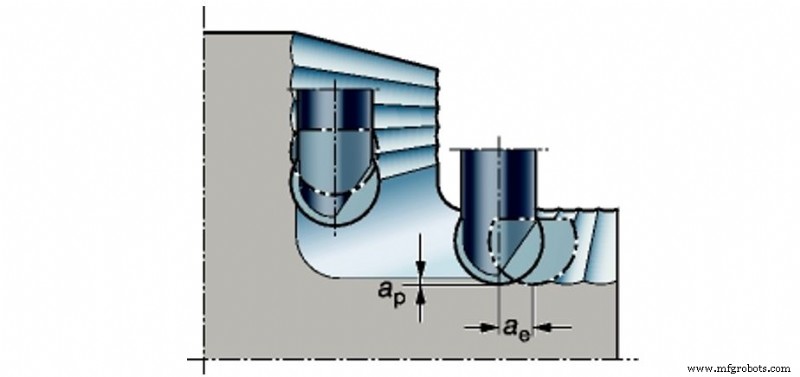
使用球头铣刀时生成复杂表面。
铣削表面的工艺
按面铣方法分为三类:刀尖轨迹法、成形刀具法、展成法。
刀尖轨迹法依靠刀尖相对于工件表面的运动轨迹获得工件所需表面几何形状,如车外圆、刨平面、磨外圆、用样板车成形表面等。轨迹取决于机床提供的刀具与工件相对运动。
成形刀具法简称成形法。使用与工件最终表面轮廓相匹配的成形刀具或成形砂轮等加工成形表面,如成形车削、成形铣削、成形磨削。因制造成形刀具困难,一般仅用于加工短成形表面。
展成法也称滚齿法。加工时刀具与工件作相对展成运动,刀具与工件瞬心线相互纯滚动,保持一定速度比关系,加工表面为此运动中刀刃的包络面。滚齿、插齿、剃齿、磨齿、珩齿均属展成法。部分切削工艺兼具刀尖轨迹法和成形刀具法特点,如车螺纹。
制造工艺