


原型零件加工的6大验证方法:CNC工艺全流程解析
发布于 2019年4月12日 | 作者:Judy,WayKen 项目经理
实践出真知。虽跳过原型阶段看似省时,实则在开发后期付出更高代价。正如试穿裤子、试驾汽车,量产前用 原型零件 验证设计才是正道。
CNC 加工原型零件
原型制作无标准答案,工艺选择取决于项目需求。CNC 加工是快速原型领域主流工艺,属减材制造,与 3D 打印截然不同。供应商拿到项目后,通常按以下流程执行:
1. 分析图纸,确定加工方案
依据客户图纸分析零件形状、尺寸精度、表面粗糙度、材料、毛坯类型及热处理状态,选定机床、刀具、定位夹具、加工方法、序列及切削参数。充分发挥 CNC 机床指令功能与效率,规划合理刀具路径,减少走刀次数,缩短加工时间。
2. 合理计算刀具路径坐标
按零件几何尺寸与编程坐标系,计算刀具中心运动轨迹,获取所有刀位数据。数控系统具备线性/圆弧插补功能:平面轮廓由直线、圆弧组成时,仅需计算起止点、圆心(或半径)、几何元素交点或切点坐标。若无刀具补偿功能,则计算刀具中心运动轨迹坐标。复杂曲面需用直线/圆弧段逼近,按精度要求计算节点坐标。
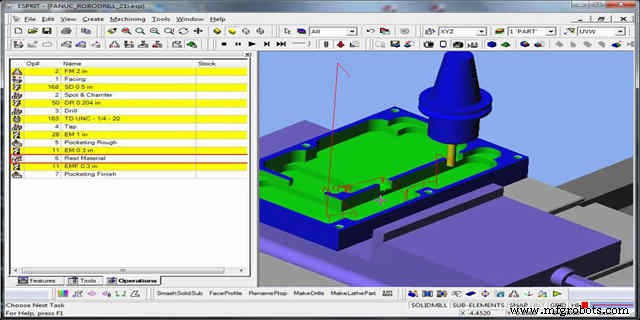
3. 编写 CNC 加工程序
依据刀具路径、工艺参数及辅助动作,按数控系统指令格式编程。注意:程序规范易读易传;熟悉机床性能与指令,灵活运用各指令技巧。
4. 采购材料
常用材料分金属与塑料。金属主攻铝、不锈钢、钣金、镁合金、钛合金;塑料涵盖 ABS、PMMA、PC、PP、POM 等。
5. CNC 加工执行
粗加工:大刀大切深快速去除余量,防震动导致工件松动,开粗后及时检查重新对刀。
余量清理:复杂型腔大刀留下死角,需换小刀二次粗加或清角。
半精加工:大面积区域可半精加以减少刀具损耗。
精加工:留足余量防止过切,机上检测合格后卸件,备战下一件。
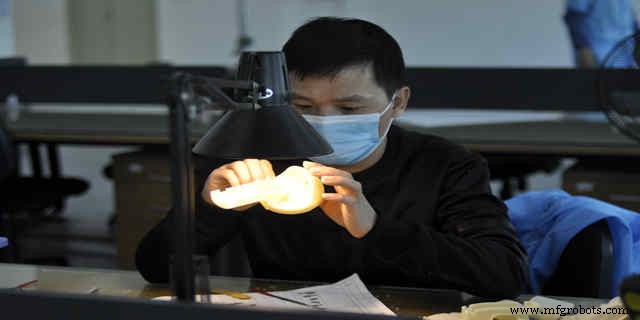
6. 表面处理
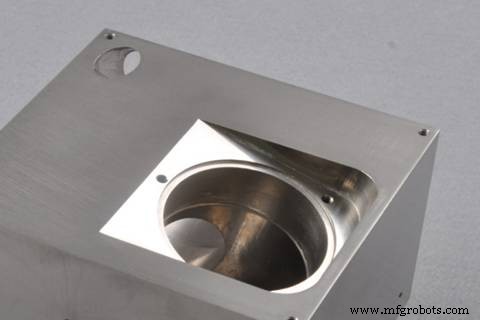
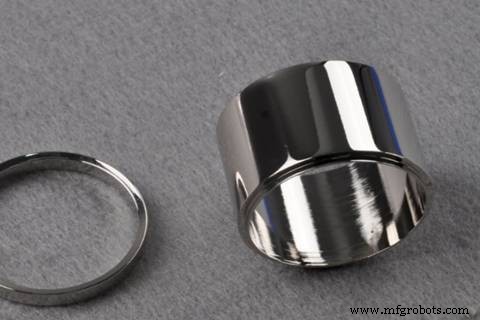
CNC 后处理工艺丰富:人工清角、喷砂、抛光、喷漆、丝印、电镀、氧化等。
清角:CNG 先天无法加工尖角,需人工修整并调整装配关系。
打磨:去除毛刺刀纹,砂纸粒度从粗到细分级。
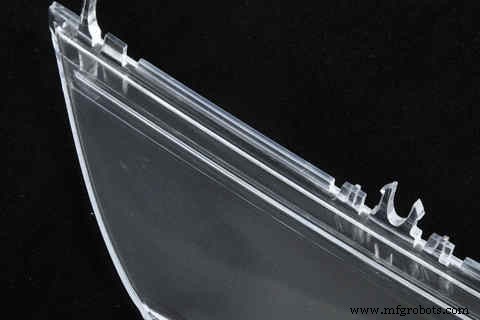
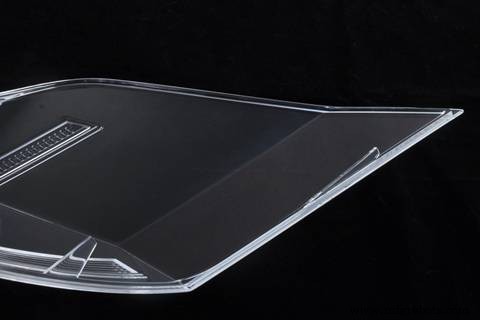
抛光:PMMA、PC 需抛光达透明/镜面效果。
喷砂:去微小毛刺、形成微坑为后续工序铺垫、构建表面压缩层提高疲劳强度。
喷漆:按潘通色号/RAL 色号着色,兼具防护与装饰。
丝印:印制 LOGO,颜色可选。
电镀:电解附着金属膜,防氧化、增耐磨/导电/反光/耐腐蚀、提升质感。
氧化:解决铝合金表面硬度与耐磨不足,拓宽应用、延长寿命。
总结
CNC 加工是原型制作最主流工艺。WayKen 专精各类零件 CNC 加工,交期短、公差严、价格优,欢迎咨询询价。
制造工艺