


刀具崩刃、磨损与剥落:成因、预防与对策全解析
刀具崩刃
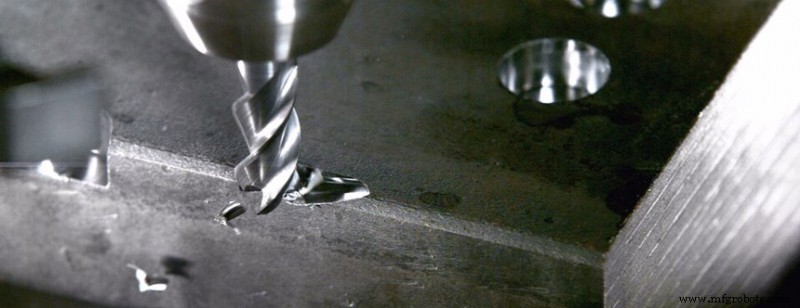
刀具崩刃表现形式
1) 切削刃微小崩损
工件材料组织、硬度、余量不均匀,前角过大导致切削刃强度低,工艺系统刚性不足引起振动,或切削间歇、磨削质量差时,切削刃易发生崩损。即刃口区出现微小崩裂、缺口或剥离。发生后刀具丧失部分切削能力,但可继续工作。切削继续时,刃口受损部分可能迅速扩大,导致更大损伤。
2) 切削刃或刀尖崩掉
此类损伤常发生在比微崩损更严重切削条件下,或为微崩损进一步发展。崩损尺寸范围大于微崩损,使刀具完全丧失切削能力被迫停止工作。刀尖崩掉常称“掉尖”。
3) 刀刃或刀具断裂
切削条件极差、切削用量过大、有冲击载荷、刀片或刀具材料有微裂纹、因焊接/磨削产生残余应力、操作不慎等因素,可能导致刀刃或刀具断裂。此类损伤后刀具无法继续使用,报废。
4) 刀片表面剥落
针对脆性材料,如高TiC含量硬质合金、陶瓷、PCBN等,因表面结构缺陷或潜在裂纹、或因焊接/磨削产生表面残余应力,当刀具表面不够稳定或承受交变接触应力时易剥落。剥落可能发生在前刀面、后刀面,剥落物呈片状、剥落面积大。涂层刀具更易剥落。刀片轻微剥落后仍可工作,严重剥落后丧失切削能力。

5) 切削部分塑性变形
因钢和高速钢强度硬度低,切削部分可能发生塑性变形。硬质合金在高温三向压应力下也会产生表面塑性流动,甚至导致切削刃或刀尖塑性变形崩损。崩损一般发生在大切削用量加工硬材料时。TiC基硬质合金弹性模量小于WC基,故前者抗塑性变形能力较差或失效更快。PCD和PCBN基本不发生塑性变形。
6) 刀片热裂纹
刀具承受交变机械载荷和热载荷时,切削部分表面因反复热胀冷缩必然产生交变热应力,导致刀片疲劳开裂。例如硬质合金铣刀高速铣削时,刀齿持续承受周期性冲击和交变热应力,前刀面产生梳状裂纹。虽某些刀具无明显交变载荷和应力,但因表面与内部温度不一致也会产生热应力。加上刀具材料必有缺陷,刀片也可能开裂。裂纹形成后,刀具有时可继续工作一段时间,有时裂纹快速扩展导致刀片断裂或刀面严重剥落。
如何预防刀具崩刃
- 根据加工材料和零件特性,合理选择各类刀具材质牌号。在保证一定硬度和耐磨性前提下,须确保刀具材质具备必要韧性。
- 合理选择刀具几何参数。通过调整前后角、主副偏角、刃倾角等,保证切削刃和刀尖有良好强度。切削刃磨负倒棱是防止刀具崩刃的有效措施。
- 保证焊接和磨削质量,避免因焊接磨削不当产生各类缺陷。关键工序用刀具应精磨以提高表面质量并检查裂纹。
- 合理选择切削用量,避免过大切削力和高切削温度导致刀具损坏。
- 尽量保证工艺系统有较好刚性,减少振动。
- 采取正确操作方法,尽量使刀具不承受或少承受突发载荷。
刀具磨损
磨损成因分类
1) 磨粒磨损
加工材料中常含极高硬度微小颗粒,可在刀具表面划出沟槽,即磨粒磨损。磨粒磨损存在于各刀面,前刀面最明显。且可在各切削速度下发生,但低速切削因切削温度低,其他原因磨损不明显,故磨粒磨损为主因。此外,刀具硬度越低,磨粒磨损越严重。
2) 冷焊磨损
切削时工件、切屑与前后刀面间压力大、摩擦强,发生冷焊。因摩擦副相对运动,冷焊产生裂纹并被一侧带走,形成冷焊磨损。冷焊磨损在中等切削速度下通常较严重。实验表明:脆性金属抗冷焊能力强于塑性金属;多相金属小于单相金属;金属化合物冷焊倾向小于单质;化学元素周期表B族元素与铁冷焊倾向较低。高速钢和硬质合金低速切削时冷焊较严重。
3) 扩散磨损
高温切削过程中工件与刀具接触,双方化学元素在固态下相互扩散,改变刀具成分和结构,使刀具表面变脆,增加磨损。扩散现象总保持高浓度梯度向低浓度梯度物体连续扩散。
4) 氧化磨损
温度升高时,刀具表面氧化生成较软氧化物,经切屑摩擦形成的磨损称氧化磨损。例:700-800℃时空气中氧与硬质合金中钴、碳化物、碳化钛氧化生成较软氧化物;1000℃时PCBN与水蒸气发生化学反应。
按磨损形态分类
1) 前刀面损伤
高速切削塑性材料时,前刀面靠近切削刃部分在切屑作用下磨成凹月牙形,故称月牙洼磨损。磨损初期前角增大,改善切削条件,利于切屑卷曲断裂。但月牙洼进一步扩大时,切削刃强度大幅削弱,最终可能导致切削刃崩损。切削脆性材料,或低速薄切屑切削塑性材料时,一般不出现月牙洼磨损。
2) 刀尖磨损
刀尖磨损指刀尖圆弧及相邻副后刀面磨损,是后刀面磨损延续。因散热条件差、应力集中,磨损速度快于后刀面。有时副后刀面形成等距进给量的系列小沟槽,称沟槽磨损。主要由工件表面硬化层和切削纹路引起。加工高加工硬化倾向难切削材料时最易引起沟槽磨损。刀尖磨损对工件表面粗糙度和加工精度影响最大。
3) 后刀面磨损
大切削厚度切削塑性材料时,因积屑瘤存在,刀具后刀面可能不接触工件。此外通常后刀面接触工件,在后刀面形成后角为0的磨损带。一般在切削刃工作长度中部,后刀面磨损较均匀,故可用后刀面磨损带宽度VB表示刀具磨损程度。因几乎所有刀具在不同切削条件下均有后刀面磨损,特别是切削脆性材料或小切削厚度塑性材料时,刀具磨损以此为主,且VB测量简便,故常用VB表示刀具磨损度。VB越大,不仅增加切削力引起切削振动,还影响刀尖圆弧磨损,从而影响加工精度和表面质量。
刀具崩损
刀具崩损成因与对策
1) 刀片牌号规格选择不当,如粗加工选刀片厚度太薄或牌号过硬脆。
对策:增大刀片厚度或立式安装刀片,选择弯曲强度和韧性更高牌号。
2) 刀具几何参数选择不当(如前后角过大等)。
对策:从以下方面重新设计刀具。①适当减小前后角。②采用较大负刃倾角。③减小主偏角。④采用较大负倒棱或切削刃圆弧。⑤磨制过渡刃以增强刀尖。
3) 刀片焊接工艺不当,造成过大焊接应力或焊接裂纹。
对策:①避免三面封闭刀片槽结构。②正确选择焊料。③避免用氧乙炔焰加热焊接,焊后保温消除内应力。④尽量采用机械夹紧结构。
4) 磨削方法不当产生磨削应力和磨削裂纹;磨削后PCBN铣刀齿部振动过大,导致个别齿过载崩刃。
对策:①采用间歇磨削或金刚石砂轮磨削。②选用较软砂轮并频繁修整保持锋利。③重视磨削质量,严格控制刀齿振动。
5) 切削用量选择不合理。用量过大致使机床闷车;间歇切削时切削速度过高、进给量过大、毛坯余量不均、切削深度过小;加工高锰钢等高加工硬化倾向材料时进给量过小等。
对策:重新选择切削用量。
6) 机械夹持刀具槽底面不平或刀片过度伸出等结构原因。
对策:①修整刀槽底面。②合理布置切削液喷嘴位置。③硬质刀杆在刀片下垫硬质合金垫片。
7) 刀具磨损过度。
对策:及时换刀或换刃。
8) 切削液流量不足或供给方式不当,导致刀片过热开裂。
对策:①增加切削液流量。②合理布置切削液喷嘴位置。③采用喷雾冷却等高效冷却方式改善冷却效果。④采用*切削减轻刀片冲击。
9) 刀具安装不当,如:车刀安装过高或过低;面铣刀采用非对称顺铣等。
对策:重新安装刀具。
10) 工艺系统刚性太差,导致切削振动过大。
对策:①增加工件辅助支撑提高夹紧刚性。②减小刀具悬伸长度。③适当减小刀具后角。④采用其他抗振措施。
11) 操作粗心,如:刀具从工件中部切入时动作过猛;刀具未退出即急停。
对策:注意操作方法。
制造工艺