


优化CNC加工:刀具性能准则与选型策略
切削刀具选择是CNC加工过程的重要环节,不仅影响机床加工效率,直接关系零件加工质量。CNC刀具是提高加工效率的前提之一。本文主要介绍CNC加工刀具的性能要求和选择方法。
CNC刀具性能要求
因CNC机床具备高加工精度、高效率、工序集中、装夹次数少等特点,对所用CNC刀具提出更高要求,其性能应高于普通机床用刀具。
选刀时首选标准刀具,必要时可选高效复合刀具和特殊专用刀具。选标准CNC刀具时,应根据实际尽量选择各类先进刀具,如可转位刀具、整体硬质合金刀具、陶瓷刀具等。
选择CNC机床加工刀具还应考虑以下方面:
1)CNC刀具的型号、规格和精度等级
刀具型号、规格、精度等级应满足加工要求,刀具材质应与工件材料相容。
2)良好的切削性能
为适应粗加工或难加工工件,刀具能承受大切深、高进给,具备高速切削和强力切削性能。同时同批刀具切削性能和刀具寿命必须稳定,以便按刀具寿命换刀或通过CNC系统管理刀具寿命。
3)高精度
为满足高精度CNC加工和自动换刀要求,刀具必须高精度,如某些整体铣刀的径向尺寸精度。
4)高可靠性
为确保刀具不发生意外损坏和潜在缺陷影响加工顺利进行,要求刀具及其配套附件具有良好可靠性和强适应性。
5)高耐用度
CNC加工用刀具,无论粗加工还是精加工,耐用度均高于普通机床加工用刀具,以保证CNC机床加工质量。
- 良好的断屑和排屑性能。
CNC加工中断屑排屑不像普通机床可人工及时处理。切屑易缠绕刀具和工件,损坏刀具、划伤工件加工表面,甚至造成人身伤害和设备事故,影响加工质量和机床安全运行。因此要求刀具具备良好断屑排屑性能。
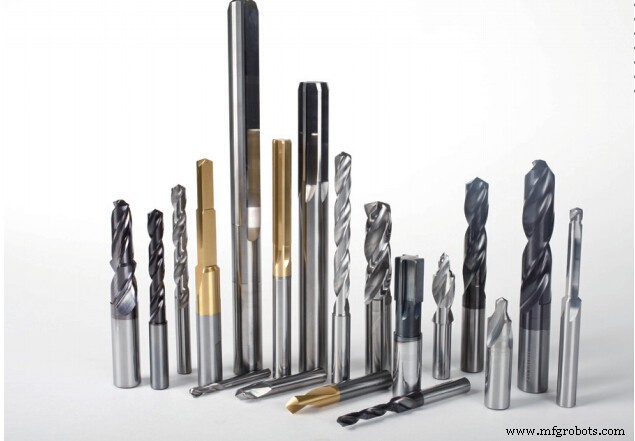
刀具选择方法
因CNC机床主轴转速范围远高于普通机床,主轴输出功率大,相比传统加工方法,对CNC加工刀具提出更高要求:高精度、高强度、好刚性、高耐用度、尺寸稳定性、安装调整方便。这要求合理刀具结构、几何参数标准化系列化。CNC刀具是提高加工效率的前提,其选择取决于被加工零件几何形状、材料状态、夹具刚性及机床选用的刀具。应考虑以下方面:
1)根据零件材料切削性能选刀
车削或铣削高强度钢、钛合金、不锈钢零件,建议选用耐磨性更好的可转位硬质合金刀具。
2)根据零件加工阶段选刀
即粗加工阶段主去除余量,选刚性好、精度较低刀具;半精加工和精加工阶段主保证零件加工精度和产品质量,选耐用度高、精度高刀具。粗加工用刀具精度低,精加工用刀具精度高。
若粗精加工选用同一刀具,建议粗加工用精加工淘汰刀,因精加工淘汰刀刃口仅轻微磨损,涂层磨损后抛光继续使用,影响精加工质量但对粗加工影响小。
3)根据加工区域特征选刀及几何参数
零件结构允许时,选大直径、小长径比刀具;切削薄壁、超薄壁零件的过中心铣刀端刃应有足够向心角以减小刀具和切削零件切削力。加工铝、铜等软材料零件,选前角稍大的铣刀,齿数不超过4齿。
制造工艺