


机械加工与夹具设计中的平面定位进阶技术
机床是机械产品加工生产的核心设备。分析机床夹具结构设计时,必须基于工件加工要求与企业既定定位方案进行选择。
工件常用定位面包括平面、圆锥面、圆柱面、成型面及其组合。定位元件的选择涵盖结构、形状、尺寸与布局。
主支撑元件
1. 支撑钉
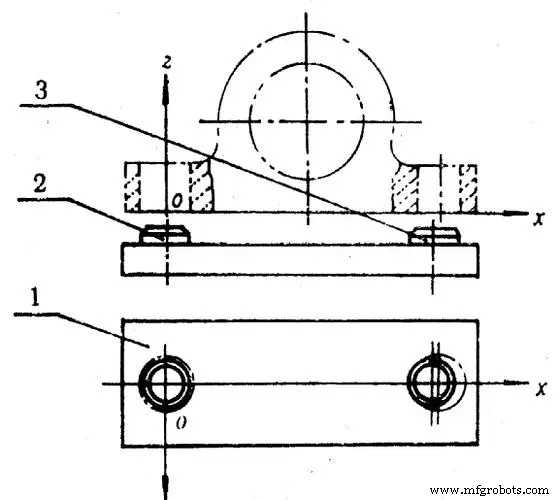
精基准支撑钉分三类,粗基准侧面设置粗支撑钉。可增加垫片支撑钉。使用精加工支撑钉支撑基面时,装配后工作面需精加工,以保证高可靠性。
2. 支撑板
支撑板分两类:一类用于侧面和顶面支撑,另一类用于底面支撑,均适用于精基准。支撑板用螺钉固定在夹具体上,需加装锥销或插入夹具槽中。使用这两类关键支撑板时,装配后工作面应研磨,以满足企业高质量要求。
3. 可调支撑
适用于形状尺寸变化大的粗基准定位,也适用于形状相同但尺寸不同的工件,以及专用可调夹具和组合夹具。加工一批工件前调整一次,随后用螺母锁紧。
4. 自调支撑
支撑位置随工件定位变化自动调整至合适基准面位置。对应固定支撑,仅限制一个自由度。因与定位基面接触点增加,可提高工件刚性与稳定性。适用于机械产品加工生产或刚性不足的粗基准定位场合。
辅助支撑
为保证工件定位时的系统稳定性、增强工件刚性,通常采用辅助支撑解决。它不仅能分担主支撑的支撑力,还能防止工件脱离定位面。
1. 螺旋辅助支撑
可提高工件安装刚性与定位稳定性,但不应限制工件自由度。使用时需逐个调整支撑面位置以适应加工变化。优点:结构简单;缺点:效率极低。
2. 自定位辅助支撑
支撑销高于支撑面。装夹工件时,支撑销作为基准面被压下,工件通过主支撑定位并保持与其他面接触,随后锁紧。适用于工件重量较轻、垂直切削负荷影响较小的场合。
3. 推拉式辅助支撑
支撑销低于支撑面。装夹时推动支撑销接触定位面进行加工,随后锁紧。适用于工件较重、垂直切削负荷影响大的场合。
4. 液压锁紧辅助支架
通过螺纹连接制造,需主油路供压。弹簧作用下支撑销接触工件,经液压夹紧组件锁紧油室。结构较复杂,但锁紧可靠,适合自动化生产线。
制造工艺