


金属可加工性详解:影响因素、提升技巧与评价指标
刀具切削金属的难易程度称为可加工性。受诸多因素影响,难以量化。本文介绍可加工性基础:定义、影响因素、金属可加工性图表、提升方法、测量指标。
什么是可加工性?
可加工性衡量材料(主要指金属)被切削刀具切割成型的难易程度,同时要求获得满意的表面光洁度。可加工性好的材料:切削功率小、表面光洁、刀具磨损少。可加工性差的材料:切削力大、表面质量差、刀具磨损快,加工成本高。
美国钢铁协会(AISI)以160布氏硬度B1112钢可加工性为基准(100%)。高于B1112者评级>100%,低于者<100%。评级依据:正常切削速度、表面光洁度、刀具寿命的加权平均值。
金属可加工性图表
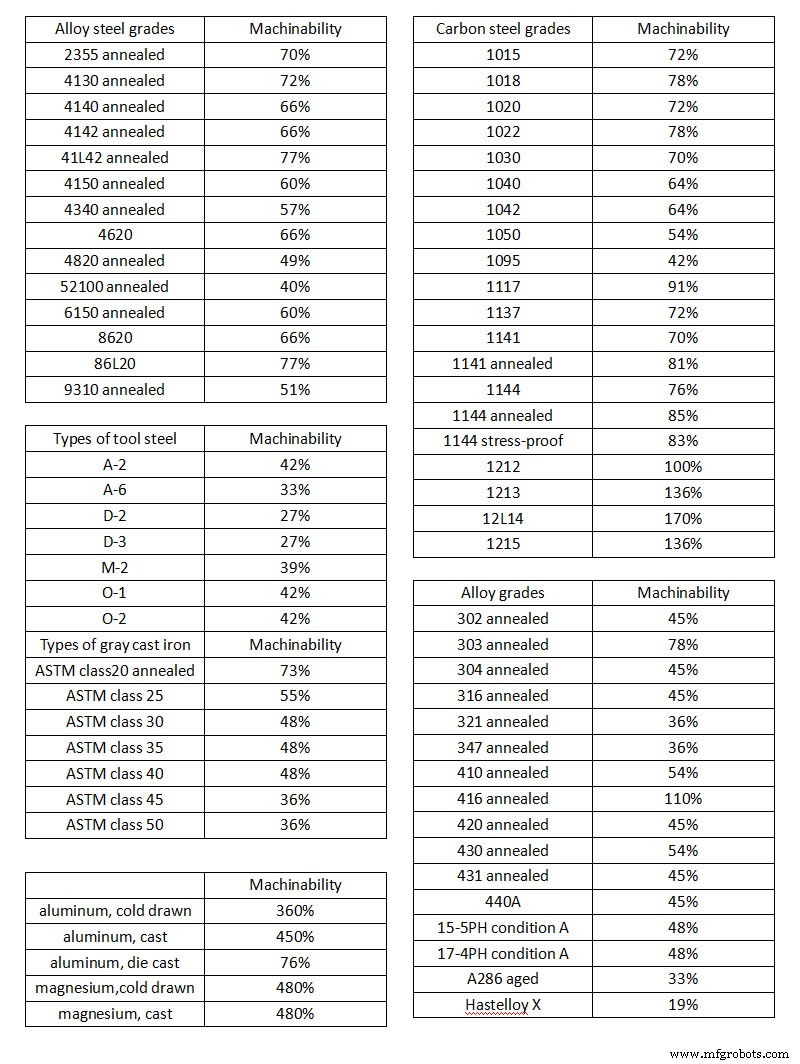
(数据来源:https://www.cnclathing.com/guide/cnc-machining-material-machinability-chart-machinability-of-metals-and-plastics-cnclathing)
影响可加工性的四大因素类别
1. 工件材料特性因素
金属硬度
硬度高→功耗大、切削温度高→刀具磨损快→可加工性差。
化学成分
纯金属切削力大、刀具磨损高。钢中添加微量碳、锰、铅、硫、磷可改善可加工性,提升生产率与表面质量。
- 含碳0.01%-0.15%低碳钢:高塑性高韧性,可加工性差。
- 含碳0.25%-0.3%:可加工性良好。
- 添加1%锰、0.15%磷:改善可加工性。
- 含硫磷:切屑因脆性易断裂。
- 硅、镍、铬、钒、钼等合金元素:对可加工性有负面影响。
微观组织
含磨蚀性夹杂物、非均匀结构、大变形晶粒→可加工性差。
金属处理状态
- 冷加工钢:加工硬化提高刀具寿命,可高速切削,可加工性更好。
- 高碳钢:热加工可改善可加工性。
- 正火、退火、回火等热处理:有助于提升可加工性。
2. 刀具相关因素
刀具材料、几何参数、切削性质、刚性。
3. 切削条件因素
切削速度、进给量与切深、切削温度、切削液。
4. 机床因素
机床需刚性好、强度高,以保证工件可加工性发挥。
提升材料可加工性的途径
虽金属物理属性固定,但可通过改变工件状态、添加合金元素提升可加工性。
- 添加剂:如钢中加铅、硫,使工件更易切削。
- 热处理:加热冷却改变性能,降低硬度便于加工。如镍基合金退火可改善可加工性。
- 外部因素:不改变材料本身,调整刀具材料、切削速度、切削角度、工况参数,使难加工材料易于切削。
可加工性测量指标
因影响因素多,可加工性属模糊概念,难以精确量化。工程师与材料学家尝试通过以下指标评估:
- 功耗:用标准能量指标测量切削所需力。
- 刀具寿命:统计切削特定材料时刀具持续时长。
- 表面光洁度:观察加工中积屑瘤程度,高可加工性材料不产生积屑瘤。
制造工艺