


EDM电火花加工:局限性、精度与关键影响因素
EDM电火花加工在传统切削中具有许多不可比拟优势,应用领域日益扩大,广泛用于机械、航空航天、电子、电机、电器、精密机械、仪表、汽车、轻工等行业,解决复杂形状材料和零件加工问题。
然而,EDM也有局限性。同时,与传统加工一样,机床本身各种误差、工件和工具电极定位安装误差都会影响EDM精度。此外,与EDM工艺相关主要因素是放电间隙大小和一致性、工具电极磨损和稳定性。
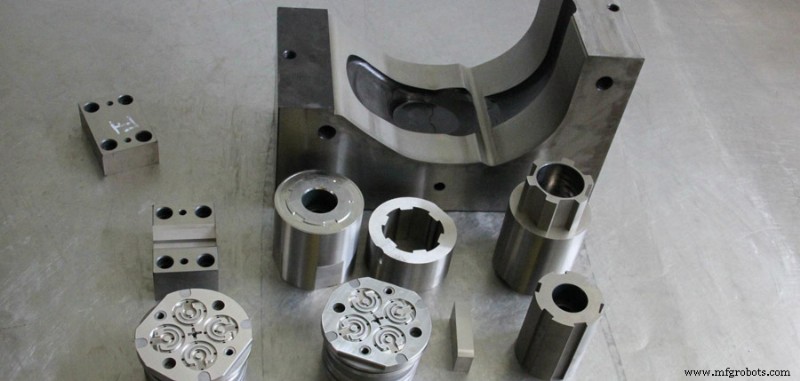
EDM加工局限性
1. 仅能加工金属等导电材料
与切削加工不同,绝缘非导电材料如塑料、陶瓷可加工。
2. 加工速度一般较慢
因此工艺通常安排先用切削去除大部分余量,再用EDM提高生产效率。
3. 存在电极损耗
因EDM依靠电和热去除金属,电极会磨损,电极损耗多集中在尖角或低表面,影响成形精度。
4. 最小圆角半径受限
一般EDM可获得最小圆角半径等于加工间隙(通常0.02-0.3mm)。若电极磨损或平动头加工,圆角半径应增大。
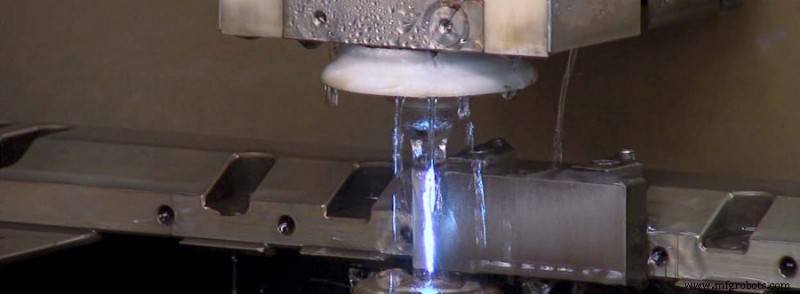
影响EDM精度的因素
EDM加工中,放电间隙可通过修正电极尺寸补偿以获得更高加工精度。但放电间隙尺寸实际变化,影响加工精度。
1. 表面粗糙度
EDM加工表面粗糙度取决于电蚀坑深度和分布均匀性。只有在加工表面产生浅且均匀分布电蚀坑时,加工表面才有较小粗糙度值。为控制放电坑均匀性,需采用等能量放电脉冲控制技术,即检测间隙电压击穿下降沿,控制放电脉冲电流宽度相等,用相同脉冲能量加工,使加工表面粗糙度均匀。
2. 加工间隙(侧隙)影响
加工间隙大小和一致性直接影响EDM加工精度。只有掌握各标准加工间隙和表面粗糙度值,才能正确设计电极尺寸、确定收缩量、确定加工过程标准换算。
3. 加工锥度影响
加工中无论孔或型腔,侧壁均有锥度。锥度原因除电极侧壁本身技术要求或制造原有锥度外,一般由电极不均匀损耗、“二次放电”等因素引起。
(1) 电极损耗影响
电极因磨损形成锥度,此锥度反映在工件上形成加工锥度。
(2) 工作液污染程度影响
工作液越脏,“二次放电”机会越多。同时因间隙状态差,电极拾取次数必然增加。两者都会增加加工锥度。
(3) 喷油或吸油影响
喷油或吸油对加工锥度影响不同。喷油加工时,电蚀产物从加工表面流出,增加“二次放电”机会,加大加工锥度。吸油加工时,电蚀产物从吸管排出,清洁工作液从电极周边进入,加工表面“二次放电”机会少,加工锥度也小。
(4) 加工深度影响
随加工深度增加,加工锥度也增加,但不成比例。加工深度超过某值时,加工件上口尺寸不再扩大,即加工锥度不再增加。不同加工对象对加工倾斜度要求不同。型腔加工因需一定脱模角,加工角度不严格。直壁模要求加工锥度更严格。只要掌握影响加工锥度规律,即可达到预定要求。
4. 圆角形成原因及规律
电极尖棱边损耗比端面和侧面严重。因此电极棱角损耗导致圆角,无法清角。且随加工深度增加,电极圆角半径增大。但超过一定深度后增大趋势逐渐减缓,最终停留在某最大值。
圆角原因不仅是电极磨损,还因放电间隙等距性。因尖角放电等距,凸尖电极必使工件圆角;凹尖电极尖点无放电功能,但工件因碎屑堆积也会圆角。
因此即使电极完全无损耗,因间隙放电等距性仍无法完全清角。若要求圆角半径小,必须减小放电间隙。
工作介质是产生电火花基本条件,目前主要用液体介质。它形成火花击穿放电通道,对放电通道产生压缩,放电结束后快速恢复间隙绝缘状态,帮助电蚀产物喷射排除,冷却工具。因此介质对EDM加工影响很大。
制造工艺