


影响CNC车床刀具切削速度、切深、进给速度的关键因素
CNC车床可配多工位刀塔或动力刀塔,加工性能广泛。可加工直圆柱、斜圆柱、圆弧、各种螺纹、槽、蜗杆等复杂工件。具备直线插补、圆弧插补及各种补偿功能,在复杂零件批量生产中发挥良好经济效益。编程CNC车床时,必须确定每道工序切削用量。选择切削参数时,须充分考虑影响切削的各因素,选择正确切削条件,合理确定切削参数,能有效提高加工质量和产出。
一般影响切削速度、切深、进给速度的条件有:
- 机床、刀具、工件刚性
- 切削速度、切深、进给速度
- 工件精度和表面粗糙度
- 刀具寿命预期和最大生产率
- 切削液类型和冷却方式
- 工件材料硬度和热处理状态
- 工件数量
- 机床寿命
上述因素中,切削速度、切深、进给速度是主要因素。
1. 影响刀具切削速度的因素
编程时程序员须确定每道工序切削用量。选择切削参数时须充分考虑影响切削的各因素,选择正确切削条件,合理切削速度直接影响切削效率。切削速度过低,切削时间长,刀具无法发挥作用;过快虽缩短时间,但刀具易产生高热影响寿命。决定切削速度因素多,可归纳如下:
(1) 刀具材料
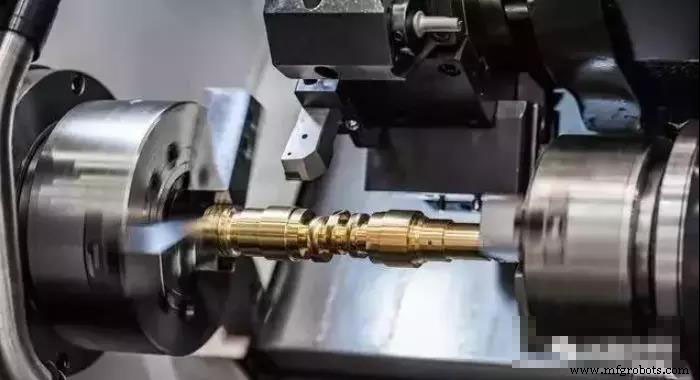
合理确定切削用量能有效提高加工质量和产出。不同刀具材料有不同最大切削速度。高速钢刀具耐高温切削速度 <50 m/min;硬质合金刀具可达 >100 m/min;陶瓷刀具高达 1000 m/min。
(2) 工件材料
工件材料硬度影响刀具切削速度。同一刀具加工硬材料时切削速度应降低,加工软材料可提高。
(3) 刀具寿命
刀具使用寿命长时应用较低切削速度;反之可用较高切削速度。
(4) 切深和进给量
切深和进给量大,切削阻力大,切削热增加,故切削速度应降低。
(5) 刀具形状
刀具形状、角度大小、刃口锋利度影响切削速度选择。
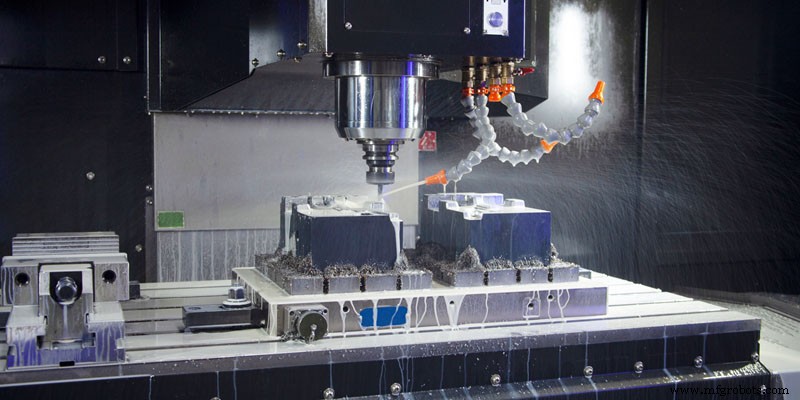
(6) 冷却液使用
刚性好、精度高的机床可提高切削速度;否则需降低。上述影响切削速度因素中,刀具材料影响最大。
2. 影响刀具切深的因素
切深主要受机床刚性限制。机床刚性允许时,切深应尽可能大。若不受加工精度限制,切深可等于零件加工余量,减少走刀次数。主轴转速应按机床和刀具允许切削速度确定,可用计算法或查表法选定。
3. 影响刀具进给速度的因素
进给量 f (mm/r) 或进给速度 F (mm/min) 应根据零件加工精度、表面粗糙度、刀具和工件材料选择。最大进给速度受机床刚性、进给驱动和数控系统限制。选择切削用量时,程序员须按机床说明书要求和刀具耐用度,选择适合机床特性、刀具最佳耐用度的切削用量。也可用类比法按经验确定。无论用何种方法,必须保证刀具耐用度能完成一工件加工,或耐用度不少于一个工作班次,最短不少于半个班次。
制造工艺