


立式车床与转塔车床详解:历史、特性与应用差异
什么是立式车床(Capstan Lathe)?
立式车床是发动机车床/中心车床的改良型:尾座替换为六角转塔刀架。1860年美国Pratt & Whitney首创。中心车床仅单刀架、尾座单刀位,换刀耗时,不适合批量生产。立式车床六角刀架可装六把刀具,旋转即时换刀,实现钻/端面/螺纹/车削等自动化加工,仅工件夹紧、刀具设定、冷却需人工,属半自动车床。用于大批量、高精度、最短周期生产同类零件。
立式车床工作原理
工件装夹于三/四爪卡盘,随主轴旋转。六角刀架六面各装一刀,鞍座推进使刀架靠近工件,旋转刀架导向所需刀具,推进拨杆实现切削。一工序完成退刀后,转塔自动分度下一刀位。
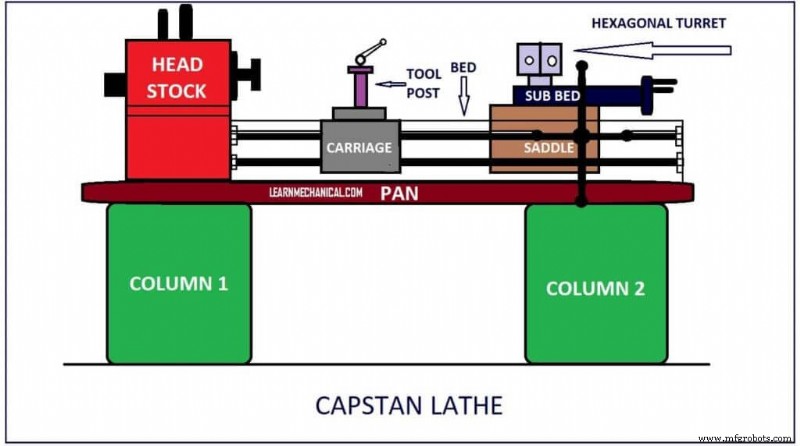
什么是转塔车床?
转塔车床以可互换切削刀具为特征。同传统车床压紧静止刀具对抗旋转工件,但刀具快速更换适应特定工序。转塔为可分度刀架,可预装多刀具,无需人工拆装换刀、无需控制刀路,可快速连续完成多道工序。由早期车床加装转塔演变而来。
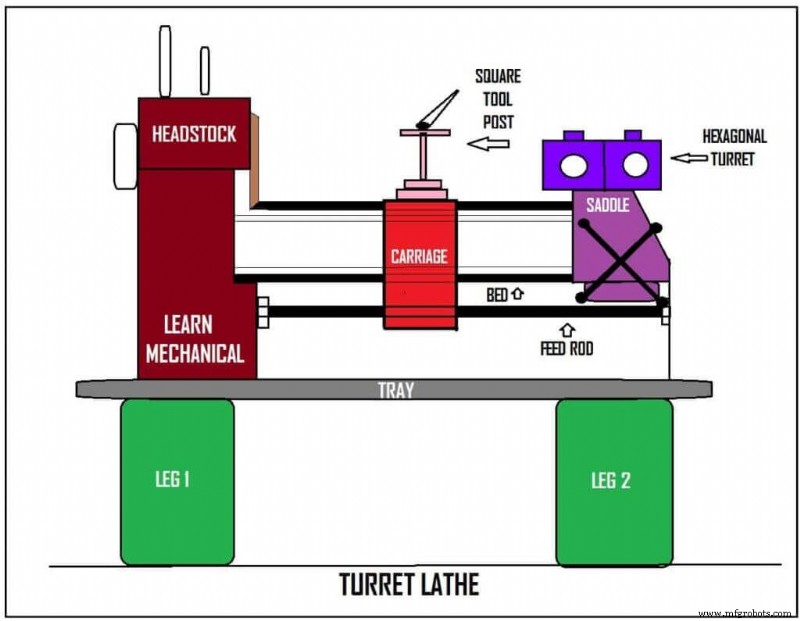
转塔车床优势
- 刀具互换性强,比传统车床换刀快(秒级 vs 分钟级)。
- 可同时预装多刀具,自动分度换刀,大幅提升生产效率。
转塔车床分类
- 数控(NC):穿孔卡带等早期控制。
- 计算机数控(CNC):计算机先进控制。
- 自动/半自动/手动/立式/平床身等按自动化程度与布局分类。
立式车床与转塔车床核心差异
| 立式车床 | 转塔车床 |
|---|---|
| 轻型机床 | 重型机床 |
| 通常卧式 | 转塔直装鞍座,二者一体 |
| 转塔装滑板(拨杆)再装鞍座 | 适合重型卡盘工件 |
| 适合棒料加工 | 鞍座移动给刀进给 |
| 锁定鞍座、移动拨杆进给 | 结构重型耐用 |
| 进给量/切深有限 | 进给量/切深更大 |
| 横滑板安装床身导轨上(主轴箱与拨杆间) | 部分带侧挂式鞍座 |
| 转塔自动分度 | 松开夹紧杆手动旋转分度 |
| 挡铁螺钉控制刀具行程(转塔后侧) | 挡块控制刀具行程 |
| 无转塔垂直移动功能 | 部分可垂直于轴线移动转塔 |
| 纵向进给靠光杆 | 无纵向进给光杆 |
| 小型同尺寸零件批量生产 | 大型同尺寸零件批量生产 |
| 手动弹簧夹头 | 动力卡盘 |
| 非刚性结构限制重切削 | 刚性结构允许重切削 |
常见问题解答
- 立式车床与转塔车床区别?
- 转塔车床主转塔直装鞍座随床身全长移动;立式车床为拨杆式转塔,拨杆行程受限。转塔车床转塔与鞍座一体。
- 立式车床用途?
- 短工件(拨杆行程限),加工直径≤60mm。转塔车床长工件(鞍座全程移动),直径≤120mm。
- 立式车床定义?
- 生产车床,最短时间制造同类零件。发动机车床发展型,1860年Pratt & Whitney美国首创。
- 立式/转塔车床主要部件?
- 床身、主轴箱、横滑板鞍座、转塔鞍座/辅助滑板。
- 为何称转塔车床?
- 加装可分度刀架(转塔),多刀具快速连续作业无需中间装拆设定。
- 转塔车床与发动机车床区别?
- 转塔车床尾座装多刀具转塔,发动机车床尾座仅单刀限尺寸;转塔车床低技能工可操作,发动机车床需熟练工。
- 转塔车床类型?
- 金属切削车床,以可互换切削刀具为特征,压紧静止刀具对抗旋转工件。
- 转塔分度机构作用?
- 实现自动分度,可按预设顺序全部分度或选择性跳过某些工位。
- 转塔车床优于发动机车床优势?
- 1)多刀具无需逐工序换刀 2)产率提升 3)熟练工需求少降低人工成本 4)可获多档转速。
- 加工中什么是转塔?
- 刀具组旋转分度定位新刀具:收回当前刀(Z/XZ轴)→旋转转塔至目标刀位。
- 立式车床操作工职责?
- 安全有效设置操作立式车床;调整机床偏移;监控设备报故障;监控切削液补充。
- 立式车床用何种卡盘?
- 自动化夹具减少装夹时间;弹簧夹头/夹头卡盘,主用于长棒料,手动/动力驱动。
- 转塔车床缺点?
- CNC转塔难加工圆形金属;耗电大;占地大。
- 转塔车床分类标准?
- 按规格:小型(棒料通径25mm/卡盘320mm)、中型(80/500)、大型(160/800)。按转塔布局:水平/垂直等。
- 重载用哪种转塔车床?
- 鞍座式转塔车床(重型),工件直径可达轻型5倍。
- 立式车床用途?
- 铣削机床,可旋转刀架(立式)快速换刀无需拆卸首刀再装次刀。
- 立式/转塔车床为何必要?
- 立式车床短工件/≤60mm;转塔车床长工件/≤120mm。
- 自动车床与立式车床区别?
- 立式/转塔车床为半自动:加工自动,装夹换刀人工。
- 中心车床定义?
- 制造圆柱体零件(钢/塑料),发动机部件多经车床加工。
- 中心车床与立式车床区别?
- 立式/转塔车床为发动机/中心车床进阶:尾座替换为六刀位六角转塔,各工序旋转分度换刀。
制造工艺