


碳纤维制造质量管控:关键策略与解决方案
碳纤维制造工艺复杂多变。各阶段需严密监控时间、温度、气流、化学成分等工艺变量。
本文从三方面指导全流程质量管控:
- 制造原料关键点
- 如何制作优质碳纤维部件
- 常见问题与解决对策
读后可监控全流程、聚焦关键细节,以高效率产出最佳碳纤维产品。
1. 如何制造优质原料?
制造优质产品,首选优质原料并紧跟前沿技术。以下建议供参考:
1.1 使用高品质PAN
高品质PAN是高性能碳纤维制造的首要前提。
前驱纤维需具备高纯化度、高强度、良好致密化与光滑表面,这是生产高性能碳纤维的基础材料。
碳纤维制造始于前驱纤维聚合单体,其质量决定碳纤维性能与生产成本。
1.2 将杂质含量降至最低
降低杂质含量是提升抗拉强度的根本举措,也是研究热点。某种意义上,增强强度本质上就是降低杂质含量的过程。
1.3 缩短预氧化时间
预氧化阶段,在保证均一化前提下,应最大程度缩短预氧化时间,这是降低生产成本的方向性问题。
1.4 高温技术与设备
碳化温度通常1,300–1,800°C,石墨化温度2,500–3,000°C。
设备长期在如此高温运行,必须关注惰性气体保护/无氧条件下的微波技术、等离子技术、感应加热技术等前沿高温技术。
2. 如何制作碳纤维部件?
制作部件时,通常将碳纤维按不同方向、层次铺设成型,再在特定压力温度下固化。常用四种方法:
2.1 手糊成型
传统手工落后工艺。手工蘸胶铺模固化。优点:易制复杂部件、适合小批量。缺点:效率低、劳动强度大、尺寸精度差。
2.2 HP-RTM(高压树脂传递模塑)
碳纤维材料置入闭合模具,真空加压下注入树脂固化,称高压注射。工艺简洁,计算机控制可节省设备成本。 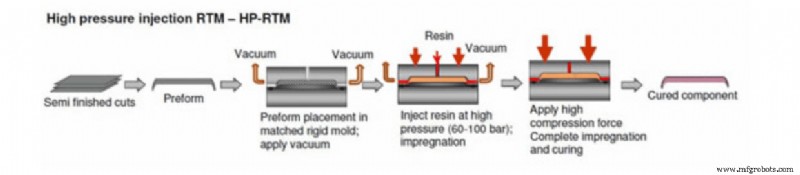
高压注射配合高温模塑可制备大尺寸、复杂结构、光滑表面的一体化结构件。
HP-RTM原料消耗低、产品质量稳定,适合大规模量产。树脂注射还能大幅降低固化挥发气体对人体环境的毒害。
2.3 湿法模塑
HP-RTM的经济替代方案,工序更简、周期更短,适用于生产三维复杂度低、大面积CFRP部件(车顶、车门、引擎盖、保险杠、行李箱等)。
优势显著:开放环境快速涂胶、无强制树脂流动,减少气泡;胶涂覆与部件固化可同步,生产周期可缩短至180秒以内。
3. 常见问题与对策
即使关注上述关键步骤,仍可能出现小问题。了解潜在问题才能对症下药。
发现树脂堆积与局部缺料,可能因辅料均匀性不良或环氧树脂配比错误。
有时产品设计或模具设计存在缺陷,需优化产品或模具。
问题成因各异,务必结合具体情况处理。
以上为碳纤维质量管控要点,希望有用。欢迎留言提问。
注:文中图片版权归原作者所有。如涉及版权问题,请联系我们,我们将尽快处理。
制造工艺