


钣金翻边工艺:类型、技术要点与耐久制造实践
制造业依托多元金属成型工艺强化钣金件功能与美观。钣金翻边是最常用的边缘强化与精饰技术之一。
本文系统阐述翻边原理、应用场景、最佳实践,对比主流翻边类型优劣,助力工程决策。
什么是钣金翻边?
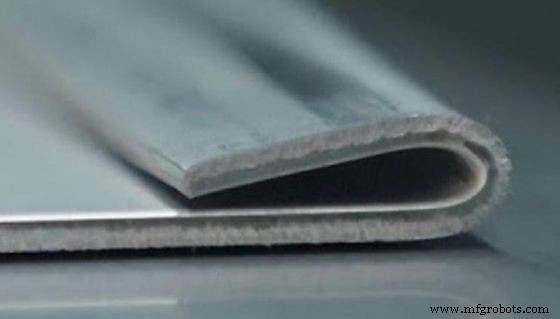
钣金翻边是将板材边缘折回自身,形成双层加强边缘的金属成型工艺。适用厚度跨度大:从薄箔到结构板均可,但通常针对低规格(薄板)实施,厚板(>0.125 in./≈3.2 mm)抗翻边、宜改用其他成型法。翻边精度直接决定表面质量与零件耐久度。
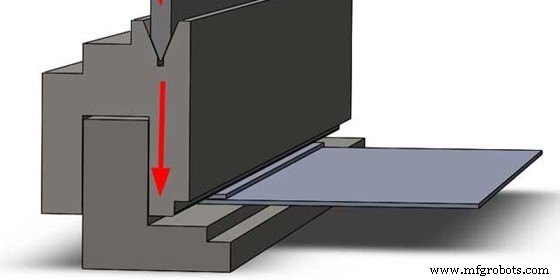
翻边的双重使命
- 结构增强:折回边缘增厚增刚,抑制裂纹/变形/边缘失效;
- 视觉精饰:消除锐利毛刺,改善外观与手感,实现与相邻面平滑过渡。
汽车领域对耐久与精饰双重要求极高,车身覆盖件、饰条、内饰件普遍采用翻边。
翻边工艺通用流程
1. 所需工装设备
- 钣金板料
- 翻边模/折弯机
- 压平工具(钳/滚轮/压力机)
- 精饰工具(锤/砂纸)
- 检测量具(微分头/卡尺)
2. 前期准备
板料压平去污,设定翻边模宽度/角度,工件边缘对齐模口。
3. 翻边成型
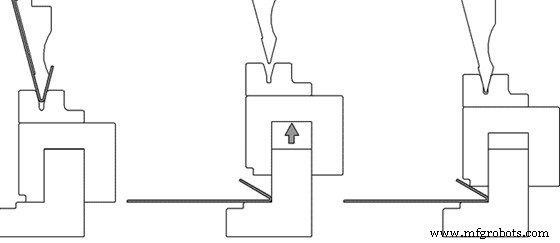
模具/折弯机将边缘折弯90°再折回板面,形成翻边。折回后强力压紧锁定形状,精饰工具修整粗糙。
两大主流工法:
常规模具翻边
冲头-凹模配合。凹模托板,冲头压边入模成精准翻边。
滚轮翻边
滚轮渐进式折弯边缘。薄板或需柔和弯曲时首选。
4. 质检确认
验证翻边宽度、厚度、表面质量达标。微分头/量规复测公差,修正偏差后流转下道工序。
四大主流翻边类型
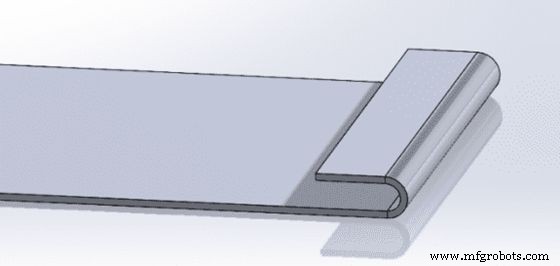
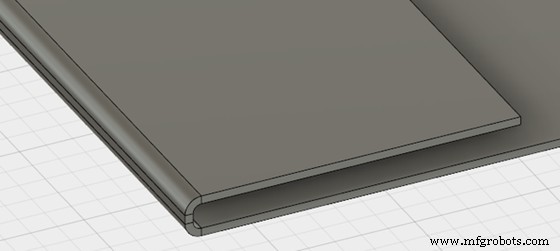
1. 开放式翻边
圆弧边缘含中央气囊,适配把手等高触感部件。适用0.040–0.125 in.板厚,平直段长≥4×板厚。标准气囊间隙:0.060/0.090/0.125/0.187/0.250 in.
工序:折30–45° → 垫入隔片 → 压平锁定。
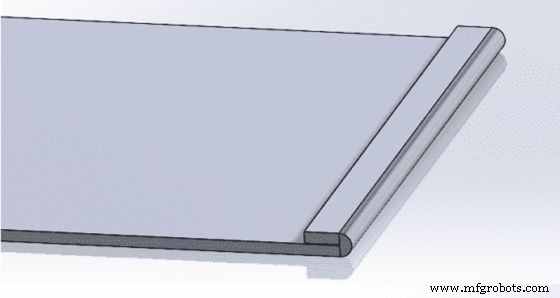
2. 闭合式翻边
全贴合边缘。0.040–0.125 in.适用,>0.125 in.易开裂。平直段同≥4×板厚。折90°→压回贴合。铝件慎用,易开裂。
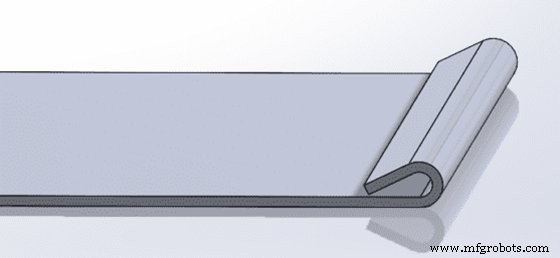
3. 泪滴翻边
90°折弯+泪滴滚圆,边缘防护性强,铝件适配性好。工序繁复、需精密工装。
4. 滚圆翻边
机柜/电子/门板常用。90°折弯+滚圆,消除锐边、安全美观。专用滚圆机保障一致性与耐久。
翻边工艺路线选择
模具翻边工艺
大批量平面非复杂面板首选。模具-压力机系统周期短,但前期模具投入大。
滚轮翻边工艺
机器人/手动引导滚轮。高低产量通用,模具成本低,但周期通常长于模具翻边。
翻边工艺核心优势
强度与刚性跃升
双层边缘抗翘曲、保结构完整性。
外观与手感升级
消除锐边,提升美观与使用舒适度。
功能可靠性
高应力场景(如车身面板)下的坚固边缘保障。
环境耐受性
折回边缘更耐化学腐蚀、磨损、恶劣环境。
局限性与风险
工时消耗
模具调试与翻边过程耗时,大件/复杂件更甚。
依赖熟练工
操作员需受训掌握设备调整与材料适配。
变形与损伤风险
欠折/过折导致翘曲或结构隐患。
翻边实施关键考量与技巧
材料匹配
镁/铝/钢等合金性能迥异,需专用翻边工法。
精准对中
板料居中、边缘精准对齐模口,保障翻边一致性。
工艺路线选择
平衡速度/精度/材料适配性。模具合模慢关防缺陷。
后精饰选项
打磨/轻锤修整消除瑕疵、提升手感。
全程质控
各阶段量规/微分头抽检,锁定翻边宽度厚度。
结语
本文系统梳理钣金翻边原理、四大类型、工艺路线、优劣势与最佳实践,助力工程师按需选型。如需专业支持,维肯资深工程师提供翻边、折弯、冲压、成型全套钣金定制服务。
常见问题
翻边典型应用行业?
汽车、航空航天、暖通、家具、电子等,产出复杂耐用精饰件。
翻边与接缝/搭接区别?
翻边:单板边缘折回自身;搭接:两独立板材连接成接头。
翻边成本高吗?
视材料/复杂度/产量/厚度而定。通常低于铸造/锻造/冲压,因模具投入极少。
制造工艺