


高炉生铁生产中热金属的高效管理
高炉炼铁热金属处理
热金属(HM)由下降矿料经上升还原气体在高炉(BF)中还原生成。呈液态,聚集于高炉炉底。从炉底经铁口定期放出。大型高炉典型放铁率7吨/分,铁口直径70mm、长3.5m时液态放铁速度5m/秒。放铁率强烈受铁口状况和长度影响。放出热金属温度通常1420-1480℃。
热金属处理分三阶段:
- 铁沟处理:从铁口到热金属罐
- 热金属罐及其运输
- 热金属处理:在铸锭机(PCM)生产生铁(PI)或炼钢车间炼钢
热金属处理历史发展
17世纪,炼铁炉产出液态铁(通常每次约450kg)引入单一沟槽或勺入砂型生产锅、盆、炉板等民用品。因高炉设计改进产量增加,液态产品(铁和渣)排除成问题。木炭高炉产量从1吨增至25吨/天。此高产量无法通过铁口前单沟每天两次浇铸处理。铁沟含铸铁区。铁排除由大沟槽(铁沟)组成,从炉前向下倾斜入铁沟砂底,再分两个流道系统。每系统主流道平行铁沟长向。主流道下倾,定期筑砂坝。每坝前垂直在砂中形成小流道称“母猪”。母猪旁形成众多型腔称“仔猪”。命名因系统酷似排排吸奶仔猪。铁沟湿砂上压入D形木模形成数排平行母猪和仔猪。浇铸时,每填满一母猪及其仔猪,主流道砂坝用撬棍敲开,熔铁流向下一母猪仔猪床。两套完整系统允许高炉更频繁浇铸。一侧注铁时,另一侧取出仔猪重整床。
1880年代铁浇铸工艺未大变,但仔猪床变大。1909年安装EA Uehling发明的铸锭机彻底消除了铁沟仔猪床。随后引入敞口砖衬钢包,装10-100吨热金属,要求高炉铁沟架高地面以便钢包置于铁沟地面下。虽仔猪床消失但铁沟和流道保留,铁沟增设入钢包嘴。1915年首用鱼雷罐,铁路安装装90吨,1925年增至150吨。
铁沟内热金属处理
主铁沟、铁流道、渣流道、翻转流道等用于铁沟地面将高炉放出热金属输送至热金属罐。流道系统主要任务:消散铁口流出流股动能、分离渣与热金属、分配液态热金属入运输容器。
铁口钻开后,液态铁和渣流下深槽称热金属铁沟。一耐火砖块称“挡渣坝”横置入沟。挡渣坝下有小开口。热金属经此开口流过“铁坝”入“铁流道”。因渣密度小于铁,浮于铁面顺沟流下,撞击挡渣坝被导入渣流道。热金属流入耐火衬里钢包。翻转流道(可拆卸预制流道组件称摇摆流道)通常用于第一钢包装满后切换热金属方向至第二钢包,替代传统固定流道。翻转流道场外预制,临时紧固件安装,便于拆装维护。
铁沟和流道深度须足够容纳最大可能物料流量,考虑耐火衬里厚度。
为避免铁沟流道维护延误,通常采用不排空流道做法,即两次铁口放铁间隔期内铁口至挡渣板间维持一定液位金属池。
流道系统通常全覆盖并连接铁沟除尘系统,前段(约6m)主铁沟敞口,粉尘完全由上方烟囱抽引。
根据操作条件对各铁沟施用适当耐火材料。为在相对高生产率系数或高铁温严苛条件下维持稳定热金属传输和足够耐久性,使用适合高炉操作的最优流道材料。热金属铁沟和流道材料一般要求:(i) 易施工(适宜流动性和硬化时间),(ii) 耐腐蚀(抗渣和FeO侵蚀),(iii) 耐磨,(iv) 抗氧化,(v) 抗热剥落。主铁沟通常在渣线(气/渣界面)和铁线(渣/铁界面)观察局部磨损。
长寿命铁沟常用材料:(i) 高碳化硅耐火材料用于渣线,优异抗渣侵蚀;(ii) 低碳化硅尖晶石材料用于铁线,优异抗FeO侵蚀。高炉铁沟修补用湿法喷射。喷射修补能实现铁沟更长耐久性,优化维护计划。喷射材料通常特征为少水成型致密衬里,适合热喷射甚至排空残余热金属后立即施工。
热金属罐
热金属罐是盛装热金属运输的容器。两类:(i) 敞口罐,(ii) 鱼雷罐。
热金属罐衬耐火砖保持内容物液态并保护外钢壳。热金属挥发性和侵蚀性使监测罐耐火衬里成为关键维护功能。跑铁后果严重,涉及安全和成本。
敞口罐为碟底。敞口热金属罐重要规格参数:
- 罐容量(吨)
- 处理热金属重量
- 罐最大允许重量
- 罐限高
- 罐限径
- 耳轴中心线至衬里法兰顶
- 耳轴中心线至底部下表面
- 罐顶最大内径
- 罐耳厚度
- 耳轴直径
- 耳轴中心线与罐耳中心线距离
热金属罐常规容量50、100、140立方米。敞口罐用翻转绞车或行车翻转出钢。
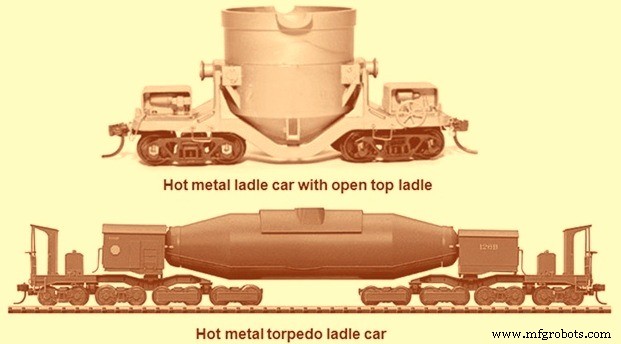
敞口罐安装热金属罐车,通常设计铁路运输热金属从高炉至铸锭机和炼钢车间。罐车通常含:(i) 承载架,(ii) 铁路车辆,(iii) 钢包,(iv) 自动钩。鱼雷罐同样安装铁路车辆移动,装自动钩。
敞口热金属罐车经牵引铁路设备沿铁路移动,组成最多5罐车列车。鱼雷罐车通常单独经牵引设备移动,有时两罐编组。两型罐车见图1。
示耐火度、抗热震和体积稳定性砖用于罐分带衬里。热金属罐衬里用广泛耐火砖,包括粘土砖(氧化铝37%)、高铝砖(氧化铝66-86%)、氧化铝碳化硅砖。用氧化铝碳化硅砖时,需加一层隔热砖保温,因碳化硅导热率高于其他耐火材料。鱼雷罐衬里通常分带:渣线耐火、冲击垫耐火、炉顶耐火按区域参数选用。热金属罐衬里含永久衬里和工作衬里。
浇注料用于出钢口、地板周围和修补料。化学结合耐火浇注料展现常温至高温强度、密度和体积稳定性结合。整体衬里材料包括砂浆、喷射料、接缝料。
铸锭机
高炉产生热金属,不直接用于炼钢车间或铸造时,在铸锭机(PCM)铸成生铁(PI)。热金属在PCM中凝固成小块。PCM生产生铁规格通常10-45kg/块。通过将热金属浇入有小型腔的模具,经风冷后水冷凝固生产此类小块生铁。
PCM设计用于敞口热金属罐或鱼雷罐浇铸。敞口罐通常用翻转绞车翻转。鱼雷罐翻转装置设于罐车上。
从热金属罐引出的热金属浇入PCM金属分配铁沟铸成生铁。金属分配铁沟有制造外壳,衬耐火材料。耐火材料保持连续坡度,保证热金属从接收点至出料点顺畅流动。铁沟外壳锚固于浇铸端平台。
两种常用铸造系统:(i) 传送带/链带式PCM,(ii) 转轮式PCM。链带式PCM是热金属铸生铁最流行机型,在此描述。
PCM机身四大部件:(i) 机头,(ii) 机尾,(iii) 辊子和链条,(iv) 粘模处理装置。机头有驱动系统:变频电机、减速机、链轮。机尾尾部链轮轴装张紧装置给链条适当张力。
PCM链带是承载生铁模具的无限链条。链带倾斜放置。倾斜度按接收热金属所需高度和卸铸生铁入平板车高度决定。热金属浇入PCM金属分配铁沟,经其排入行进模具铸造。调节罐翻转速度和PCM链带输送链速度,使热金属浇注速率与PCM接收速率均衡。
PCM有左(LH)和右(RH)链条链节组。链节全加工。链节为钢铸件,通过空心轴和套筒连接,链节可在套筒上运行。可更换套筒过盈配合入链节后锁固,防止套筒与链节相对旋转。LH和RH链节装配于空心轴。链节孔径处装硬化套筒,空心轴穿过。硬化套筒装矩形法兰,啮合链节加工壳体。此布置保持链轮齿与链节正确相对运动,最小化链轮齿磨损。
空心轴装开口销防链节脱落。链节在PCM工艺结构固定辊子上运行。辊子间距使链节始终在辊子上支撑。上升轨道辊子承载链和装热金属模具重量;下降轨道模具倒置,链另一侧在底部辊子支撑。辊子装防脱轨挡边。辊子安装托架,托架底板有锚固孔固定于PCM上升下降轨道。辊子轴承盖装密封防湿气和粉尘进入。防护罩在轴承盖外作二次保护。
模具锚固于LH和RH链节。装模具链条成列。链节通过卸料端和浇铸端链轮组件。电机减速机驱动卸料端链轮组件,浇铸端链轮组件轴承上自由旋转。PCM驱动经齿轮联轴器连接驱动链轮组件。PCM驱动含:(i) 交流鼠笼感应电机,(ii) 电机与齿轮箱销轴衬套联轴器,(iii) 斜齿轮减速箱,(iv) 齿轮箱输出轴与驱动链轮组件轴齿轮联轴器。浇铸端链轮组件浮动,补偿链节热胀和外部卡阻。
浇铸端单个链轮组件装自调张紧装置。张紧装置含:(i) 装滑轨制造底架,(ii) 轴承座配导轨座匹配底架滑轨和连接张紧拉杆销耳,(iii) 张紧拉杆一端销连轴承座另端螺纹调节弹簧张力,(iv) 压缩弹簧,(v) 适配拉杆螺纹螺母。
浇铸端上升轨道下方设溢流槽,收集因金属流速与PCM接收速率不匹配溢出的热金属。
卸料端链轮组件装生铁敲击装置快速脱模。敲击装置用凸轮从动机构使敲击锤自由落体敲击铸态生铁。主要含凸轮盘装卸料端链轮组件驱动轴。凸轮轮廓匹配链轮齿,保证敲击锤精准定位和100%击打点重复性。凸轮驱动杠杆机构。杠杆末端装轴上滚轮接触凸轮。凸轮另端连接生铁敲击装置轴。敲击臂一端固定敲击装置轴,另端装敲击盘。敲击臂装弹簧吸收敲击冲击超耐受极限冲击。
卸料端链轮组件前设由链悬挂于工艺结构的生铁冲击装置。作用吸收模具卸料端落下生铁块冲击能量。生铁块在卸料端弹出/脱离,动能传给冲击链落入卸料槽。卸料端链轮下放卸料槽输送生铁块至平板车。卸料槽生铁接收端设砂垫吸收落下生铁冲击。卸料槽角度选约45°对垂直,利于生铁块输送/滑动。卸料槽床面用轨钢,寿命长、对滑动生铁摩擦力最小。卸料槽锚固PCM工艺结构。
PCM卸生铁入平板车,经绞车移动至生铁区存储发运。
PCM链带回程轨道下设栅栏防粘模落地。第一终止点在石灰喷涂装置前,第二在尾部附近离地面约1米。第一终止点设槽收集粘模至地面。栅栏锚固PCM工艺结构,栅栏与行进模具间留足间隙防粘模嵌入。
上升轨道生铁模具下设水槽收集冷却水剩余。水槽连回水管路排至通常地下回水沟再至循环水箱。
PCM提供金属模具铸生铁。模具分腔将铸件分3或4部分。模具设计变截面厚度,维持铸造周期最佳传热。模具对端各装两支撑托架锚固PCM左、右链。支撑托架倾斜匹配PCM链带倾斜度,使模具表面保持水平。锚固PCM链的模具成列。为防浇铸热金属时溢金属,模具间需互锁。模具设双重互锁。浇铸热金属时,前后模具匹配面间可溢出。防此溢出,模具后侧做成棱柱状反向锥面底面。模具前侧做上翘鼻。后模前侧与前模反向锥面啮合完美互锁。模具装填时,金属可从模具锚固托架两侧泄漏。防泄漏,模具装肋和两侧曲面。前后模具肋互锁。模具后侧设溢流缺口,限制模具注满液位,多余热金属级联流入下游模具。
模具为PCM运行消耗件。模具寿命取决于铸造周期中模具填充一致性和均匀性。铸造周期中若非所有模具腔/腔/空腔填满热金属,空腔模具上升至水冷阶段,水进入空腔/腔/空腔,引起热冲击导致模具开裂。
防生铁粘模,模具涂石灰粉。模具回程时向模具内部喷石灰乳涂覆。石灰粉消石灰后排入石灰乳制备罐。石灰消化在分级机进行。分级机目的:连续从石灰粉除砂砾,制备消石灰供石灰乳制备单元。石灰乳制备单元为装叶轮钢罐,电机减速机驱动。连续机械搅拌制成均匀石灰乳悬浮液,泵送至石灰喷溅装置。罐装回石灰乳回流口。浆液泵将石灰乳从制备罐输送喷溅罐。浆液泵选型使循环量约模具涂覆所需浆液体积3倍。多余量回制备单元。制备单元与喷溅单元间石灰乳连续循环,使两单元均获均匀悬浮液,避免任何位置沉淀。
石灰乳喷溅装置基于叶轮连续旋转部分浸没石灰乳舀取喷溅原理。两圆盘装轴置于喷溅装置制造壳体内。盘周设勺。调节盘速达足够喷溅速度涂覆模具腔。选喷溅装置位置使回程模具保持足够温度石灰即时粘附,且涂覆模具到达浇铸端前不挂水。部分PCM设模具干燥装置干燥模具上石灰乳。喷溅体出口处装填料密封防石灰乳泄漏。桨轴装滚动轴承,经衬套销联轴器连电机减速机。喷溅体低端设人孔清洁维护。喷溅体设石灰乳进口和回流制备单元出口。制备单元和喷溅单元配管管件连成环路。喷溅装置顶部设格栅防粘模落入罐。
热金属凝固两阶段:第一阶段自然风冷,第二阶段直接水淬。风冷时长选定使铸态热金属顶表面达塑性状态,水淬喷雾可无爆炸启动。水冷系统效率是支配PCM出铁生铁温度关键因素。常规喷水喷嘴缺点:不可避免粉尘/碳/石灰颗粒混入冷却水致喷嘴堵塞。水喷淋系统设计应克服常规喷淋问题。通常通过水槽顶部笛形孔喷水。特制转子调节水流,内置自清洁功能。设两/三路水喷淋避免冷却水管压降。水管悬挂PCM工艺结构。大口径喷嘴淹没溢流槽。卸料端大口径喷嘴冷却卸料生铁(平板车上)。
石灰乳制备单元配常规管路制备石灰乳。浇铸端平台附近设配水分配器。分配器进口接PCM循环泵水,泵房设近/上地下回水箱。分配器两主出口:一模具/生铁水冷,二平板车喷淋。BF中央供水直连石灰乳制备单元和维护用水点为宜。
PCM支撑于工艺结构。为操作维护方便,提供以下工艺平台、走道、梯/楼梯和物料搬运设施:
- 浇铸端平台带栏杆。平台宜耐火地面,热金属可能溢出。
- 卸料端平台带栏杆。卸料端链轮组件、链带驱动、生铁冲击器、平板车喷淋、卸料槽安装其上。
- PCM链带两侧带栏杆走道(双链带PCM共用中间走道)。
- 带栏杆楼梯/梯到达低层走道和卸料端平台。
不同能力铸锭机典型规格表1。
| 表1 铸锭机典型规格 | |||||
|---|---|---|---|---|---|
| 最大能力 (t/h) | 机长 (m) | 链节节距 (mm) | 模具节距 (mm) | 速度 (m/min) | 倾角 (°) |
| 100 | 30-40 | 300-400 | 300-360 | 5-15 | 5-15 |
| 150 | 40-50 | 400-450 | |||
| 200 | 50-60 | 450-600 | |||
| 250 | 60-70 | 600-720 | |||
| 300 | 70以上 | 600-720 | |||
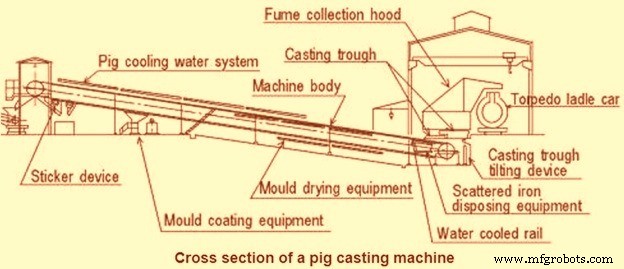
制造工艺