


声发射监测助力食品制造商避免重大停机损失
一次声发射(AE)研究发现潜在的关键轴承故障,促使计划性预防行动,帮助一家领先食品制造商避免了巨大成本和非计划停机。
AE设备及主要检测工具由Holroyd Instruments提供。该案例展示了此类技术如何防止重大非计划事件,避免对相关设备造成昂贵的连带损坏,以及因备件交货周期长导致的长时间停机和客户因库存不可靠而不满。
故事始于2010年4月,在一次为期七天的常规采样计划中,大型减速齿轮箱的两个节点首次检测到读数升高。异常信号超过报警阈值,触发进一步检查。第三次读数升高并呈上升趋势,在计算机化维护管理系统(CMMS)中生成计划工单以调查和处理。因生产需求旺盛,无法将齿轮箱停机,且姊妹线更换轴承的经历增加了风险感知。
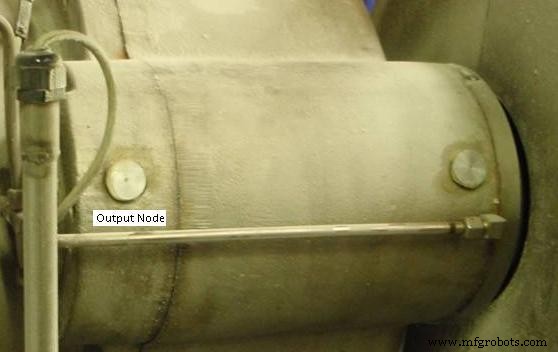
传动齿轮箱输入侧,左侧为输出轴承节点。
详细检查确认,异常最大的正是输出轴承。输出端可听到明显的咔哒声。两个节点位置的轴承——分别驱动输入端和输出端电机——是分析重点;大型斜齿减速齿轮相邻轴承读数低且无异响。工程经理获知:一输入轴承存在异常,其余状况良好,可继续生产并加强针对性状态监测。取油采样频率由月度改为双周,AE检查周期缩短至四天,为最终更换轴承提供对比数据。
计划性轴承更换涉及生产计划员、维护经理和产品专家协调。明确齿轮箱至少需再运行六个月,待新轴承到货。制定应急预案:若AE读数或油样显示即将失效,立即紧急更换,并预警轴承可能突发性失效。采购新轴承套装,安排与轴承厂商会议,于2011年初拆卸时检查旧轴承。
等待期间AE读数持续偏高,但油样未显示滚动轴承失效相关关键元素显著上升。更换前几周,采集所有齿轮箱测点频谱以备后续评估,排除油泵及周边部件干扰频率。下图为更换前AE包络频谱图。
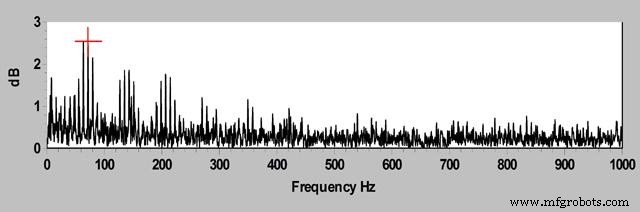
图中73Hz处尖峰与轴承滚道频率吻合,表明滚道表面缺陷,而非保持架或滚动体故障。
轴承更换顺利完成,厂房12小时内恢复运行,避免非计划停机。旧轴承随齿轮箱返回,脱脂检查。两轴承外观相似且完好。拆解后,疑似输出轴承内圈发现大面积剥落,伴随大量点蚀和碎屑。轴承厂商代表确认:考虑到近十年恶劣工况,轴承表现优异,属寿命终期失效,若不更换可能在数天或数周内加速演变为灾难性故障。剥落区域约长10mm、宽2.5mm。
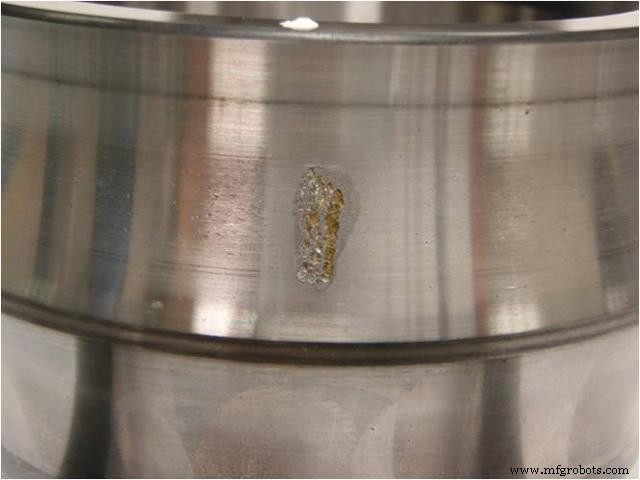
滚道剥落损伤,呈羽毛状边缘及负载区点蚀。右侧下一层材料即将失效。
修复后采集额外频谱确认高频噪声消失。地毯噪声水平降至原测值三分之一;最大峰值降至0.4dB以下,地毯电平低于0.2dB。
总之,这些系统和工具的日常使用在异常升级为重大事件前发挥了关键检测作用。成功得益于工程与运营的紧密协作,实现了最小干扰的计划性维护。
关键经验包括:七天检查周期对关键装置适用;早期启动预防行动;AE精准定位轴承故障;可闻咔哒声与转速数据的协同;早期异常检测为及时修复提供信心。
轴承更换后立即开展根因分析,确认因轴承寿命终结,无需调整未来维护周期。基于AE的状态监测确保未来任何异常在极早期被发现。
了解更多状态监测系统,请访问Kittiwol Holroyd:www.kittiwakeholroyd.com。
设备保养维修