


阳极氧化卓越工艺:打造耐用、防护、绚丽的金属表面

阳极氧化工艺可在特定金属表面形成光亮、稳定、耐用的氧化层,最大限度减少底层金属基体的磨损与腐蚀损伤。厚阳极氧化层还是施加额外彩色涂层的有效基底,进一步强化表面防护、光泽与美观。
本文将探讨阳极氧化原理、运作机制,及其为何成为铝、钛及类似金属合金的首选表面处理工艺。
阳极氧化工艺流程
阳极氧化涉及电化学过程:将金属表面浸入酸性溶液,跨被氧化金属物体接入电压源,增强金属表面吸氧能力。
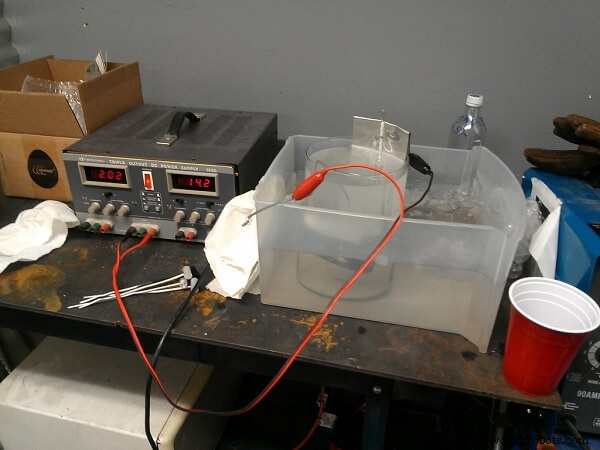 阳极氧化演示
来源:Jasper Nance
因此,铝、锌、镉、镁、钛及其合金的阳极氧化可形成各自金属氧化物(如氧化铝、氧化镁、氧化钛等)硬质层。这些稳定氧化物强力附着于金属基体,无铁锈氧化时观察到的剥落脱落倾向。(入门阅读:《人人必知的5种最常见金属涂层类型》)
阳极氧化分类
阳极氧化主要分类:
硬质阳极氧化
硬质阳极氧化可形成更厚氧化膜,通常20-100+微米。通过提高直流电压与酸浓度、降低槽液温度实现更高膜厚。
硬质阳极氧化形成优异耐腐蚀层,兼具高硬度与耐磨性。例如铝在5°C (41°F) 硫酸溶液中阳极氧化形成厚硬质氧化层,呈暗灰色;而20°C (68°F) 槽液温度下形成软薄阳极膜。
硫酸阳极氧化
硫酸阳极氧化可在金属基体上形成精确可控厚度的阳极氧化膜。通过额外着色处理获得所需色彩饰面。精确厚度通过电压、槽温、酸溶液成分控制。铝阳极氧化常用硫酸槽液。
铬酸阳极氧化
若要求工艺不降低产品整体疲劳强度,铬酸阳极氧化为首选。氧化层厚度1-10微米。若外表面色彩一致性重要,此法不宜,因极薄氧化膜无法作为一致着色基底。
飞机用高强铝合金常采用铬酸阳极氧化。但工艺含六价铬,有毒性受法规限制,不环保。
白色阳极氧化
白色阳极氧化研究用于航天应用,因其产生的氧化膜太阳吸收率低。槽液含钼酸钠、甘油、乳酸、硫酸。通过研究替代槽液配方、直流电压、电流密度、槽温、氧化时长对膜厚与光学色彩一致性的影响进行优化。
硅阳极氧化
合金含硅时,所得层耐磨耐蚀更优,但呈特征灰色不透明。此类不用于装饰,用于不可见零件。
钛阳极氧化
钛阳极氧化在稀硫酸槽液中施加固定直流电压进行。已研究工艺时长、酸液配方、槽温、电流密度对阳极氧化膜厚与色彩性能的影响以优化钛阳极氧化工艺。(相关阅读:《钛腐蚀的5个必知要点》)
骨科钛合金阳极氧化
阳极氧化是生物医用植入钛合金表面形成纳米结构阳极氧化膜的方法之一。可精细调节氧化层厚度及孔隙拓扑等特性。
钛合金骨科植入体通过硫酸溶液阳极氧化着色编码。研究显示:若彩色编码植入体再在氢氟酸溶液中阳极氧化,可能促进患者骨生长。
植入体及器械的阳极氧化标准色码便于快速识别、精准快速组装、简化医疗流程。此优势亦适用于航空航天用阳极氧化(色码)钛合金组件装配。
镁阳极氧化
镁阳极氧化在富碱电解质中进行。槽液配方确保表面膜具高耐腐蚀、耐盐水、耐磨与美观饰面。
镁阳极氧化膜形成直接受电压影响。低电压无法形成足够防腐氧化膜,需较高直流电压。新工艺采用火花放电能量在镁基体上生成耐磨陶瓷氧化膜。(陶瓷涂层详见《陶瓷涂层的5大典型应用》)
阳极氧化化学原理
阳极氧化过程中,在金属工件(如铝)与金属阴极(常用锌)间施加直流电压。酸溶液水分子在阳极附近分解,产生氧在阳极聚集。富氧与铝反应生成氧化铝 (Al₂O₃)。
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
薄氧化铝层快速在基体形成,较厚多孔结构氧化层较慢形成。铝表面可能已有薄阳极氧化层,但此薄层易损伤,无法确保强耐腐蚀耐磨性。
阳极氧化按需求增强阳极氧化膜厚度与其他特性。这些膜参数可针对特定服役条件(如化工行业、沿海地区)定制。当氧化膜多孔性不可接受时,可在非酸性中性槽液中阳极氧化形成无孔膜。
预处理
阳极氧化前处理包括彻底清洗与腐蚀。工件可能带污到货,需妥善清洗。腐蚀可在氢氧化钠溶液中进行。妥善腐蚀的表面阳极氧化后不会显露划痕等表面缺陷。
后处理着色与封闭
镁阳极氧化常作为后续着色或喷涂的前处理。常用染料着色阳极氧化表面,聚四氟乙烯 (PTFE) 涂层提升耐磨降低摩擦。着色用于确保识别与改善美观。
后续封闭工艺堵塞微孔,增强阳极氧化膜稳定性,使其耐磨损、耐盐水飞溅与深海环境腐蚀。
钛阳极氧化无单独着色工序,色彩饰面通过直接微调阳极氧化工艺参数实现。
铝阳极氧化中,工件清洗腐蚀后置入阳极氧化槽酸溶液,作为阳极接入电路,阴极板(或杆)接负极。电流导致铝基体与水释放氧反应生成氧化铝,强力附着基体。阳极氧化铝深层形成微孔,构建强阻隔膜保护表面免受腐蚀环境侵害。只要电路两端施加电压,氧持续渗透氧化铝,形成更厚更强阻隔膜。达到设计膜厚后断电。
若需着色,另备染料容器,水洗后将阳极氧化工件浸入。着色后置入热水封闭。封闭增强金属光泽与美观着色耐久性。因表面经腐蚀,光线照射彩色表面时,未着色微孔与着色微孔各自部分反射,保持阳极氧化铝装饰应用中广受欢迎的耐久金属光泽。
阳极氧化金属典型应用
阳极氧化钛用于医疗器械与航空航天。优势在于不改变基体块体力学性能。阳极氧化便于装配及后续使用中的零部件识别。
阳极氧化铝适用于海洋环境、窗框、大型建筑商业综合体筋板。装饰美观用途需氧化膜透明非灰暗,槽温必须受控。
阳极氧化金属还用于:
- 美学饰品、艺术品、建筑结构与部件
- 汽车与飞机部件
- 豪华家具、运动器材
- 厨房电器、食品加工机械部件
- 建筑施工用组件
阳极氧化设备
阳极氧化所需直流电源由整流器供给。早年用电动发电机组 (MG组) 交流转直流。电压范围24-70伏直流。现代电源设备可提供脉冲电流,以生产更高耐腐蚀性阳极膜。某厂商称微处理器控制脉冲电流可在保持表面温度较低、减轻制冷负荷前提下,以更高电流密度提高生产率。
温控设备需制冷系统,因阳极氧化为放热电化学反应,产生热能必须吸收而不致槽液升温。
电解液由吹气系统搅拌保证全槽温度均匀。阳极氧化槽配备排气装置移除阴极附近持续产生的氢气与酸雾。
阳极氧化槽若衬铅可作阴极。更常见沿槽长度布置独立阴极,因控制阳极面积与阴极面积比在某些阳极氧化类型中至关重要。硫酸槽液中铝阴极优于铅电极。钢制衬氯丁橡胶或耐酸聚合物槽体常用于此应用。
阳极氧化定义与方法
化学阳极氧化程序跨应用一致,但机械工艺随金属物理类型形状而异:
批次阳极氧化:将挂载工件浸入系列处理槽。批次阳极氧化件包括型材、板材、弯曲金属件、铸件、炊具、化妆盒、手电筒外壳、机加工铝件等。
连续卷材阳极氧化:连续展开预轧卷材,依次通过阳极氧化、腐蚀、清洗槽后复卷出厂加工。该技术用于制造照明灯具、反射器、百叶、中空玻璃隔条、连续屋面系统,适用大批量板材、箔材、轻度成型件。
结语
阳极氧化是金属表面处理工艺:金属工件作为阳极浸入化学(酸性)电解液,在其表面形成阳极氧化膜。该膜稳定、耐磨耐蚀,也作为识别或美观所需进一步着色的基底。
氧化膜参数受直流电压、工艺时长、电解液化学、槽温等工艺变量影响。阳极氧化钛组件用于骨科植入,阳极氧化铝钛零件用于关键航空航天应用。此外,阳极氧化金属因典雅、耐用、耐候,广泛用于工业建筑领域。
设备保养维修