


车削加工中积屑瘤(BUE)成因与后果解析
车削加工中,刀具静止而工件在夹头或弹性筒夹中旋转。车床可执行端面、钻孔、开槽、螺纹、切断等多种操作。必须针对被加工材料类型使用正确的刀具几何形状和切削参数。若这些参数在车削操作中应用不当,可能产生积屑瘤(BUE)或其他失效模式。这些失效模式会不利影响切削刀具性能,甚至导致工件整体报废。
用显微镜或放大镜检查切削刀具时,可观察到多种车削刀具失效模式。最常见模式包括:
- 正常后刀面磨损: 使用切削刀具正常老化产生的唯一可接受磨损形式,见于切削刃。
- 这种由工件材料硬质成分引起的磨料磨损是唯一首选磨损方式,因其可预测且能持续提供稳定刀具寿命,允许进一步优化和提高生产率。
- 月牙洼磨损: 刀具前刀面上的变形。
- 这是化学和热失效,局部化在车削刀具或刀片的前角区域。由工件材料与切削刀具化学反应引起,并随切削速度放大。过度月牙洼磨损会削弱车削刀具切削刃,可能导致切削刃失效。
- 崩刃: 车削刀具沿前刀面断裂,导致切削刃不准确、粗糙。
- 这是机械失效,常见于断续切削或非刚性加工设置。诸多因素可致崩刃,包括机床事故和刀柄固定不牢。
- 热机械失效(热裂纹): 因加工温度剧烈波动导致切削刀具开裂。
- 车削时热管理关键。过少或过多热量均会产生问题,温度剧烈快速波动(切削刃反复加热冷却)亦然。热机械失效通常表现为均匀间距、垂直于车削刀具切削刃的裂纹。
- 积屑瘤(BUE): 因高热、高压和摩擦导致切屑粘附于切削刀具。
积屑瘤在车削应用中的影响
积屑瘤或许是最易识别的刀具磨损模式,肉眼可见无需显微镜或放大镜。积屑瘤意指被加工材料因压力焊接附着于切削刀具。检查刀具时,前刀面或后刀面有材料附着即为 BUE 证据。
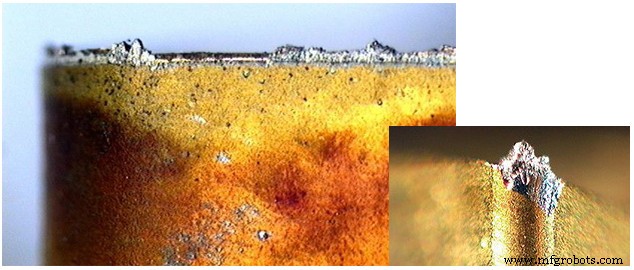
此状况会给加工操作带来诸多问题:刀具寿命差、表面质量次、尺寸变动及其他质量问题。原因在于切削刃中心线距离和刀具几何形状被焊接在前角或后角面的材料改变。随着 BUE 状况恶化,可能经历其他失效类型甚至灾难性失效。
车削应用中积屑瘤成因
刀具选择不当
积屑瘤常因使用的车削刀具几何形状不适配被加工材料。最典型的是加工铝、钛等粘性材料时,最佳选择是极锋利切削刃、易切削几何形状、抛光前后刀面的刀具。这不仅能快速切削材料,还能防止其粘附刀具。
使用老化刀具
即使使用几何形状正确的车削刀具,仍可能遭遇 BUE。随着刀具磨损刃口退化,材料开始在刀具表面堆积。因此,加工几个工件后及在设定刀具寿命期间随机检查切削刃非常重要。这有助于早期识别失效模式根因。
使用 Micro 100 转速进给表消除 BUE
热量产生不足
积屑瘤可因运行刀具切削参数不当引起。通常 BUE 问题源于转速或进给率过低。热量产生在任何加工应用中都关键——过多热量影响工件材料,过少则导致刀具难以高效排屑。
车削应用中缓解积屑瘤的 4 个简单方法
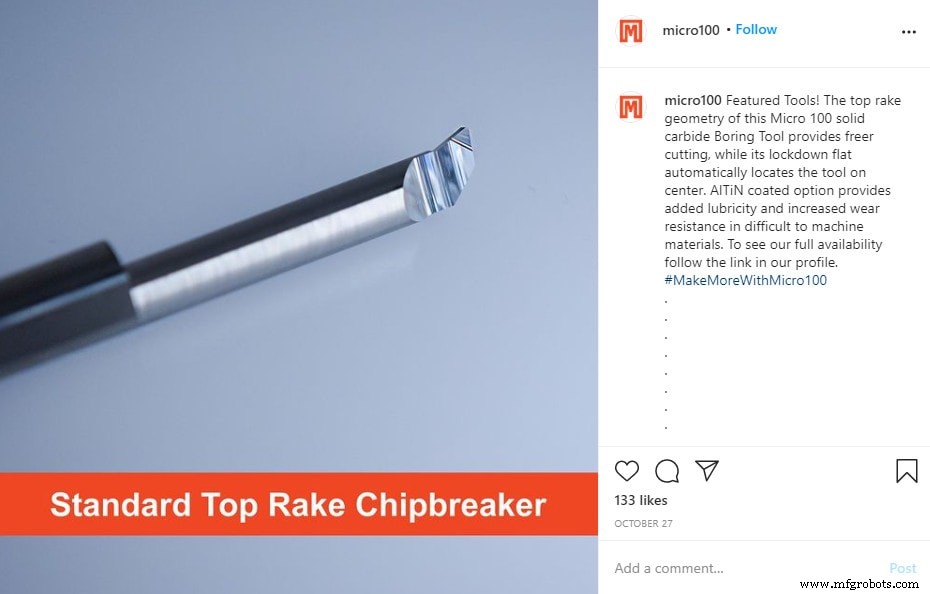
- 选刀时,选择易切削、锋利几何形状、高抛光表面的刀具。带断屑槽几何形状的刀具也能帮助分割切屑,利于从工件和切削表面排出。
- 对应用方法和运行参数有信心。始终复核运行参数是否适配车削应用。
- 确保冷却液聚焦切削刃并增加冷却液浓度。
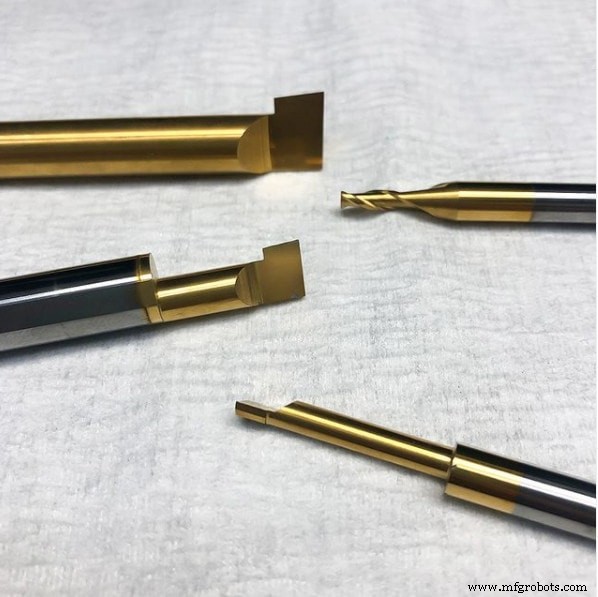
- 选择涂层刀片,因涂层专为特定工件材料设计,旨在预防常见加工困扰。
数控机床