


高效批量去除材料:DATRON机床CNC铣削策略
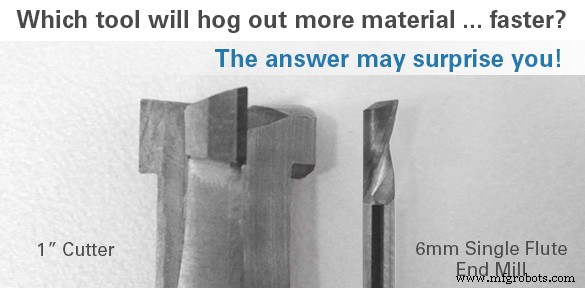
CNC铣削批量去除材料策略,你可能问错了问题。
作为美国东北工业CNC销售客户经理,常被问:“DATRON机床能装最大刀具多大?”我总耐心答,但暗笑:DATRON高速CNC铣床核心是小刀具高效!当然理解:尽管设备RPM有巨大余量,同时也须在铣削大特征、大零件上能干高效——毕竟多数设备加工包络30″x40″——但在高RPM高速切削策略世界,大特征或批量去料不一定需大直径刀具。
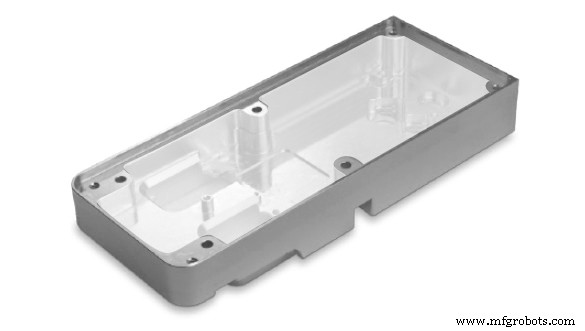
易例:掏槽——铣削工件区域创建开放空间。假设槽深0.75″、宽2.75″、长7″。传统法用约1″直径铣刀沿长度遍历路径,标准切深切宽、典型<15,000 RPM。
螺旋(螺旋线)刀具路径配合高RPM,小刀具也能高效批量去料。
高速切削和新派CNC铣削策略世界,用相对小刀具(如6mm铣刀)以螺旋刀具路径一路圈到最终深度更高效。随后刀具大部分切削刃保持啮入材料,随圆周不断拓宽X/Y路径直至完整掏槽。此策略配合正确RPM和刀具几何,能超越用低RPM传统策略的物理大刀具。
总结:高速加工世界全关于极快制造大量小切屑。用尺寸大刀具创建尺寸大特征的必要性,已被高速铣床配合CAM策略和刀具几何的出现普及所取代。
数控机床