


Sandvik Coromant:精加工到粗加工的进给与切深专家推荐参数
以下图表摘自 Sandvik Coromant 通用车削刀具目录,展示多种通用车削刀片(CNMG、DNMG、RNMG、SNMG、TNMG、VNMG、WNMG、KNMX)在精加工至粗加工范围内的推荐进给量与切深。
切深推荐参数
每种刀片提供多个切削刃长度规格(如 CNMM 06, 09, 12, 16, 19, 25mm),切深分为三个区域:
- 精加工:小切深、高表面质量
- 半精/中加工:平衡效率与质量
- 粗加工:大切深、高金属去除率
案例解读
CNMG090308(切削刃长 9mm):
精加工切深范围 0.2-2.0mm;中加工 1.5-3.5mm。
CNMG250924(切削刃长 25mm):
不适合精加工,适用中加工至粗加工。
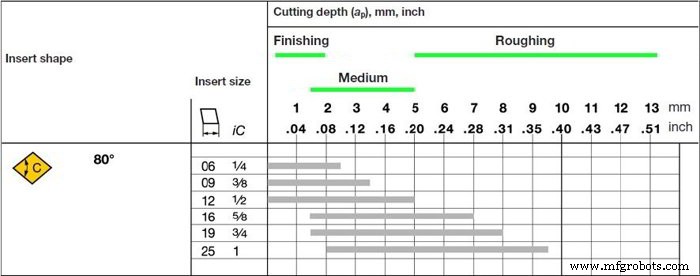
CNMM 刀片精加工至粗加工推荐切深
进给推荐参数
图表顶部给出精/中/粗加工的推荐进给(mm/r 或 inch/r)。
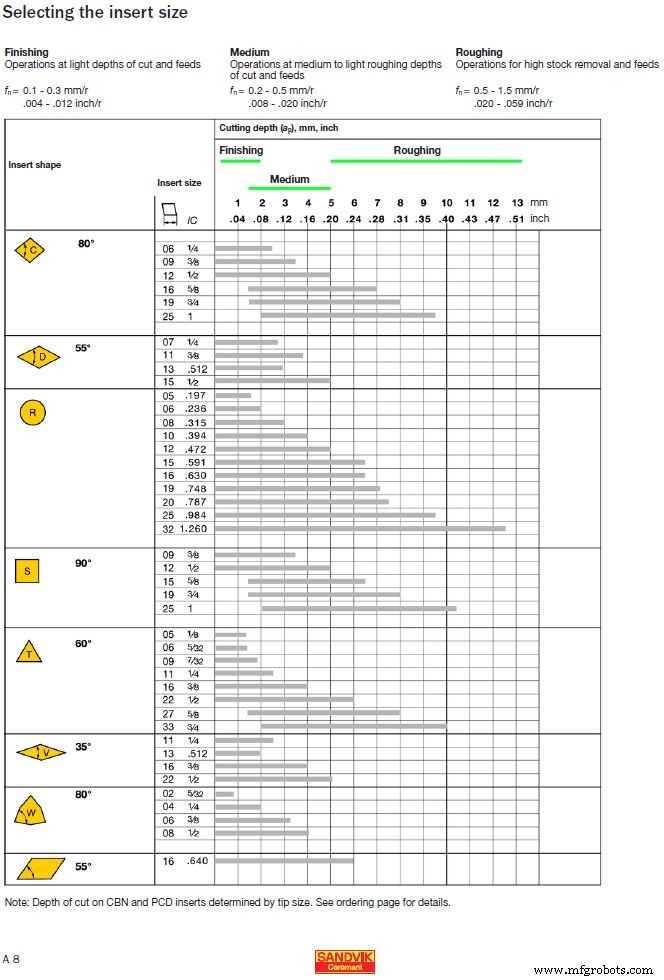
Sandvik Coromant 精加工至粗加工进给与切深推荐
应用建议
- 根据工件材料、机床刚性、刀具磨损状态在推荐范围内选取参数
- 精加工优先小切深、小进给,确保尺寸精度和表面光洁度
- 粗加工大切深、大进给,配合高压内冷提高金属去除率
- 刀片几何形状(断屑槽、前角、刃口强化)需与加工阶段匹配
Sandvik Coromant 刀具目录是车削工艺参数选取的权威参考,建议车间备置电子版或纸质版供随时查阅。
数控机床