


ECS G81/3三层钻削循环:高效多区域钻孔
ECS G81/3 - 三层钻削
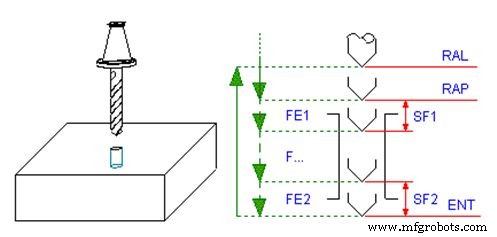
该循环可钻削定义两个区域的孔,在这两个区域内钻头以不同进给(通常较低)推进,不同于用F指令编程的主进给。
循环数据输入在MDI和编辑模式下,通过以下按键序列激活:
编程格式
G81 <ENT=..> <RAP=..> <RAL=..> <SF1=..> <FE1=..> <SF2=..> <FE2=..>
参数详解
| 参数 | 说明 |
|---|---|
| ENT | 深度位置 |
| RAP | 循环开始时快速移动到达的位置 |
| RAL | 循环结束时快速移动到达的位置 |
| SF1/SF2 | 定义钻头改变进给的两个区域边界位置 |
| FE1 | 区域SF1内使用的进给[mm/min] |
| FE2 | 区域SF2内使用的进给[mm/min] |
动作序列
- 快速移动到RAP平面
- 从RAP到SF1:主进给F
- 从SF1到SF2:进给FE1(通常较低,如难切削材料层)
- 从SF2到ENT:进给FE2(如淬硬层、复合材料界面)
- 快速返回到RAL平面
应用场景
- 多层材料钻削(如钛合金/铝复合板)
- 表面硬化层/渗碳层钻削
- 夹层结构、复合材料钻孔
- 避免不同材料界面产生毛刺、分层
G81/3实现单孔多进给策略,提高复杂材质钻削质量和刀具寿命。
数控机床
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- G81/G83钻削循环配合G98/G99回退平面实例解析
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- 优化 CNC 钻削:网格板 G81 循环实战样例程序
- 使用 Fanuc 宏程序和 G66 模态调用创建自定义 G81 钻削循环
- ECS G85镗削循环:优化刀具返回与精密钻削
- ECS G84攻丝循环:铣床设置与优化指南
- ECS G83/r深孔钻削带停顿循环:高效断屑钻削
- ECS G83深孔钻削清理循环:精密高效钻孔
- ECS G82钻削循环带停顿:断屑钻孔应用
- ECS G81标准钻削循环:精密数据输入与参数设置