


精通 Fanuc 子程序编程:M98 高效应用于螺纹循环
Fanuc 子程序编程
Fanuc 控制器允许从主目录调用其他加工程序。完整调用范例见《Fanuc G76 螺纹循环多启动螺纹》。
子程序调用 M98
N10 M98 P1004
调用存储为 O1004 的子程序。
子程序结束 M99
N100 M99
返回主程序调用后下一行继续执行。
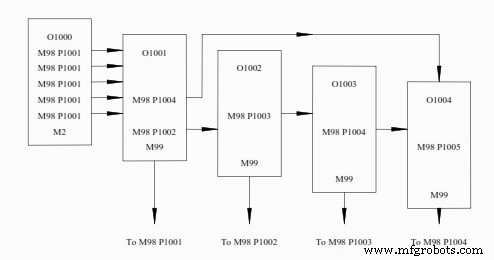
Fanuc Sub Programming
子程序重复次数
M98 P 后 8 位数,前 4 位为重复次数。如重复 33 次调用 O1004:
M98 P331004
M99 指定返回行号
M99 P100
返回主程序 N100 行继续。主程序末尾用 M99 可形成无限循环。
数控机床
- 微处理器编程基础
- Arduino 入门指南:硬件架构、编程核心与首个 LED 实战
- STK500:AVR 单片机安全编程的得力开发套件
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G20:掌握英制CNC编程——实战案例解析
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc 车床 G78 螺纹循环详解:与 G76 的异同对比
- Fanuc M 代码综合参考: 数控车床与铣床通用指令手册
- 精通 FANUC 机器人编程:5 大专家级技巧全解析