


Fanuc 0-TC 数控车床 G90 循环阶梯车削编程指南
Fanuc G90 车削循环详解
Fanuc 0-TC 系统中 G90 车削循环用于外圆/内孔阶梯车削,通过指定多个 X 轴位置实现多次切削走刀,自动完成粗、精车加工。
G90 指令格式
G90 X(U)_ Z(W)_ F_
参数说明:
- X/U:目标直径(绝对/增量),单位 mm
- Z/W:Z 轴终点坐标(绝对/增量)
- F:进给量,mm/rev
后续程序段仅指定 X/U 值,系统自动按相同 Z 终点、进给量执行多次切削,直到最后一段。
编程实例:阶梯车削
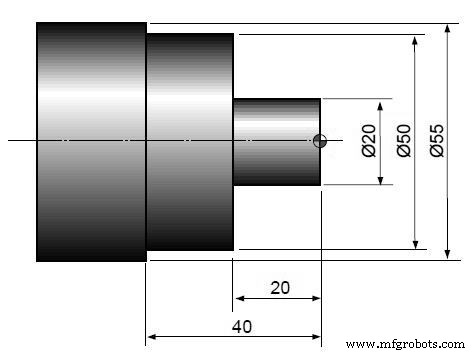
主程序
O0001
N10 G50 S2000 G96 S180 M03          (最高转速2000rpm, 恒线速180m/min, 主轴正转)
T0100                               (选刀1号,偏移0)
G00 X60.0 Z5.0                      (快速移动到起始安全点)
T0101                               (激活1号刀具偏移)
M08                                 (冷却液开)
G90 X50.0 Z-40.0 F0.25              (第1层:车至Φ50, Z-40, 进给0.25)
X45.0                               (第2层:车至Φ45)
X40.0                               (第3层:车至Φ40)
X35.0                               (第4层:车至Φ35)
X30.0                               (第5层:车至Φ30)
X25.0                               (第6层:车至Φ25)
X20.0                               (第7层:车至Φ20)
G00 X200.0 Z200.0                   (快速退到换刀/安全点)
T0100                               (取消刀具偏移)
M30                                 (程序结束、复位)
关键点解析
- G50 S2000:限制主轴最高转速 2000 rpm,防止工件离心力过大。
- G96 S180:恒线速控制,切削线速度恒定 180 m/min,主轴随直径自动调速。
- G90 连续切削:首段指定 X、Z、F,后续段仅给 X 值,Z、F 模态保持,实现阶梯车削。
- 刀具换向:T0100 选刀不偏移,T0101 激活偏移;加工结束 T0100 取消偏移。
- 安全退刀:G00 X200 Z200 确保刀具远离工件再换刀/结束。
常见问题与对策
| 现象 | 可能原因 | 对策 |
|---|---|---|
| 尺寸超差 | 刀具磨损、偏移设定错、机床热变形 | 检查刀具、重新对刀、预热机床 |
| 表面粗糙 | 进给过大、刀尖圆弧半径小、切削参数不当 | 减小F值、选大圆弧刀尖、优化切削参数 |
| 刀具干涉 | 阶梯台阶高度大、刀具伸出长 | 增加中间层、缩短刀具伸出 |
| 报警010/011 | 同段重复地址/词数超限 | 检查程序格式,分段编写 |
扩展应用
- 内孔阶梯车:G90 U- W- F_ (U、W 为负值)
- 锥度阶梯:首段指定 X、Z、R(锥度半径差),后续段仅给 X
- 精车余量:粗车留 0.2~0.5mm 余量,最后一段或单独 G01 精车
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc G73型面循环:CNC程序示例与指南
- Fanuc G70/G71粗精车削循环CNC程序实例
- 掌握G90模态循环锥度车削:CNC编程实战指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- 全面掌握G90车削循环:CNC粗车与多功能应用指南
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式编程教程:10T/11T/15T 控制器适用
- Fanuc 21TB 数控车床 G20 车削循环深度掌握
- Fanuc G73 模式重复循环:完整 CNC 编程实例详解