


精通 G91 增量编程 CNC 铣削:四轴实战练习详解
本 CNC 铣削编程练习旨在强化对图纸理解与坐标点计算能力。
程序完全基于 G91 增量尺寸系统,帮助编程人员深入掌握增量编程思维。
程序为四轴铣床编写 (C 轴为分度转台);三轴铣床亦可运行,只需删除 N15 块。
CNC 铣削编程练习
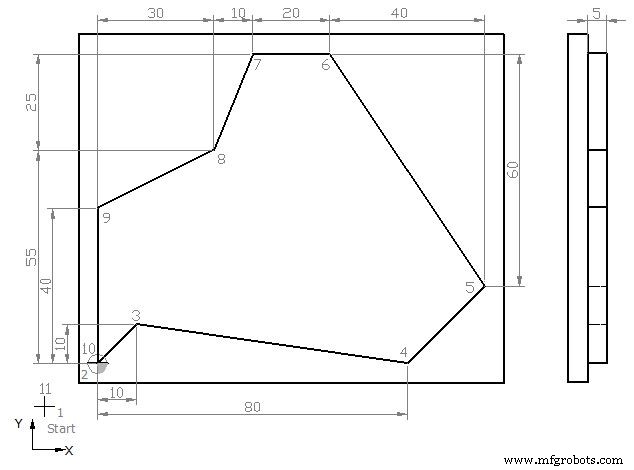
N5  G00 G54 G64 G90 G17 X-20 Y-20 Z50  ; Point 1
N10 S450 M03 F250 D01 (12.5 MM DIA)
N15 C0
N20 Z5
N25 G01 Z0
N30 Z-5
N35 G42 G91 X20 Y20          ; Point 2
N40 X10 Y10                  ; Point 3
N45 X70 Y-10                 ; Point 4
N50 X20 Y20                  ; Point 5
N55 X-40 Y60                 ; Point 6
N60 X-20                     ; Point 7
N65 X-10 Y-25                ; Point 8
N70 X-30 Y-15                ; Point 9
N80 X0 Y-40                  ; Point 10
N85 G40 G90 X-20 Y-20        ; Point 11
N90 G00 Z50
N95 Y100
N100 M30
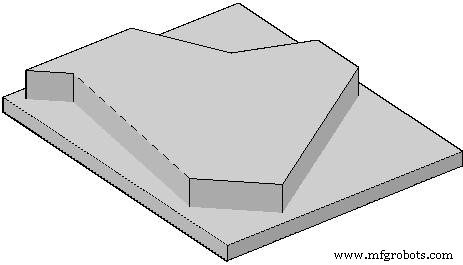
加工完成工件 3D 视图
关键 G 代码功能说明
| 代码 | 功能 |
|---|---|
| G00 | 快速移动 |
| G54 | 零偏移 1 |
| G64 | 连续路径模式 |
| G90 | 绝对尺寸系统 |
| G91 | 增量尺寸系统 |
| G17 | XY 平面选择 |
| G42 | 刀具半径补偿右 (刀具在轮廓右侧) |
| G40 | 取消刀具半径补偿 |
| S | 主轴转速 |
| F | 轴运动进给 |
| M | 主轴旋向 (3=顺时针, 4=逆时针) |
| D | 刀具号 |
教学重点:N35 开启 G42 刀补并切入 G91 增量模式,后续 N40–N80 所有坐标均为相对前一点增量,极大简化复杂轮廓手工编程计算量;N85 关闭刀补并切回 G90 绝对模式退刀。
数控机床
- CNC圆弧编程实战:I/K参数逐步讲解G代码练习
- CNC铣削实例:G90绝对、G91增量与G02/G03圆弧插补
- G71 螺栓孔圆弧指令详解:CNC 铣削圆弧阵列钻削编程指南
- G70 螺栓孔圆周循环:自动化 CNC 铣削实现精准圆形螺栓孔
- Fanuc CNC 铣削轮廓啄削:子程序重复技术高效实现
- 理解 G90 与 G91:Hust CNC 铣床编程中的绝对与增量坐标
- Fanuc G85 镗削循环 - CNC 铣床编程指南
- Sinumerik CYCLE82 钻孔与沉孔循环:高级 CNC 铣床编程
- CNC 车床 G 代码入门指南:简单实例与逐行详解
- CNC编程练习:多圆弧插补G代码补全
- 掌握CNC铣削:交互式填空编程挑战
- 初学者CNC车床编程:填空练习入门