


高效两步台阶钻孔:G81 循环编程实例
G81 钻孔固定循环程序实例,演示如何经济高效地加工两步台阶孔。程序代码清晰自解释,无复杂技巧。
G81 两步台阶钻孔程序
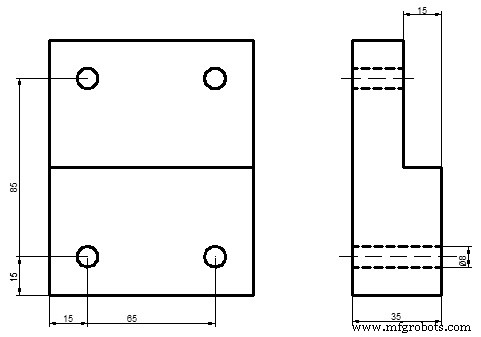
G81 两步台阶钻孔
N10 T4 M6 (TWIST DRILL 8”) N15 G90 G54 G00 X15 Y15 N20 S1000 M3 F100 N25 G43 H01 Z2 M8 N30 G81 R2 Z-42 N35 X65 N40 Y85 R-13 N45 X15 N50 G80 Z50 M5 N55 M30
代码逐块解析
| 块号 | 指令 | 动作说明 |
|---|---|---|
| N10 | T4 M6 | 换 4 号刀(8mm 麻花钻) |
| N15 | G90 G54 G00 X15 Y15 | 绝对坐标,G54 工件系,快速移动至第一孔位 |
| N20 | S1000 M3 F100 | 主轴 1000rpm 正转,进给 100mm/min |
| N25 | G43 H01 Z2 M8 | 刀具长度补偿 H01,Z 到安全平面 2mm,开冷却 |
| N30 | G81 R2 Z-42 | G81 钻孔循环:R 平面 2mm,孔底 Z-42 |
| N35 | X65 | 移动至第二孔位 X65(模态 G81 继续钻孔) |
| N40 | Y85 R-13 | 移动至第三孔位 Y85,R 平面改为 -13mm(台阶差) |
| N45 | X15 | 移动至第四孔位 X15 |
| N50 | G80 Z50 M5 | 取消固定循环,Z 回安全高度,主轴停止 |
| N55 | M30 | 程序结束 |
关键技巧:利用 G81 模态保持,仅通过改变 R 平面高度实现不同深度台阶孔的连续加工,代码简洁高效。
数控机床