


Fanuc G82 沉孔钻削循环详解: 精准控制孔深与停顿
G82 钻削循环又称 G82 沉孔循环。它与普通钻削循环的区别在于:到达孔底后停顿指定时间,常用于要求精确孔深的钻削。
语法格式
G82 X... Y... Z... R... P... F... K...
| 参数 | 说明 |
|---|---|
| X | 孔位 X 轴坐标 |
| Y | 孔位 Y 轴坐标 |
| Z | 孔底深度,从 R 平面进给至 Z |
| R | R 平面位置 |
| P | 孔底停顿时间 (毫秒) |
| K | 循环重复次数 (如需要) |
| F | 进给速度 |
用法示例
N30 G82 X10 Y30 Z-17 R2 P1000 F75
N40 Y10
N50 X30
N60 Y30
N70 G80
指定 G82 及参数后,后续每个轴移动块都会重复钻削,直到 G80 取消。
工作流程
G82 执行步骤:
- 快速移动至 X、Y 孔位。
- 快速移动至 R 平面。
- 从 R 平面进给钻削至 Z 深度。
- 孔底停顿 P 指定时间。
- 快速退回 R 平面或初始平面 (视 G99/G98 模式)。
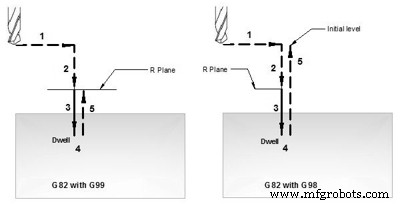
G82 钻削循环工作原理
G98/G99 模式
- G98: 退回初始平面
- G99: 退回 R 平面
示例
N30 G82 X10 Y30 Z-17 R2 P2000 F75
N40 Y10
N50 G98 X30
N60 G99 Y30
N70 X90
N80 Y10
N90 G80
重复钻削
给定 K 参数可在同一位置重复钻削 K 次,常配合 G91 增量模式用于等距孔加工。实例参考 G81 钻削循环。
完整加工实例
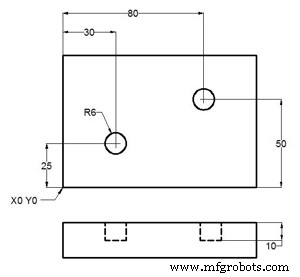
G82 钻削循环实例
N10 T1 M06
N20 G90 G54 G00 X30 Y25
N30 S1200 M03
N40 G43 H01 Z5 M08
N50 G82 Z-10 R2 P1000 F75
N60 X80 Y50
N70 G80 G00 Z100 M09
N80 M30
数控机床