


Fanuc G81 钻削循环优化: 高效定点钻削编程指南
G81 钻削循环用于简单钻削/定点钻削操作。
语法格式
G81 X... Y... Z... R... K... F...
| 参数 | 说明 |
|---|---|
| X | 孔位 X 轴坐标 |
| Y | 孔位 Y 轴坐标 |
| Z | 孔底深度,刀具从 R 平面以进给速度移动至 Z 深度 |
| R | R 平面位置 (安全平面) |
| K | 循环重复次数 (如需要) |
| F | 进给速度 |
定义 G81 后,后续每个 X-Y 位置块都会重复该固定循环,必须用 G80 取消。
用法示例
N30 G81 X10 Y30 Z-17 R2 F75
N40 Y10
N50 X30
N60 Y30
N70 X90
N80 Y10
N90 G80
示例中:G81 在 X10 Y30 启动,后续块仅给新 X/Y 坐标即在该位置重复钻削,直到 G80 取消。
工作流程
G81 钻削循环执行步骤:
- 快速移动至指定 X、Y 孔位。
- 快速移动至 R 平面。
- 从 R 平面以进给速度钻削至 Z 深度。
- 快速退回初始平面或 R 平面 (取决于 G98/G99 模式)。
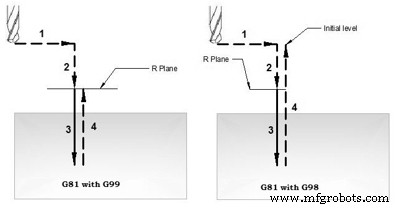
G81 钻削循环工作原理
G98/G99 返回平面模式
钻削完成后快速退刀,返回高度由 G98/G99 控制:
- G98: 退回初始平面 (初始高度)
- G99: 退回 R 平面
同一循环中可多次切换 G98/G99。
示例
N30 G81 X10 Y30 Z-17 R2 F75
N40 Y10
N50 G98 X30
N60 G99 Y30
N70 X90
N80 Y10
N90 G80
重复钻削 (K 参数)
G81 可配合 K 参数在同一位置重复钻削 K 次,常配合 G91 增量模式用于阵列孔加工 (如网格板)。详见 G81 重复钻削实例。
完整加工实例
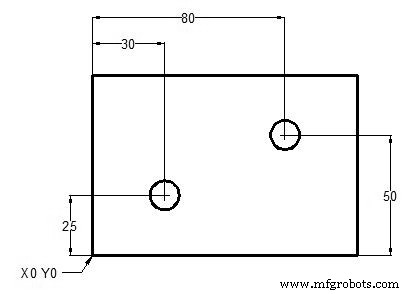
G81 钻削循环实例
N10 T1 M06
N20 G90 G54 G00 X30 Y25
N30 S1200 M03
N40 G43 H01 Z5 M08
N50 G81 Z-10 R2 F75
N60 X80 Y50
N70 G80 G00 Z100 M09
N80 M30
G98/G99 实例
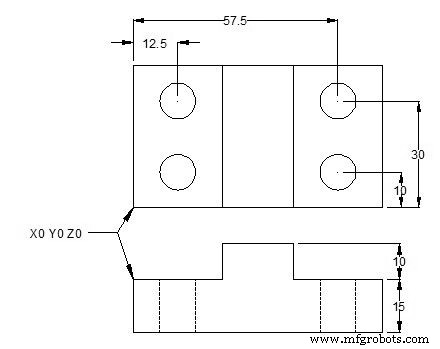
G81 配合 G98/G99 使用
N10 M06 T1
N20 G90 G00 X12.5 Y10 Z12 S1000 M03
N30 G99 G81 X12.5 Y10 Z-17 R2 F75
N40 Y30
N50 G98 X57.5
N60 G99 Y10
N70 G91 G80 G28 X0 Y0 Z0 M05
N80 M30
重复钻削实例

G81 重复钻削实例
T1 M6
G00 G90 G40 G21 G17 G94 G54 X0 Y0 S1000 M03
G43 H1 Z100
Z3
G81 G99 G91 X20 Y20 R3 Z-20 K3 F100 M08
G80
G00 G90 Z100 M30
或
T1 M6
G00 G90 G40 G21 G17 G94 G54 X20 Y20 S1000 M03
G43 H1 Z100
Z3
G81 G99 R3 Z-20 F100 M08
G91 X20 Y20 K2
G80
G00 G90 Z100 M30
数控机床
- 精通Fanuc G76螺纹循环:全面指南
- Fanuc车床G74啄钻循环:高效钻削实战
- 精通Fanuc G75槽加工循环实现高精度CNC操作
- G81钻削循环配合G91增量模式:重复钻孔实战案例
- CNC铣床实例:精通G81钻削固定循环
- Fanuc CNC G81钻削循环程序:分步实例教学
- 精通 G81 钻削循环与 G91 增量模式:分步实例程序
- Fanuc G83 啄钻循环:深孔钻削编程指南
- 综合 CNC 程序演示:G81 钻削与 G84 攻丝循环完整应用
- 使用 Fanuc 宏程序和 G66 模态调用创建自定义 G81 钻削循环
- ECS G81/3三层钻削循环:高效多区域钻孔
- ECS G81标准钻削循环:精密数据输入与参数设置