


Fanuc G07.1 柱面插补:分步 CNC 编程实例
提交者:cnc programmer
工件图纸/图像
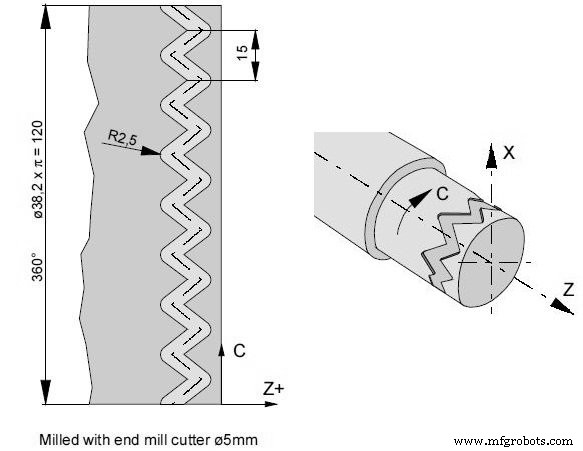
CNC 程序代码
O0002 (Cylindrical Interpolation) N15 T0505 N25 M13 (Driven tool ON clockwise) N30 G97 S2000 N32 M52 (Positioning of the spindle C-axis ON ) N35 G07.1 C19.1 (Start of the interpolation / blank part radius ) N37 G94 F200 N40 G0 X45 Z-5 N45 G1 X35 C0 Z-5 N50 G1 Z-15 C22.5 N55 Z-5 C45 N60 Z-15 C67.5 N65 Z-5 C90 N70 Z-15 C112.5 N75 Z-5 C135 N80 Z-15 C157.5 N85 Z-5 C180 N90 Z-15 C202.5 N95 Z-5 C225 N100 Z-15 C247.5 N105 Z-5 C270 N110 Z-15 C292.5 N115 Z-5 C315 N120 Z-15 C337.5 N125 Z-5 C360 N130 X45 N135 G07.1 C0 (End of interpolation) N140 M53 (C-axis OFF) N145 G0 X80 Z100 M15 N150 M30
数控机床
- 精通Fanuc G75槽加工循环:CNC编程分步指南
- Fanuc CNC编程指南:功能丰富的简易实例
- Fanuc G20:掌握英制CNC编程——实战案例解析
- Fanuc CNC车床编程入门实例:直线/锥度/圆弧复合加工
- CNC程序实例:G03逆时针圆弧插补——揭秘加工数学原理
- 精通CNC G02/G03圆弧插补:分步实例教学指南
- Fanuc G90车削循环:高效车削操作CNC程序实例
- Fanuc G94 端面车削循环详解:CNC 车削编程实战指南
- Fanuc G72 端面粗车循环演示:单行/双行格式编程全解析
- Fanuc G72 端面循环单行格式编程教程:10T/11T/15T 控制器适用
- Fanuc G68 坐标旋转 G 代码实例:CNC 加工角度化编程利器
- Fanuc 子程序实例:用子程序技术简化钻削/攻丝编程