


大隈Okuma G73高速深孔钻削循环:完整指南
Okuma G73高速深孔钻削循环
编程格式
G73 X__ Y__ Z__ R__ P__ Q__ F__
参数详解
| 参数 | 说明 |
|---|---|
| X,Y | 孔位置坐标值 |
| Z | 孔底平面 G90模式:选定坐标系位置 G91模式:从R点平面距离 |
| R | R点平面 |
| P | 孔底停顿时间 |
| Q | 啄钻量(正增量值) |
| F | 进给速度 |
加工动作序列
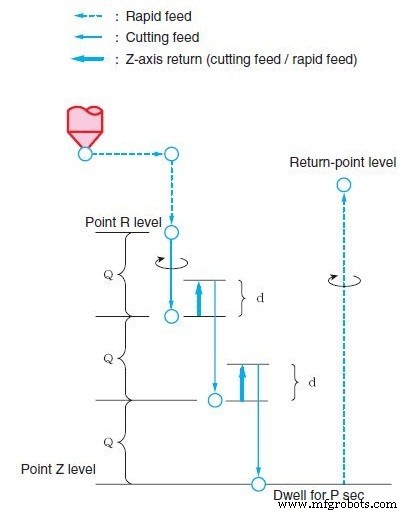
- X/Y轴快速定位到孔位置
- 快速定位到R点平面
- 主轴正转,以切削进给按Q指定啄钻量钻削
- 刀具退刀量"d"
- 退刀量"d"在NC可选参数(FIXED CYCLE)中"G73循环退刀量 或 G83循环带I/J命令退刀量"设定
- 重复步骤(3)(4)钻削到R点平面
- 孔底停顿P秒
- 快速返回到返回点平面
G73与G83区别
- G73:高速深孔钻削,退刀量小(通常0.1-0.5mm),不退出孔口,排屑依靠切削液压力
- G83:标准深孔钻削,每次退回R点平面,排屑彻底但耗时长
- G73适合较浅深孔(L/D<5),G83适合深孔(L/D>5)
G73循环提高深孔加工效率,是批量生产常用循环。
数控机床