


双粗加工夹紧磨削将循环时间缩短50%
制造业的"速度需求"今日比过去更真实,客户要求更快产品交付。若一家制造商无法满足,客户会找另一家能满足的。因此许多机床车间发明工艺——或投资新型更高效设备——实现
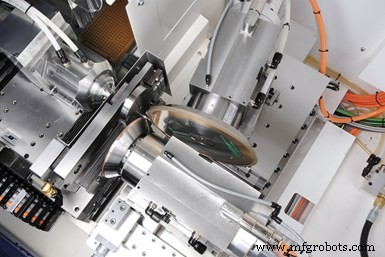
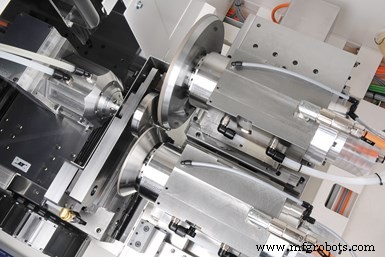
双粗夹紧圆柱磨削工艺两图均展示。上图轮子位于10度,轮子近似沿零件轴线移动,轴向前进磨削更高效。90度位置(下图)可执行后角和凹槽运动,但引入更多振动。Rollomatic称若轮廓允许应使用10度位置。图片来源:Rollomatic Inc.
更快生产。
刀具制造商同样如此。一种替代夹紧磨削工艺——双粗夹紧圆柱磨削——可助其达成。新磨削工艺不仅比传统夹紧磨削循环时间减半,还产生更少热量、噪音更低等优势。
双粗夹紧磨削法由Rollomatic Inc.专为硬质合金切削刀具和T型槽铣刀毛坯准备设计。该工艺已集成到公司ShapeSmart NP50夹紧/剥离磨床,该机原开发于1996年。
该法不同于传统夹紧磨削:传统用前导粗磨轮去除大部分材料,紧随其后对向精磨轮精加工。两轮对向同步磨削,相互抵消对工件压力。反之,双粗夹紧磨削中,两磨削工位均装配粗磨粒度金刚石砂轮。两粗磨轮同步运行,但前导轮执行大部分材料去除。另一轮清理首轮留下的材料。第二轮滞后距离取决于轮廓位置,因双粗工艺专为刀具毛坯颈部加工开发。
磨削主轴在工艺中也起重要作用。NP50同步直驱主轴各峰值19马力,同步电机运行中提供恒定转速。扭矩曲线高效,Rollomatic称同步电机旋转力不随高转速降低。
机床高效同步主轴也有益:功耗仅35%或更低。结果不向机床或磨削过程释放热量。据称甚至负载下运行也比感应电机对应产品安静得多。
案例实证
Rollomatic建议此磨削法最适合硬质合金和硬化钢工件。这些材料硬度和耐热性使其成为最佳磨削选择。
例如,直径5/8英寸、颈径0.400英寸、颈长2.25英寸实心硬质合金毛坯100件测试生产中,双粗夹紧磨削将循环时间缩至5分5秒,而传统粗/精夹紧磨削约10分钟,据公司数据。
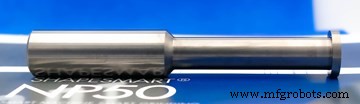
此实心硬质合金T型槽毛坯采用双粗夹紧磨削技术磨削。ShapeSmart NP50夹紧/剥离磨床上双粗夹紧磨削测试生产中,不含装卸循环时间5分5秒。图片来源:Rollomatic Inc.
可接受光洁度,重复性提升
双粗夹紧磨削可达12-32微英寸表面光洁度,而精磨金刚石轮达1.2微英寸。
此磨削法可重复过程是另一优势。Rollomatic称操作员可设置磨削工作,无需持续精心调试最优进给速度。
技术重复性也支持长批量生产,无需频繁修整砂轮。公司称粗磨轮通常比细粒度精磨轮有更好棱角保持性。
双粗夹紧磨削提供所有效率优势外,NP50磨床还有更多提升生产力的能力。
虽机床提供双粗夹紧磨削技术,仍可执行粗精夹紧磨削。还可选配零件测量和自动装载单元。
若在机测量对应用重要,Rollomatic提供Marposs直径规选项。单元在刀具轴向某处测量直径,反馈信号机床自动补偿砂轮位置。公司称此修正适用于环境温度变化和砂轮磨损情况。规也可探测平面并按平面预设零件圆周位置。
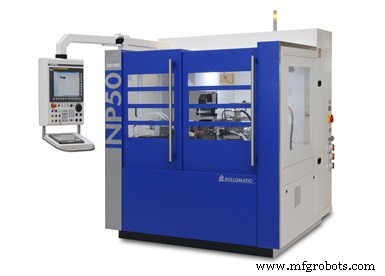
ShapeSmart NP50夹紧/剥离磨床不仅执行传统夹紧/剥离磨削,还升级双粗夹紧磨削技术。双粗夹紧磨削循环时间减半,改善表面光洁度,减少热量和噪音。图片来源:Rollomatic Inc.
自动装载单元也可集成标准NP50机床。公司开发三轴高速自动拾放刀具装载器,以快速装夹为目标。使用预校准盒和夹爪设计,可夹持不同直径无需重置夹爪位置。
Rollomatic | rollomatic.ch/en
工业设备