


砂轮详解:历史、材料与制造工艺
概述
砂轮是磨料颗粒结合成基体的工程工具。业余爱好者从工作台认识它,但大众鲜知——150多年来工业主力,驱动制造业发展。
生产环境中,砂轮提供精准高效金属及其他基材成型精加工手段。磨料常为唯一达严格公差和优异表面光洁度的方法。美国砂轮无处不在:切割钢材石材、磨刀磨钻头、为喷漆电镀备表面。高精部件如汽车凸轮轴、喷气发动机转子,及轴承、陶瓷、复合材料制造中角色关键。
最早磨料为天然砂岩——石英颗粒胶结——磨燧石斧。19世纪初赤铁矿(含铁矿物伴刚玉)切削金属。但赤铁矿质量波动、进口难题推动寻找更可靠磨料。
1890年代碳化硅作为合成替代品现世,硬度超刚玉。厂商很快掌握合成刚玉(氧化铝),提供比天然矿物更稳定磨料。后续研究产出超级磨料:合成金刚石和立方氮化硼(CBN),硬度仅次金刚石。近年进展含种子凝胶氧化铝,进一步拓展工具箱。
历史上,结合磨料颗粒的结合剂与颗粒本身同等关键。早期用橡胶或粘土;1870年代陶瓷结合剂(玻璃态)获专利,现代砂轮依赖结合基体持续改进。
砂轮尺寸跨度大——0.25英寸(0.63厘米)至数英尺直径——形状含平盘、圆柱、杯、锥、成型轮。本文聚焦陶瓷结合砂轮,即陶瓷结合剂包裹磨料颗粒。
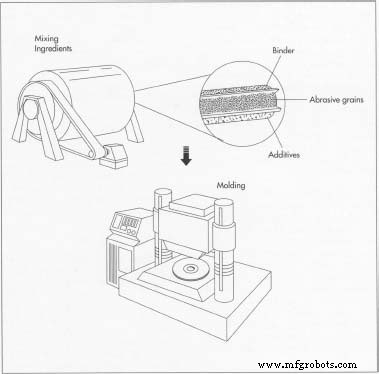
制造始于核心原料混合。部分厂单混合器全混,部分分级:先混磨料与粘结剂,再加粉末结合料滚筒混合。混合料注模具,液压机压实。
原材料
砂轮两核心成分:磨料颗粒和结合剂。添加剂调配针对特定应用性能。
磨料主导切削作用。硬度按莫氏硬度(滑石=1、石膏=2、刚玉=9、金刚石=10)和脆性——倾向干净断裂——决定工件表现。
设计师慎选脆性。金刚石最硬但切钢时化学反应,不宜主磨料。碳化硅同理。氧化铝虽稍软,但铁钢加工性能优越,首选金属切削,非金属效果较差。
选对磨料,其脆性对目标材料恒定。砂轮使用中“自锐”,全周期保持锋利刃口。
早期砂轮用天然矿物,现代几乎全合成磨料。结合基体固定砂粒并创造颗粒间开放空间。结合剂硬度区别于磨料硬度。软结合剂易断粒,软切削、短寿命、粗糙表面。硬结合剂限制断粒,耐用、细光洁但需更大力、发热更多。
结合剂类型:有机(橡胶、虫胶、树脂)和无机(粘土)。陶瓷结合剂用于中细粒精密轮;树脂结合剂常见砖石/钢切割轮。通常陶瓷结合配细粒精密加工,树脂结合配粗粒重切削。
添加剂控孔隙率——结合剂内开放空间允许切屑冷却液通过。充足孔隙防堵塞保切削效率。历史用锯末、碎坚果壳、焦炭;今挥发性添加剂如萘蜡烧结挥发形成理想孔隙结构。
额外磨削助剂如硫、氯化合物抑制微观金属熔焊,增强金属切削性能。
生产工艺
多数砂轮冷压成型——室温成型。细节随轮型厂商异,多步骤自动化量产。
原料混合
- 1. 按严格配方精确计量磨料、粘结剂、添加剂。粘结剂通常水基润湿剂(陶瓷轮),包覆磨料改善粘结和成型保持至结合剂硬化。部分厂单容器全混,部分分级混合
- 混合料须自由流动、均匀分布砂粒,确保均匀切削最小振动,大尺寸或异形轮尤关键
成型
- 2. 环形盘用四件模:匹配轴孔圆销、壁厚为目标厚度两倍的圆筒、同径两平板。直边支点均匀铺料
- 3. 100-5000 psi压力10-30秒,液压机压实成轮最终形状。量块或恒压控制确保厚度均匀
- 4. 脱模后轮置耐热载具。最终成型于此;轻轮手工搬运,重轮吊车或小心运入烧结炉
烧结
- 5. 烧结熔融粘结剂包裹磨料并稳定抗热抗溶剂。树脂结合轮300-400°F(149-204°C);陶瓷结合轮1700-2300°F(927-1260°C)
精整
- 6. 烧结后精整:轴孔铰配或铸造达规格、外圆找正、厚度平行度修正、特殊轮廓加工。大轮可动平衡减振动。贴标后发货
质量控制
砂轮属耗材,性能标准随应用异。厂商自愿遵循国内外标准覆盖粒度分级、标识、安全使用。
质控强度视轮径、成本、用途定。大轮(>6英寸)严测:声学测试评刚度、硬度测试确认结合剂硬度、转速测试评结构完整性。原料和工艺检验保批次一致性。
未来展望
制造趋势塑造轮需求。钢铁连铸减少特定轮型需求,生产力压力推市场向种子凝胶氧化铝、CBN等合成磨料。陶瓷和复材应用增长也提升先进砂轮需求。
但现有设备工艺未针对新磨料优化,阻碍新矿物采用。传统磨料仍将长期服务多应用。
替代技术涌现:多晶超级磨料(金刚石或CBN)和金刚石薄膜化学气相沉积(CVD)承诺更持久切削工具,潜在减少对磨料轮依赖。
制造工艺